Le composant dont tout dépend
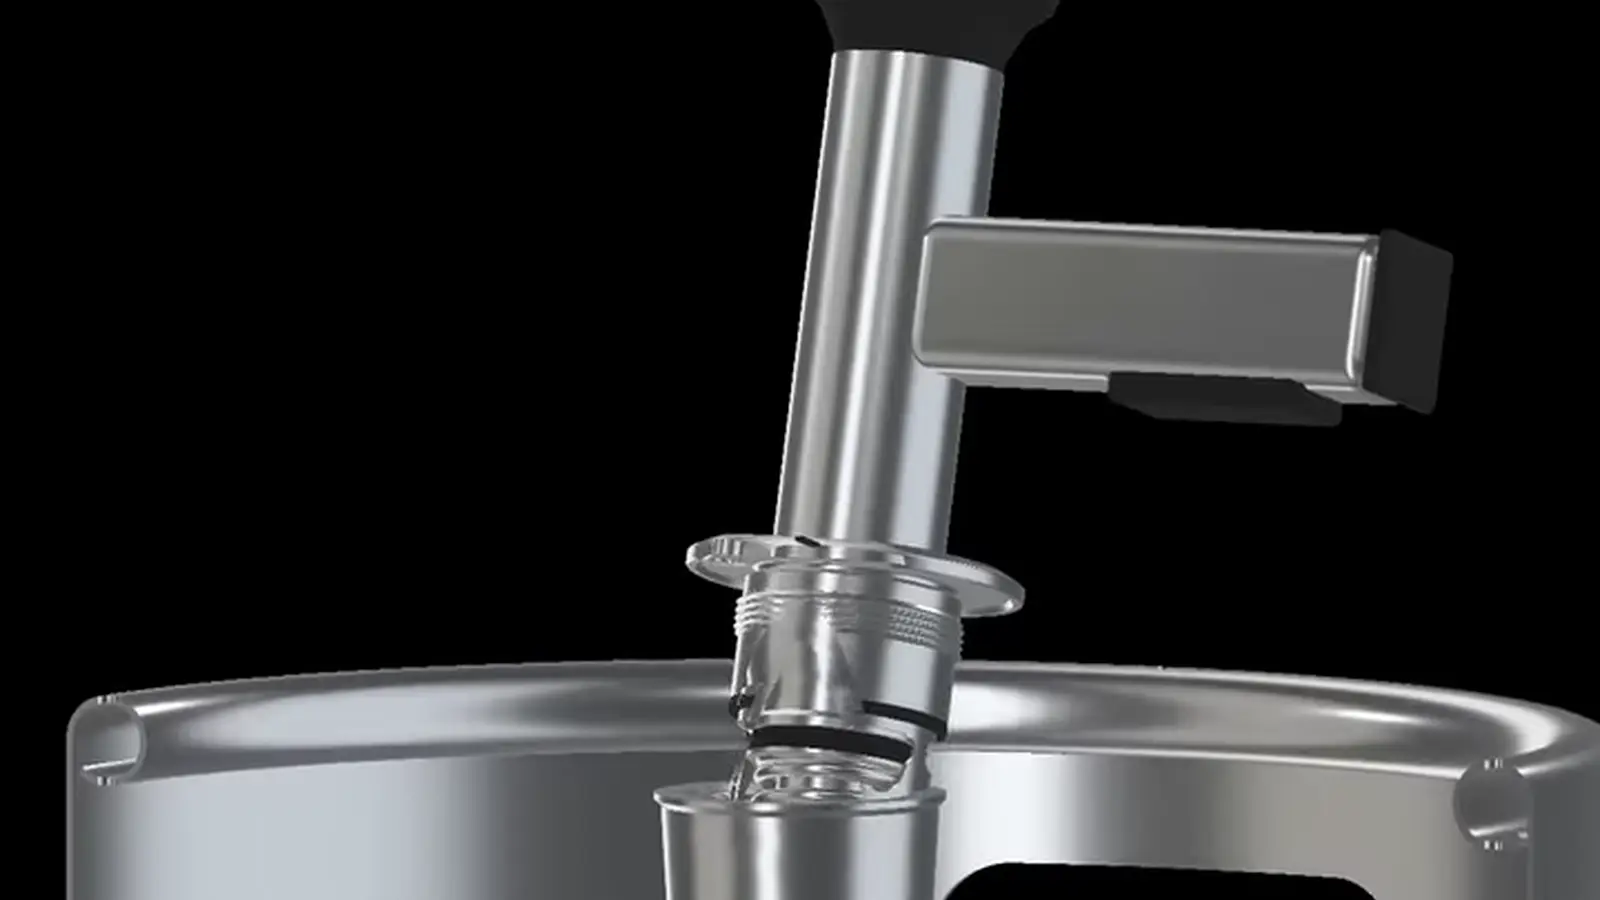
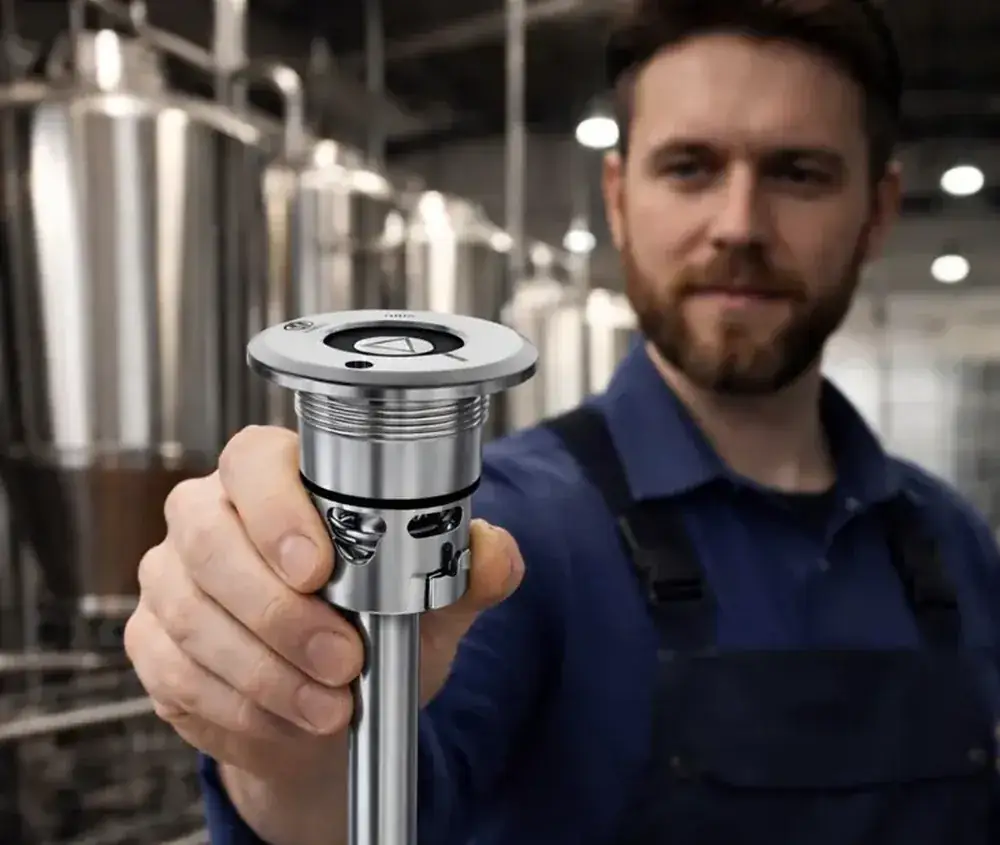
Le corps du fût est un morceau d’acier inoxydable. Il ne fatigue pas. Le plongeur, en revanche, est constitué de ressorts, de clapets et de joints qui subissent chaque rotation : mise sous pression, détente, soude chaude, bière froide, tête de fût posée, tête de fût retirée.
C’est pourquoi un fût porte en lui deux courbes d’usure complètement différentes. Le corps tient des décennies, le plongeur quelques années. Qui traite les deux de la même manière remplace soit des fûts entiers trop tôt, soit les joints trop tard.
Le nettoyage passe par le plongeur.Un plongeur fatigué ne signifie pas seulement que la bière coule plus lentement. Cela signifie que le NEP n’atteint plus partout.
Six étapes
Démontage et contrôle d’entrée
Le plongeur est retiré et contrôlé quant aux dommages visibles : plongeur à tête creuse (type S) ou plongeur à tête plate (type A), état du filetage, état de la bonde de fût dans le fût.
Désassemblage et mesure
Entièrement désassemblé. Chaque pièce est contrôlée par rapport aux tolérances. Ce qui se situe hors tolérance est remplacé et non retouché.
Nettoyage aux ultrasons
Au bain à ultrasons avec des produits biodégradables. La pierre de bière et les dépôts se détachent ainsi aussi des géométries qu’aucune brosse n’atteint – et c’est précisément là qu’ils se trouvent.
Remplacer les pièces d’usure, mesurer les ressorts
Tous les joints et clapets sont remplacés – non pas ceux qui sautent aux yeux, mais tous. Un seul joint ancien dans un plongeur révisé réduit à néant tout le travail. Nous traitons les ressorts autrement : ils passent par un poste de contrôle des ressorts qui mesure la pression du ressort. On ne remplace que ce que la mesure exige, et cela est rare – le plus souvent lorsqu’un ressort a été comprimé de force plus loin qu’il ne le devait.
Assemblage
Montage de précision avec les outils adaptés. Les plongeurs ne se montent pas à la main, et l’improvisation se paie ici immanquablement.
Contrôle final et remontage
Contrôle d’étanchéité, puis montage dans le fût avec un couple régulé électroniquement, chez nous environ 75 Nm. Calibré et reproductible, non pas au ressenti.
D’où vient cette valeur
Un seul chiffre est documenté publiquement, et ce comme limite inférieure : la Brewers Association recommande dans ses Performance Guidelines for Refillable Kegs, pour les tubes plongeurs filetés en acier inoxydable dans des fûts en acier inoxydable, un couple de serrage minimal de 540 in-lbs, soit 61 Nm. Aucune valeur de consigne ni limite supérieure n’y figure, et aucun des fabricants de plongeurs ne publie de valeur propre accessible publiquement.
Nos quelque 75 Nm se situent volontairement au-dessus – suffisamment au-dessus pour couvrir la dispersion de l’installation, et suffisamment en dessous de ce que supporte un filetage de bonde.
Trop peu serré : le plongeur n’est pas étanche, et l’assemblage supporte des charges pour lesquelles il n’est pas conçu. Trop serré : le filetage de la bonde de fût est endommagé, et c’est l’assemblage critique pour la sécurité entre le récipient et le clapet. Ni l’un ni l’autre ne se voit de l’extérieur sur le fût.
Quand un plongeur est à échéance
Plusieurs des grands fabricants donnent la même règle empirique : au plus tard tous les sept ans, le plongeur doit être révisé et les joints remplacés. Ce rythme est publiquement consultable comme condition d’une garantie de 30 ans sur les cordons de soudure – et il concorde avec ce que nous voyons à l’établi.
Sept ans sont toutefois la limite supérieure pour le cas normal, pas pour chaque fût. Deux sollicitations raccourcissent nettement l’intervalle :
Le fût rempli dans le pasteurisateur à chambre
Sur le parcours habituel en brasserie, le plongeur ne voit rien de la pasteurisation : la bière est chauffée brièvement avant le remplissage, environ 72 °C pendant 15 à 30 secondes, et arrive déjà traitée dans le fût.
Il en va autrement pour les exploitations qui passent le fût rempli au pasteurisateur à chambre – les fabriques de jus de fruits, les pressoirs et les producteurs de cidre le font afin de maintenir la qualité du produit constante sur tout le lot. Là, la robinetterie subit le traitement : au moins 63 °C pendant environ une demi-heure, et cela à chaque remplissage. La pasteurisation tunnel n’entre pas en ligne de compte pour les fûts, elle est conçue pour les bouteilles et les canettes.
Et les 63 °C ne sont pas ce que voit le plongeur. C’est la température cible dans le produit. Pour que la chaleur y parvienne en un temps acceptable, le pasteurisateur fonctionne à l’extérieur nettement plus chaud. La paroi du fût et la robinetterie se situent, pendant la montée en température, bien au-dessus de la température du produit, sans atteindre tout à fait celle du fluide chauffant. La pratique nous a rapporté le cas d’une brasserie qui chauffe brièvement à environ 120 °C pour obtenir les 63 °C dans le fût.
Ce n’est pas une exagération, cela se vérifie par le calcul : les pasteurisateurs à chambre sont chauffés à la vapeur, un constructeur d’installations indique pour cela une pression de vapeur nécessaire de 0,5 à 1 bar – et la vapeur saturée est exactement à 120 °C sous 1 bar de surpression.
C’est précisément là que cela devient serré pour le joint. L’EPDM existe en deux réticulations, qui se distinguent nettement : la variante réticulée au soufre est utilisable jusqu’à environ 120 °C, la variante réticulée au peroxyde jusqu’à environ 150 °C, avec une déformation rémanente à la compression plus faible et une meilleure résistance à l’eau chaude et à la vapeur. Qui chauffe à 120 °C se situe donc, avec le matériau réticulé au soufre, à la limite supérieure.
Dans la technique alimentaire et des boissons, la variante réticulée au peroxyde est la variante usuelle – c’est elle qui apparaît dans les homologations pertinentes. Cela ne se voit pas sur un joint. Qui pasteurise devrait donc lire la réticulation dans la fiche technique et non la chercher sur l’image du catalogue.
S’y ajoute que le vieillissement n’augmente pas linéairement avec la température, mais exponentiellement. En prenant pour base l’énergie d’activation publiée pour l’EPDM, un joint vieillit à 90 °C environ neuf fois et à 100 °C environ dix-huit fois plus vite qu’à 63 °C. Une demi-heure de chaleur par remplissage devient ainsi un multiple de sollicitation calculée – et, avec le changement de température et la pression qui naît dans le fût fermé lors de la montée en température, cela explique les intervalles nettement plus courts jusqu’au remplacement des joints et du plongeur que nous constatons chez ces clients. Qui travaille ainsi devrait corriger les sept ans à la baisse d’emblée.
Les fûts qui restent dehors
Un ensoleillement permanent durcit la surface du joint jusqu’à ce qu’elle se fissure. L’EPDM est comparativement peu sensible aux UV – si des fissures y sont malgré tout visibles, le fût est resté longtemps et sans protection en plein air. Dès que les premières fissures sont visibles, le remplacement n’est pas à prévoir bientôt, mais maintenant. Qui n’a pas besoin de ses fûts pendant des mois fait mieux de les entreposer au sec et sous toit que de les laisser dans la cour.
Occasions concrètes, indépendamment de l’âge :
- Le fût tire irrégulièrement ou mousse sans raison apparente. Avant de chercher du côté de l’installation de tirage, contrôlez le clapet.
- Après le retrait de la tête de fût, cela goutte. Le joint principal est fatigué.
- De la pierre de bière est visible dans le tube plongeur. Alors elle se trouve aussi là où vous ne pouvez pas regarder.
- Le fût est resté longtemps immobile. Les élastomères vieillissent aussi sans exploitation, et ils le font plus vite à la chaleur.
- Le plongeur a déjà été desserré de force. Alors la question n’est pas de savoir si, mais quand.
Vous ne savez pas quel plongeur se trouve dans le fût ?
Notre Sélecteur de tête de fût répertorie 1.024 marques de brasseries de treize pays avec le type de plongeur attribué – et indique à chaque ligne la solidité de la documentation. Librement accessible, sans inscription. Consulter une brasserie
Quels joints nous montons
Un plongeur est un système accordé de ressort, de siège de clapet et de joint. Un joint d’une autre série convient géométriquement et ne fonctionne pourtant pas correctement – c’est pourquoi nous ne montons rien qui ne convienne qu’à peu près.
Ce que nous montons, ce sont pour une grande part des joints de notre propre gamme, accordés à la série de plongeurs concernée et entièrement compatibles avec elle. L’EPDM provient d’un fabricant danois. Ils sont moins chers que les pièces d’origine, et nous en sommes convaincus – sinon nous ne les monterions pas en risquant notre réputation. Plus d’informations sur cette gamme.
Un détail en marge : le fabricant chez qui nous nous approvisionnons a produit à l’origine comme fournisseur de pièces d’origine pour plusieurs des grandes marques de plongeurs. C’est notre propre indication, issue de la relation de fourniture ; il n’en existe pas de preuve accessible publiquement.
Pourquoi nous avons constitué l’entrepôt européen pour Aobaosi
Les plongeurs et les joints venus d’Extrême-Orient sont avantageux, tant qu’on a du temps. Si on ne l’a pas – parce qu’un lot est à échéance, parce que l’installation de lavage est à l’arrêt, parce que le client a besoin du fût vendredi –, le meilleur prix d’achat ne sert à rien.
C’est pourquoi nous avons constitué pour Aobaosi un entrepôt européen propre. La marchandise est ici, pas sur l’eau. C’est la différence entre un délai de livraison qui se compte en semaines et un délai qui se compte en jours – pour les mêmes pièces et sans faire monter le prix. Avantageux, disponible et rapide : deux de ces trois, on les obtient partout ; les trois ensemble seulement avec un stock sur place.
Ce qui en découle : les pièces de rechange des séries courantes sont livrables depuis le stock, les pièces d’échantillon partent immédiatement, et des quantités plus importantes peuvent être planifiées sans attendre le prochain conteneur. Le mieux est de demander directement le stock et le délai de livraison.
Une question que presque personne ne pose encore
Sur les filetages de certains plongeurs se trouve un revêtement de glissement. Une partie de ces revêtements appartient au groupe de substances des composés alkylés per- et polyfluorés – PFAS. La procédure européenne de restriction à ce sujet est en cours, et ce qui en relèvera finalement reste ouvert.
Le revêtement de filetage des plongeurs AOBAOSI est exempt de PFAS. La déclaration du fabricant pour votre dossier fournisseur vous est remise sur demande.
Envoyer des plongeurs ou des fûts complets
Nous révisons les plongeurs séparément ou dans le cadre d’une remise à neuf. Pour des quantités plus importantes, la seconde voie est presque toujours la plus avantageuse.