Element, na którym wszystko się opiera
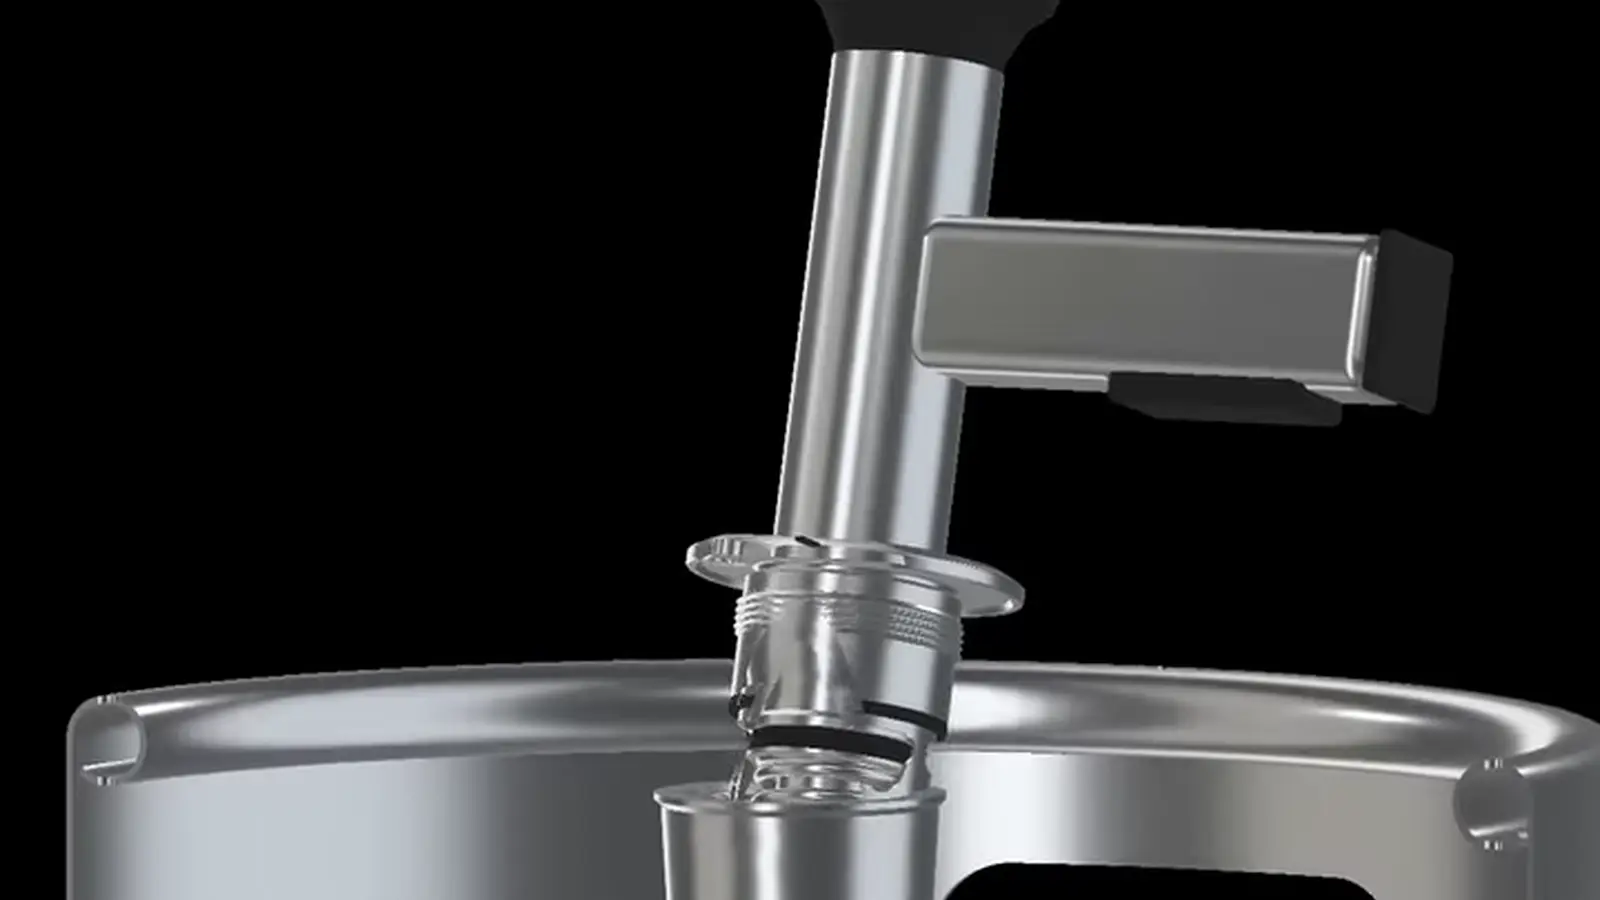
Korpus kega to kawałek stali nierdzewnej. On się nie męczy. Fitting składa się natomiast ze sprężyn, zaworów i uszczelek, które biorą udział w każdym obiegu: ciśnienie w górę, ciśnienie w dół, gorący ług, zimne piwo, głowica nałożona, głowica zdjęta.
Dlatego w jednym kegu spotykają się dwie całkiem różne krzywe zużycia. Korpus wytrzymuje dziesięciolecia, fitting kilka lat. Kto traktuje jedno i drugie tak samo, albo za wcześnie wymienia całe kegi, albo za późno uszczelki.
Mycie przechodzi przez fitting.Zmęczony fitting znaczy nie tylko, że piwo leci wolniej. Znaczy, że CIP nie dociera już wszędzie.
Sześć etapów
Wymontowanie i kontrola wejściowa
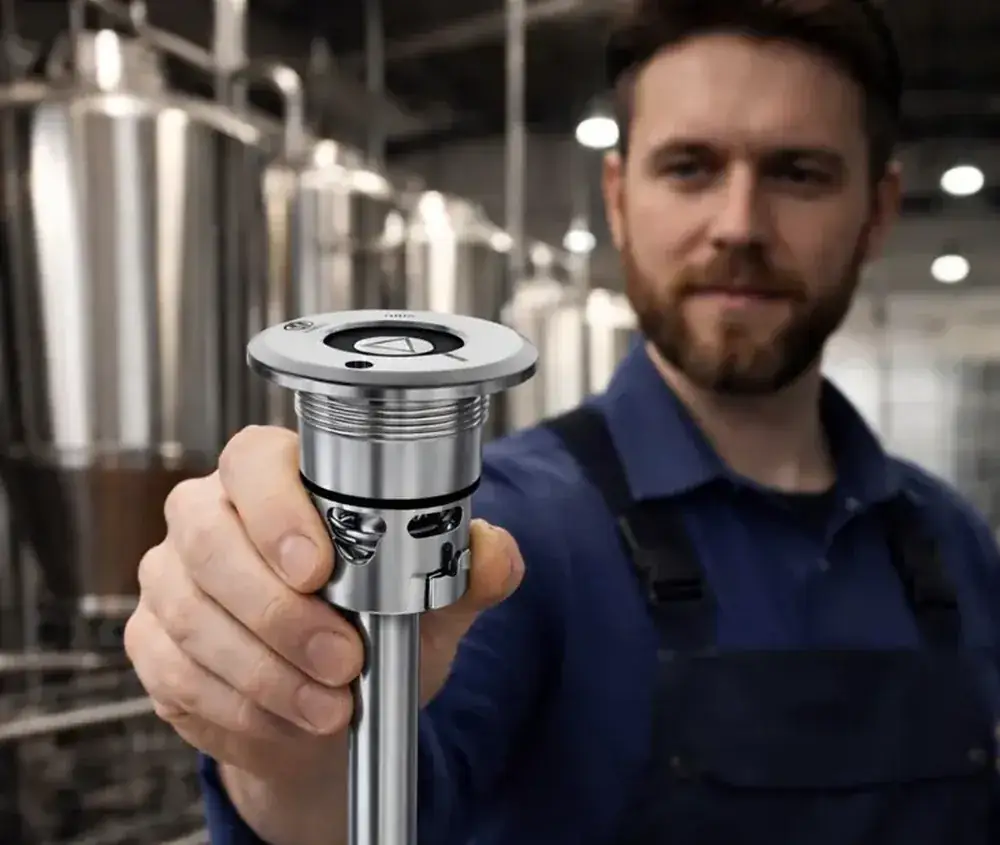
Fitting zostaje wyjęty i sprawdzony pod kątem widocznych uszkodzeń: fitting koszowy czy fitting płaski, stan gwintu, stan mufy w kegu.
Demontaż i pomiary
Rozłożony całkowicie. Każdy element sprawdzamy względem tolerancji. Co leży poza nią, zostaje wymienione, a nie naprawione.
Mycie ultradźwiękowe
W kąpieli ultradźwiękowej ze środkami biodegradowalnymi. Kamień piwny i osady schodzą przy tym także z geometrii, do których nie dotrze żadna szczotka – a właśnie tam się osadzają.
Wymiana części zużywalnych, pomiar sprężyn
Wszystkie uszczelki i zawory zostają wymienione – nie te, które zwracają uwagę, lecz wszystkie. Jedna stara uszczelka w wyremontowanym fittingu niweczy cały nakład pracy. Ze sprężynami postępujemy inaczej: przechodzą przez stanowisko badania sprężyn, które mierzy nacisk sprężyny. Wymieniamy tylko to, czego wymaga pomiar, a to zdarza się rzadko – najczęściej wtedy, gdy sprężynę ściśnięto siłą mocniej, niż było przewidziane.
Montaż
Montaż precyzyjny odpowiednimi narzędziami. Fittingów nie montuje się ręcznie, a improwizacja mści się tu niezawodnie.
Kontrola końcowa i ponowny montaż
Kontrola szczelności, potem montaż w kegu momentem regulowanym elektronicznie, u nas około 75 Nm. Kalibrowanym i powtarzalnym, nie na wyczucie.
Skąd pochodzi ta wartość
Publicznie udokumentowana jest dokładnie jedna liczba, i to jako dolna granica: Brewers Association zaleca w swoich Performance Guidelines for Refillable Kegs dla gwintowanych rurek fittingu ze stali nierdzewnej w kegach ze stali nierdzewnej minimalny moment dokręcania 540 in-lbs, czyli 61 Nm. Wartości zadanej ani górnej granicy tam nie ma, a żaden z producentów fittingów nie publikuje w powszechnie dostępny sposób własnej wartości.
Nasze około 75 Nm są świadomie wyższe – na tyle, by pokryć rozrzut urządzenia, i wciąż dość daleko poniżej tego, co gwint mufy jeszcze zniesie.
Za luźno: fitting nie przylega szczelnie, a połączenie przenosi obciążenia, do których nie jest przewidziane. Za mocno: gwint mufy ulega uszkodzeniu, a jest to połączenie krytyczne dla bezpieczeństwa między zbiornikiem a zaworem. Ani jednego, ani drugiego nie widać po kegu z zewnątrz.
Kiedy fitting wymaga remontu
Kilku dużych producentów podaje tę samą regułę: najpóźniej co siedem lat fitting należy wyremontować i wymienić uszczelki. Publicznie ten rytm da się odczytać jako warunek 30-letniej gwarancji na spoiny – i pokrywa się z tym, co widzimy na stole warsztatowym.
Siedem lat to jednak górna granica dla przypadku normalnego, nie dla każdego kega. Dwa obciążenia wyraźnie skracają ten odstęp:
Napełniony keg w pasteryzatorze komorowym
Na typowej drodze browarniczej fitting nie widzi z pasteryzacji nic: piwo jest podgrzewane krótkotrwale przed napełnianiem, około 72 °C przez 15 do 30 sekund, i trafia do kega już poddane obróbce.
Inaczej w zakładach, które wstawiają napełniony keg do pasteryzatora komorowego – robią tak wytwórnie moszczu i soków oraz producenci cydru, żeby utrzymać jednakową jakość produktu w całej partii. Tam armatura jedzie razem z kegiem: co najmniej 63 °C przez około pół godziny, i to przy każdym napełnieniu. Pasteryzacja tunelowa dla kegów nie wchodzi w rachubę, jest przewidziana dla butelek i puszek.
A te 63 °C to nie jest to, co widzi fitting. To temperatura docelowa w produkcie. Aby ciepło dotarło tam w rozsądnym czasie, pasteryzator pracuje z zewnątrz wyraźnie goręcej. Ścianka kega i armatura mają podczas nagrzewania temperaturę znacznie wyższą od produktu, nie osiągając całkiem temperatury czynnika grzejnego. Z praktyki wiemy o browarze, który przez krótki czas nagrzewa do około 120 °C, żeby w kegu uzyskać 63 °C.
To nie przesada, bo da się to przeliczyć: pasteryzatory komorowe grzeje się parą, a producent instalacji podaje dla nich potrzebne ciśnienie pary od 0,5 do 1 bar – a para nasycona ma przy 1 bar nadciśnienia dokładnie 120 °C.
I właśnie tu robi się dla uszczelki ciasno. EPDM występuje w dwóch rodzajach sieciowania i wyraźnie się one różnią: sieciowany siarką nadaje się do pracy w temperaturze do około 120 °C, sieciowany nadtlenkowo do około 150 °C, przy mniejszym trwałym odkształceniu po ściskaniu i lepszej odporności na gorącą wodę i parę. Kto nagrzewa do 120 °C, przy materiale sieciowanym siarką porusza się więc na górnej granicy.
W technice spożywczej i napojowej wariant sieciowany nadtlenkowo jest tym zwyczajowym – to on pojawia się w odpowiednich dopuszczeniach. Po uszczelce tego nie widać. Kto pasteryzuje, powinien więc odczytać rodzaj sieciowania w karcie materiałowej, a nie szukać go na zdjęciu katalogowym.
Do tego dochodzi, że starzenie nie rośnie z temperaturą liniowo, lecz wykładniczo. Przyjmując opublikowaną dla EPDM energię aktywacji, uszczelka starzeje się przy 90 °C około dziewięć razy, a przy 100 °C około osiemnaście razy szybciej niż przy 63 °C. Z pół godziny ciepła na każde napełnienie robi się w ten sposób wielokrotność obciążenia rachunkowego – a razem ze zmianami temperatury i ciśnieniem, które powstaje w zamkniętym kegu przy nagrzewaniu, wyjaśnia to wyraźnie krótsze odstępy do wymiany uszczelek i fittingu, jakie widzimy u tych klientów. Kto tak pracuje, powinien od początku skorygować te siedem lat w dół.
Kegi, które stoją na zewnątrz
Stałe nasłonecznienie utwardza powierzchnię uszczelki, aż zaczyna pękać. EPDM jest stosunkowo mało wrażliwy na UV – jeśli mimo to widać tam pęknięcia, keg stał długo i bez osłony pod otwartym niebem. Gdy pierwsze pęknięcia są widoczne, wymiana nie jest potrzebna wkrótce, lecz teraz. Kto nie potrzebuje kegów przez wiele miesięcy, lepiej odstawi je w suchym i zadaszonym miejscu, niż zostawi je na podwórzu.
Konkretne powody, niezależnie od wieku:
- Keg nalewa niespokojnie albo się pieni bez widocznej przyczyny. Zanim zaczną Państwo szukać w instalacji piwnej, proszę sprawdzić zawór.
- Po zdjęciu głowicy kapie. Uszczelka główna jest zmęczona.
- Kamień piwny widać w rurce fittingu. Wtedy osadził się także tam, gdzie nie da się zajrzeć.
- Keg długo stał. Elastomery starzeją się także bez pracy, a w cieple robią to szybciej.
- Fitting był już raz odkręcany siłą. Wtedy pytaniem nie jest czy, lecz kiedy.
Nie wiedzą Państwo, jaki fitting jest zamontowany w kegu?
Nasza wyszukiwarka głowic prowadzi 1.024 marki browarnicze z trzynastu krajów wraz z przypisanym typem fittingu – i przy każdym wierszu zapisuje, jak dobrze jest udokumentowany. Dostęp swobodny, bez rejestracji. Sprawdź browar
Jakie uszczelki montujemy
Fitting to dopasowany system ze sprężyny, gniazda zaworu i uszczelki. Uszczelka z niewłaściwej serii pasuje geometrycznie i mimo to nie działa prawidłowo – dlatego nie montujemy niczego, co pasuje tylko w przybliżeniu.
To, co montujemy, to w dużej części uszczelki z naszego własnego programu, dopasowane do danej serii fittingów i w pełni z nią kompatybilne. EPDM pochodzi od duńskiego producenta. Są tańsze niż części oryginalne i jesteśmy do nich przekonani – inaczej nie montowalibyśmy ich, ryzykując własną reputację. Więcej o tym programie.
Szczegół na marginesie: producent, od którego kupujemy, wytwarzał pierwotnie części oryginalne dla kilku dużych marek fittingów. To nasza własna informacja ze współpracy z dostawcą; publicznie dostępnego potwierdzenia na to nie ma.
Dlaczego zbudowaliśmy magazyn w Europie dla Aobaosi
Fittingi i uszczelki z Dalekiego Wschodu są tanie, dopóki ma się czas. Kto go nie ma – bo zbliża się termin partii, bo myjka stoi, bo klient potrzebuje kega w piątek – temu najlepsza cena zakupu nic nie da.
Dlatego zbudowaliśmy dla Aobaosi własny magazyn w Europie. Towar leży tutaj, a nie na wodzie. To różnica między terminem dostawy liczonym w tygodniach i liczonym w dniach – przy tych samych częściach i bez windowania ceny. Tanio, od ręki i szybko: dwa z tego można mieć wszędzie, wszystkie trzy razem tylko przy zapasie na miejscu.
Co z tego wynika: części zamienne do popularnych serii są dostępne z magazynu, części wzorcowe wychodzą od razu, a większe ilości da się zaplanować bez czekania na następny kontener. O stan magazynu i termin dostawy najlepiej zapytać bezpośrednio.
Pytanie, którego jeszcze prawie nikt nie zadaje
Na gwintach niektórych fittingów znajduje się powłoka poślizgowa. Część tych powłok należy do grupy per- i polifluorowanych związków alkilowych – PFAS. Europejska procedura ograniczenia w tej sprawie trwa, a co ostatecznie zostanie objęte ograniczeniem, pozostaje kwestią otwartą.
Powłoka gwintu fittingów AOBAOSI jest wolna od PFAS. Deklarację producenta do Państwa dokumentacji dostawców przekazujemy na życzenie.
Przysłać fittingi albo całe kegi
Fittingi remontujemy pojedynczo albo w ramach kapitalnego remontu. Przy większych ilościach druga droga opłaca się niemal zawsze.