Pourquoi cela est presque toujours rentable
Un fût EURO 30 l neuf coûte dans le commerce environ 83 € nets. Un fût remis à neuf de la même forme coûte chez nous nettement moins ; le prix actuel est indiqué dans la boutique. L’écart paraît modeste, jusqu’à ce qu’on le multiplie par le nombre de fûts qu’une brasserie a réellement en rotation.
Mais le point essentiel est ailleurs. Un fût qui est reconditionné n’a pas encore achevé sa phase d’utilisation – et sur le plan écologique, la phase d’utilisation est supérieure à toute filière de recyclage. De l’acier inoxydable collecté dans le monde en fin de vie, seul un quart environ revient sous forme d’acier inoxydable. Le reste descend d’une classe de matériau.
S’y ajoute un point que les fabricants fixent eux-mêmes : un fabricant accorde sur l’étanchéité des cordons de soudure et la protection contre la corrosion 30 ans de garantie et la subordonne expressément au fait que les fûts soient entretenus tous les sept ans. C’est précisément cet entretien qui est notre métier – et qui l’omet perd non seulement de la substance, mais aussi cet engagement.
Un fût ne gagne son argent qu’à la deuxième, la troisième, la trentième rotation.C’est pourquoi la question n’est jamais « réparer ou jeter », mais « réparer ou remplacer ».
Ce qui se passe au cours d’un passage
Onze étapes de travail, pas toutes sur chaque fût. Ce dont un fût a besoin est déterminé par le contrôle d’entrée – nous travaillons selon un catalogue fixe et documentons l’état avant que quiconque ne porte un outil sur le fût.
Réception et examen
Chaque fût est enregistré individuellement. Forme, contenance, type de plongeur, année de fabrication, défauts visibles. Les marquages d’autres brasseries sont relevés séparément – ceux-là suivent un autre chemin.
Redresser la géométrie
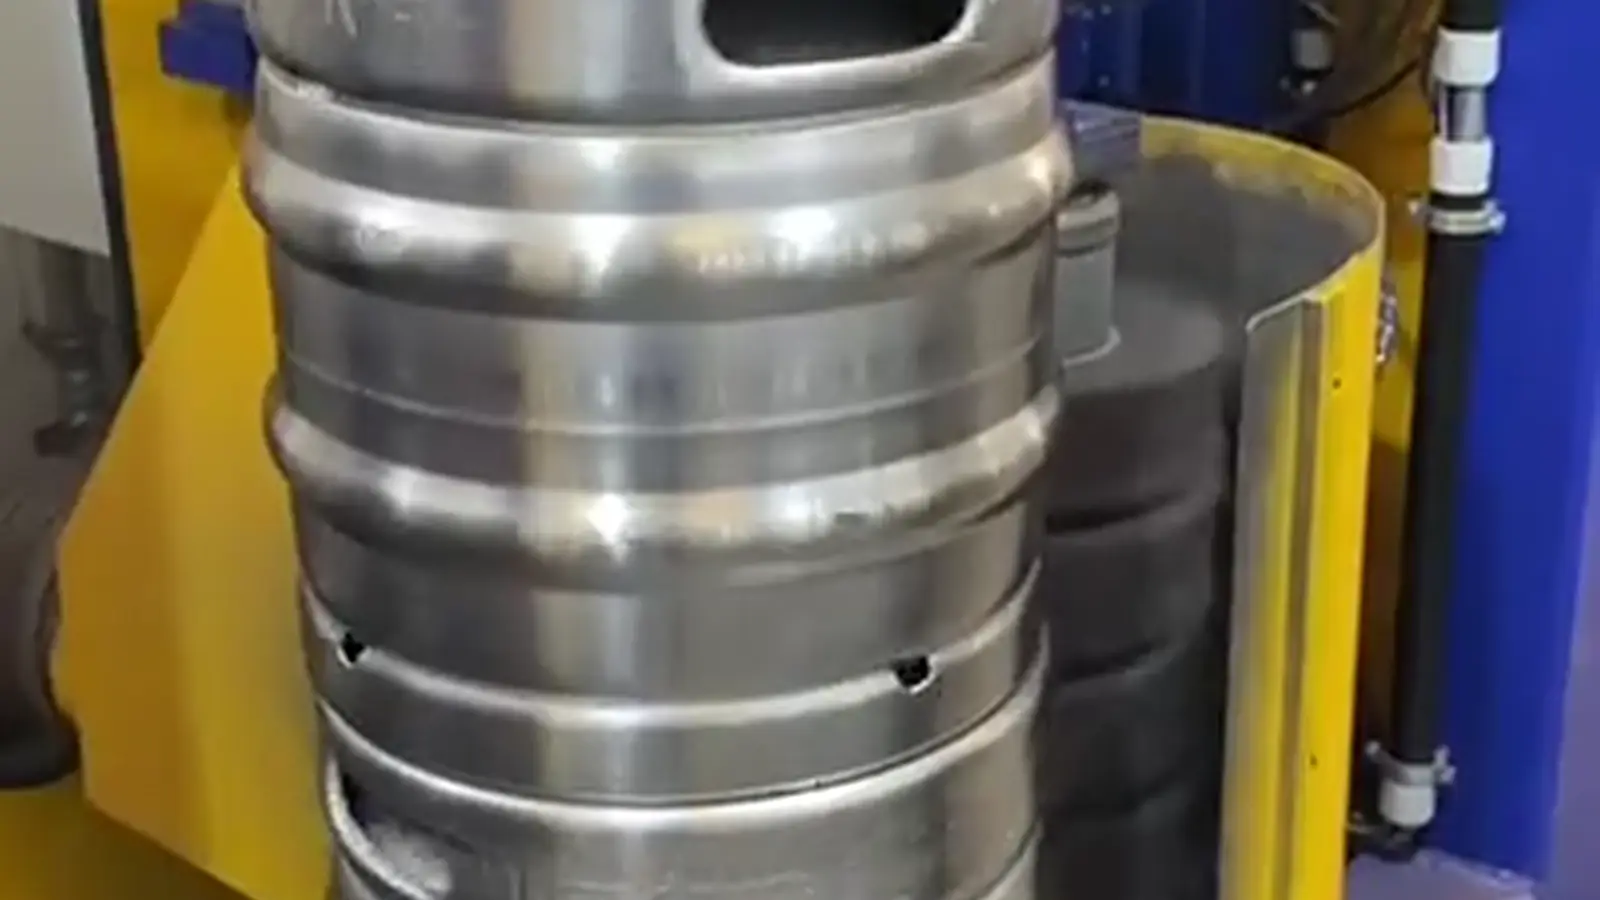
Aligner la virole de fond et la virole de tête, supprimer les bosses dans les viroles de tête et de fond, rétablir le rebord d’empilage. Une virole déformée est la raison pour laquelle un fût bascule sur la palette et coûte de la place à l’entrepôt. Le fût est ainsi de nouveau apte à circuler sur l’installation keg.
Ajuster la bonde de fût
La bonde de fût porte le plongeur et donc l’ensemble de la pression de service. S’il est de travers, il dévie en outre le jet de nettoyage – le fût ne devient jamais vraiment propre, peu importe la durée du NEP.
La position de la bonde de fût détermine si un fût est tout simplement remplissable. Sa hauteur est tout aussi importante : nous la mesurons et la réglons si elle n’est pas correcte.
Prénettoyage et pierre de bière
Le fût est grossièrement prénettoyé à l’intérieur et examiné pour détecter la pierre de bière et d’autres dépôts. Ce que nous trouvons, nous le dissolvons ponctuellement à l’acide – de manière ciblée là où se trouve le dépôt. L’extérieur est nettoyé, puis poli plus tard.
Ce qui n’a pas lieu ici : un cycle de nettoyage complet à la soude et à l’acide et une stérilisation ensuite. Pourquoi, c’est expliqué dans l’encadré ci-dessous.
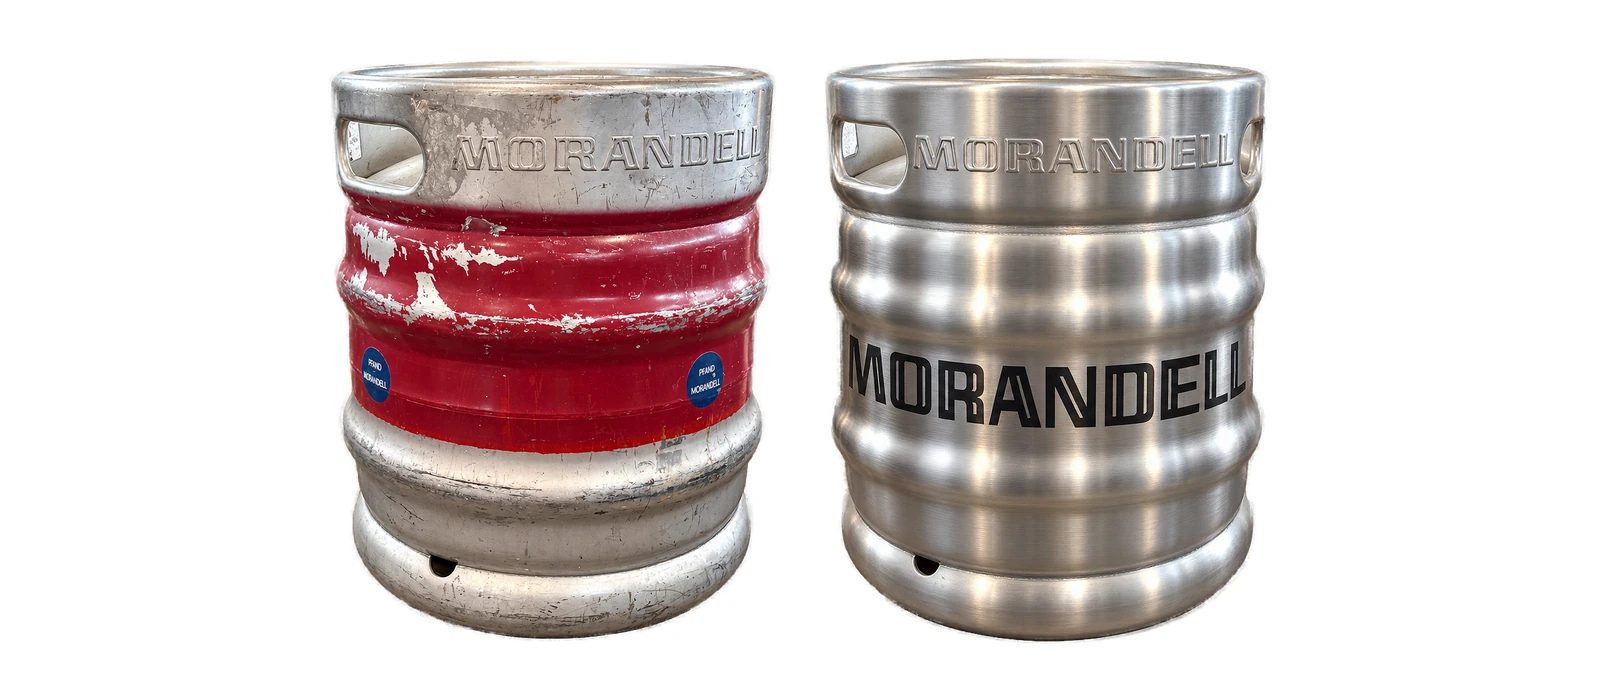
Effacer l’ancien marquage
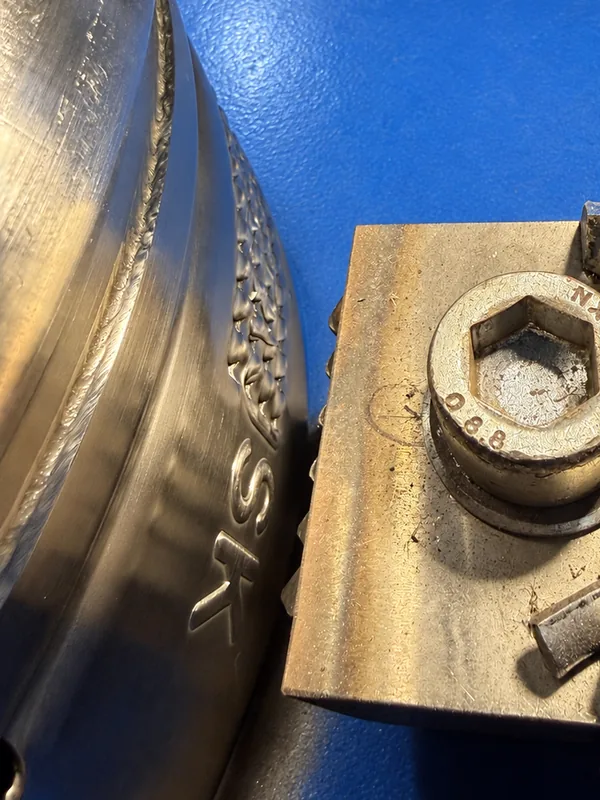
Les logos étrangers, les autocollants et les anneaux de couleur sont retirés. Un nom de brasserie estampé dans la couronne supérieure ne peut pas être enlevé – il est rendu illisible par un contre-estampage.
Nous ne le faisons que sur des fûts dont la situation de propriété est clarifiée.
Nouveau marquage électrochimique
Votre logo, votre numéro de série, appliqués durablement dans la surface. Pas de film, pas d’autocollant, rien qui disparaisse après trente rotations.
Marquage couleur
Anneaux ou banderoles pour distinguer les variétés, les contenances ou les millésimes – si vous en avez besoin.
Contrôler ou remplacer le plongeur
Il est soit révisé, soit remplacé. C’est un déroulement à part, que nous décrivons sur une page distincte. Si le tube plongeur ne correspond pas à la longueur du fût – après une réduction de contenance ou dans le cas d’un plongeur d’une autre provenance – il est raccourci et l’arête de coupe est ébavurée.
Polissage
Pas simplement cosmétique : le polissage lisse la surface et la rend homogène – ce n’est que sur cette base que la gravure électrochimique et le marquage laser tiennent proprement et restent bien lisibles.
Accessoirement, le fût a ensuite un aspect quasi neuf, et un fût qui a l’air neuf est aussi traité comme tel par la restauration.
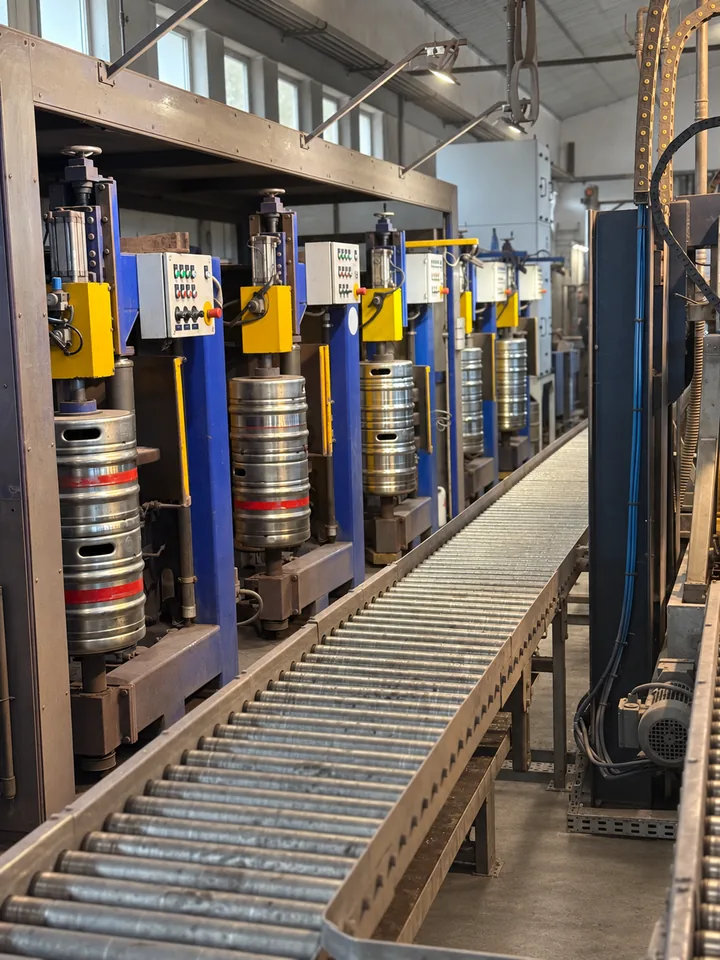
Pression d’épreuve et bassin d’immersion
Après le vissage du plongeur, chaque fût est mis sous pression d’épreuve et immergé. Les fuites au plongeur, au siège du plongeur et au corps du fût se manifestent alors sous forme de bulles. Ce qui échoue ici ne va pas plus loin – et comme le bassin d’immersion se trouve à la fin, aucun fût ne quitte la maison sans que son étanchéité soit démontrée.
Contrôle final et attribution
Contrôle visuel, attribution à votre parc, expédition dans toute l’Europe ou stockage chez nous.
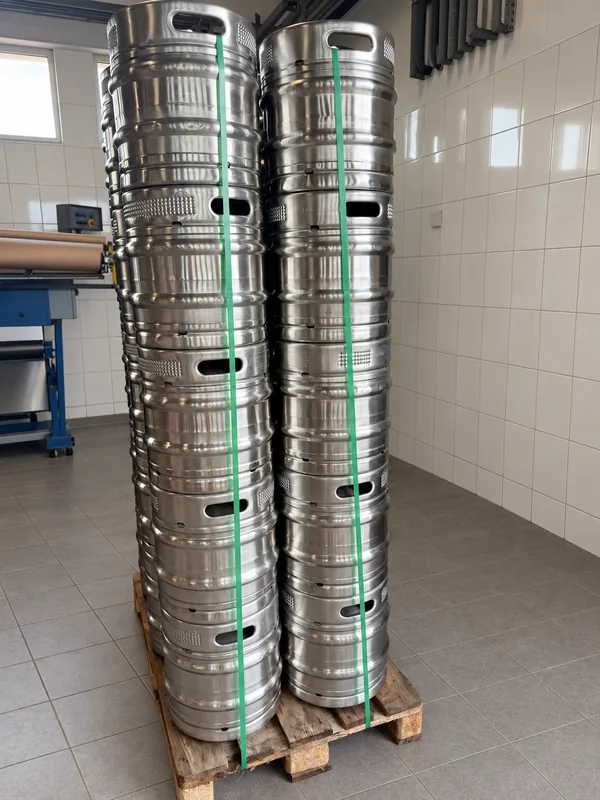
Pour finir, on emballe : les fûts sont sanglés sur la palette, puis enveloppés de film étirable. Ce n’est qu’ensuite que la palette part à l’expédition.
Là où notre nettoyage s’arrête – et pourquoi c’est voulu ainsi
Nous prénettoyons grossièrement l’intérieur du fût et éliminons la pierre de bière et d’autres dépôts. Nous employons l’acide de manière ponctuelle, là où se trouve le dépôt. Nous ne faisons pas de cycle de nettoyage complet à la soude et à l’acide, et chez nous il n’y a pas non plus de stérilisation.
Ce n’est pas une lacune dans le déroulement, mais la bonne répartition du travail. La stérilité n’est pas un état qu’un fût conserve. C’est un état pour l’instant présent. Un fût qui quitte l’usine stérilisé chez nous et qui reste trois semaines sur la palette chez le client n’est plus stérile à la mise en perce – de l’eau résiduelle dans le fût suffit pour que quelque chose s’y installe de nouveau. Nous vendrions donc quelque chose qui se périme en route.
C’est pourquoi le nettoyage à la soude et à l’acide et la stérilisation se situent immédiatement avant le remplissage et donc dans la brasserie. Là, ils ont lieu de toute façon : chaque installation de remplissage de fûts nettoie et stérilise le fût dans le même cycle où elle le remplit. Ce que nous livrons, c’est un fût dans un état qui permet ce nettoyage – suffisamment nu pour que le produit de nettoyage atteigne partout, et sans pierre de bière sous laquelle quelque chose survivrait autrement.
Qui nous passe commande devrait l’avoir prévu. Si vos fûts ne passent pas par une installation propre après le reconditionnement, parlez-nous-en au préalable – il s’agit alors d’une autre commande.
Ce que vous pouvez aussi commander séparément
La remise à neuf est le forfait complet. Chaque étape est cependant disponible aussi séparément – et c’est parfois exactement la bonne commande, par exemple lorsque seuls les plongeurs sont à échéance ou qu’un lot doit recevoir un nouveau marquage.
| Prestation | Ce qui se passe alors |
|---|---|
| Démonter le plongeur | Purger le fût en sécurité, dévisser le plongeur, retirer le tube plongeur. |
| Réviser le plongeur | Démontage, nettoyage aux ultrasons, joint et soupape CO₂ neufs, ressorts selon mesure. |
| Raccourcir le tube plongeur | Raccourcir à la longueur du fût, ébavurer l’arête de coupe, fixer le plongeur dans le fût. La longueur adaptée est calculée par le calculateur de tube plongeur. |
| Monter le plongeur | Vissage au couple prescrit par le fabricant, puis pression d’épreuve et bassin d’immersion. |
| Redresser la géométrie | Redresser la couronne supérieure et la couronne de fond, aligner la bonde de fût. La bonde de fût et le plongeur sont ensuite de nouveau parallèles à l’installation de remplissage. |
| Réparer un cordon de soudure | Souder dans les règles les anneaux d’empilage ou les bondes de fût fissurés – puis décaper, passiver et soumettre à une épreuve de pression. |
| Effacer un ancien estampage | Le nom de brasserie estampé dans la couronne supérieure est rendu illisible par un contre-estampage. |
| Marquage par gravure chimique | Électrochimique, permanent : inscription, logo, numéro de série. |
| Sérigraphie | Inscription ou logo sur le corps du fût ou sur la couronne supérieure et la couronne de fond. |
| Banderole | Autocollant en film sur tout le pourtour, laminé de protection. |
| Poser un anneau de couleur | Bande de laque résistante à la chaleur dans la couleur de votre maison. |
| Retirer un anneau de couleur | Avant un nouveau marquage de marque ou lors d’un retour. |
| Plaque de marquage | Plaquette métallique, soudée par points – recouvre un ancien estampage. |
| Ajouter un transpondeur | Tag RFID, soudé pour une tenue durable et une lecture fiable. |
| Remplacer les anneaux en plastique | Couronnes supérieures et de fond en PP sur les types de construction qui le prévoient. |
| Réduire la contenance | De 50 à 30 ou 20 litres, voir ci-dessous. |
Réduction de contenance : de 50 à 30 ou 20 litres
C’est l’étape sur laquelle on interroge le plus rarement et qui convient le plus souvent. Au sein d’une même série, les fûts DIN et EURO ne se distinguent que par la hauteur du cylindre, pas par le diamètre. Un fût de 50 litres peut donc être raccourci à 30 ou 20 litres et ressoudé.
Cela est judicieux là où le marché s’est déplacé : lorsque les conditionnements de 50 litres restent sur les bras de la restauration parce que le fût ne se vide plus dans le délai imparti après la mise en perce, un parc de 30 raccourcis vaut plus qu’un entrepôt plein de 50.
Ce qui est obligatoirement inclus
Après le raccourcissement, l’indication de contenance estampée n’est plus exacte. Elle est remplacée, sinon le fût est inutilisable pour le remplissage et, en cas de doute, contestable au regard du droit de la métrologie. Cela fait partie de la commande et n’est pas facturé séparément.
Et une restriction : pour le raccourcissement, un morceau est découpé dans le corps, puis deux nouveaux cordons de soudure doivent être posés afin que les anneaux de roulement restent à leur place. Cela ne réussit proprement que sur des fûts qui ne sont pas trop bosselés – il faut toujours compter avec un certain rebut. À qui cela paraît trop incertain : nous rachetons aussi les fûts de 50 litres et livrons en échange des 30.
Ce qui ne peut pas être réparé
Un traitement honnête des limites fait gagner du temps aux deux parties. Ces constats conduisent chez nous à la mise au rebut, non à la réparation :
Cordon de soudure non étanche
Un cordon d’où s’échappe de la bière ou du gaz n’est pas un cas de reprise. Le récipient part en valorisation.
Dégât dû au gel
Un fût rempli qui gèle à cœur se dilate. La paroi est ensuite étirée et son épaisseur localement réduite – même si l’on ne voit presque rien de l’extérieur. D’après notre expérience, c’est le dommage évitable le plus coûteux qui existe.
Traces de surpression
Forme gonflée, sécurité contre l’éclatement déclenchée. Le récipient a été au-delà de sa conception.
Fût en aluminium
Ne circule plus. Ici, la valorisation est la bonne voie, et la valeur du matériau est correcte.
Presque tout ce qui ressemble à un dommage grave est réparable. Et certaines choses qui paraissent anodines ne le sont pas :
| Réparable | Mise au rebut |
|---|---|
| Bosses dans le corps | Bonde de fût tordu |
| Rebords d’empilage tordus | Filetage de bonde de fût endommagée |
| Pierre de bière et dépôts | Fond enfoncé |
| Joints et ressorts usés | Cordon de soudure non étanche |
| Marquage étranger ou usé | Dégât dû au gel |
| Surface mate et rayée | Traces de surpression |
| Plongeur défectueux | Fûts en aluminium |
La conséquence pratique : regardez d’abord la bonde de fût et le rebord d’empilage. Si tous deux sont droits et intacts, le fût est avec une forte probabilité un cas de reconditionnement – indépendamment de son aspect par ailleurs malmené.
Pression et épreuve de pression
L’épreuve de pression fait partie de la remise à neuf, et cela implique quelques chiffres qui, dans l’exploitation, se mélangent régulièrement. La surpression de service admissible est estampée sur le fût – pour les fûts à bière, elle est de 3,5 bar au maximum. L’épreuve est réalisée chez le fabricant et lors des contrôles avec jusqu’à 10 bar, dans l’intervalle d’entretien prévu par l’engagement du fabricant avec jusqu’à 6 bar.
Le chiffre que l’on entend en revanche rarement : ce n’est pas le récipient qui est le point faible, mais le joint dans le plongeur. Il se soulève de son siège vers 6 à 10 bar et laisse échapper la pression – bien avant que quoi que ce soit ne cède sur le corps du fût. C’est voulu par construction : un joint cède lentement et de manière contrôlée, un récipient céderait brutalement. Ce que cela donne à l’export en été, nous l’avons recalculé à partir d’une expertise de la TU München.
Épreuve de pression uniquement sur un fût rempli
Une pression d’épreuve est toujours appliquée avec de l’eau ou un autre milieu liquide. Mettre sous pression d’épreuve un fût vide, rempli seulement d’air, présente un danger mortel – même lorsque rien ne se produit.
La DGUV chiffre la différence : à pression et volume égaux, l’énergie de contrainte emmagasinée d’une épreuve pneumatique à l’air est à celle d’une épreuve hydraulique à l’eau comme environ 14.000 pour 1. Cinq pour cent de bulles d’air dans l’eau d’épreuve suffisent déjà à porter l’énergie à environ sept cents fois cette valeur – c’est pourquoi on purge l’air au remplissage.
L’eau est pratiquement incompressible : si le récipient se rompt, la pression disparaît aussitôt. L’air est un paquet de ressorts tendus – il se décharge brutalement et transforme les pièces de tôle en projectiles.
Concrètement, cela signifie : on ne contrôle pas l’étanchéité avec le compresseur sur un fût vide. Fût rempli, bain d’eau, coup d’œil – et l’épreuve avec une véritable pression d’épreuve relève du fabricant ou d’un atelier équipé pour cela. En détail dans le glossaire.
Ce que le règlement européen sur les emballages exige d’un reconditionnement
Depuis le 12 août 2026, le règlement (UE) 2025/40 s’applique. Il contient à l’annexe VI partie B quelque chose qui n’existait pas auparavant en Europe : une description contraignante de ce qu’est le reconditionnement. Six opérations y sont nommées – évaluation de l’état, retrait des composants non réutilisables, acheminement de ces pièces vers la valorisation, nettoyage dans les conditions d’hygiène prescrites, réparation et évaluation finale de l’aptitude à l’emploi.
C’est le déroulement que vous avez lu ci-dessus. Nous ne l’avons pas adapté au règlement ; il était déjà ainsi. Ce qui change, c’est la preuve : une évaluation de l’aptitude à l’emploi par fût ne peut pas être documentée sans identification individuelle des fûts. C’est précisément pour cela que nous construisons l’identification des fûts.
L’axe du temps est important. Le règlement s’applique, mais les obligations pour les emballages de transport ne prennent effet qu’au 1er janvier 2030, l’obligation de marquage avec un support de données numérique ouvert au plus tôt le 12 février 2029. Qui vous raconte aujourd’hui que vos fûts doivent satisfaire quelque chose depuis 2026 n’a pas lu le texte du règlement. En détail dans l’article spécialisé.
Envoyez-nous votre parc
Pour une offre solide, nous avons besoin de la forme, de la contenance, du nombre de pièces et de quelques photos. Pour les parcs plus importants, nous venons voir les fûts sur place.