Pourquoi cet article
Les glossaires des fabricants sont étonnamment lacunaires. Le plus complet que nous ayons trouvé compte deux bonnes douzaines d’entrées – et justement les termes sur lesquels on pose réellement des questions dans l’atelier n’y figurent pas.
Nous en avons recherché sept – avec le texte de la norme, des documents de fabricants et ce qui passe entre nos mains dans notre propre atelier. L’origine de chaque indication est indiquée à chaque fois.
Pierre de bière
Le dépôt jaune-brun qui se forme dans les tanks, les fûts et les conduites et que l’on n’élimine pas par un nettoyage normal. En anglais beer stone.
Chimiquement, le cœur en est l’oxalate de calcium. L’oxalate provient du malt et est libéré lors de l’empâtage ; il réagit avec le calcium de l’eau de brassage. Le sel qui en résulte est pratiquement insoluble dans l’eau froide comme dans l’eau chaude – c’est pourquoi le rinçage n’aide pas.
Dans la pratique, la pierre de bière n’est toutefois pas un sel pur. La littérature spécialisée la décrit comme un dépôt mixte d’oxalate, de sels de dureté et de protéines, les protéines agissant comme liant. Cela explique pourquoi elle est si tenace : on lutte contre deux classes de substances différentes en même temps.
Un dépôt de pierre de bière est rugueux et fissuré. Les micro-organismes survivent dans les fissures et y sont hors d’atteinte des produits de nettoyage et de désinfection. Les conséquences sont des faux-goûts, une durée de conservation réduite ou la perte de lots entiers.
S’y ajoute un effet du côté du produit : les cristaux d’oxalate agissent comme sites de nucléation pour le gaz carbonique – c’est l’une des voies par lesquelles apparaît le gushing. À partir d’environ 20 ppm d’oxalate dans la bière finie, un trouble s’y ajoute.
Elle s’élimine à l’acide, non à la soude. La prescription de l’association professionnelle pour le nettoyage des fûts indique de l’acide phosphorique à une concentration de 0,2 à 0,4 pour cent à 50 à 70 degrés, à la suite de l’étape alcaline. En alternative, on décrit des mélanges d’acide phosphorique et d’acide nitrique à environ 60 degrés avec 15 à 30 minutes de temps d’action ; l’acide nitrique a en outre un effet passivant.
Important pour le déroulement : si l’étape de lavage est conduite trop faiblement et que l’on stérilise ensuite à la vapeur, le résidu se cuit sur la paroi. Un problème de nettoyage devient alors un problème durable.
Ce qui n’existe pas : une méthode d’essai normalisée et une valeur limite pour la pierre de bière sur les surfaces. Le contrôle est sensoriel – regarder et passer le doigt sur la surface. Des méthodes d’analyse n’existent que pour l’oxalate dans la bière elle-même.
Zone de rupture de sécurité
La fonction : un fût ne doit pas défaillir de manière incontrôlée en cas de surpression. Il doit s’ouvrir de manière définie à un endroit défini, afin que la pression s’échappe de façon contrôlée.
DIN 6647-2 exige, pour la classe de pression supérieure allant jusqu’à 7 bar, une zone de rupture de sécurité qui évacue la surpression – à 4,5 MPa au maximum, soit 45 bar – sans danger. Le texte de la norme parle d’une zone de rupture, non d’un disque.
Et c’est bien ainsi que cela se présente dans la pratique : ce que nous trouvons dans le parc courant, c’est la zone d’amorce de rupture ou zone de rupture formée dans la tôle – non un composant séparé, mais une zone volontairement affaiblie dans la tôle du corps du fût. Un brevet d’un fabricant allemand de fûts la décrit et désigne comme problème central la tolérance de fabrication : sur une zone de rupture réalisée sous forme d’entaille, des centièmes de millimètre décident de la pression de déclenchement.
Un véritable disque de rupture comme composant propre ne nous est jusqu’ici pas tombé sous la main dans notre parc. Certains fabricants mentionnent une telle pièce dans leurs fiches techniques – nous ne pouvons pas l’attester sur les fûts qui passent par notre atelier.
Pression de déclenchement
Un glossaire de fabricant indique pour la classe 7 bar selon DIN 6647-2 une limite supérieure de 4,5 MPa au maximum, soit 45 bar. Nous n’avons pas consulté le texte de la norme, le chiffre figure ici comme source secondaire. Pour l’exploitation, c’est de toute façon la mauvaise grandeur : les fûts à bière relèvent de la classe 3 bar selon la partie 1.
La valeur qui compte dans la pratique figure dans les fiches techniques des fabricants et se situe selon le fabricant entre 30 et 35 bar, chaque fois avec une tolérance de ± 5 bar. Une fiche technique de fabricant indique 35 bar ± 5 ; dans notre parc courant, nous connaissons 30 bar ± 5. Ce n’est pas une imprécision, mais une décision du fabricant – et la raison pour laquelle on vérifie la valeur sur le fût au lieu de la citer de mémoire.
Ce qui importe de toute façon, c’est le rapport : la surpression de service estampée est de 3,0 à 3,5 bar, la zone de rupture s’ouvre à 30 à 35 bar – un facteur dix. La sécurité anti-éclatement est le dernier recours, bien au-dessus de cela, et non un moyen d’exploitation – un fût dont le disque s’est ouvert a un incident derrière lui et doit être contrôlé, non rempli de nouveau.
Où elle se trouve
C’est l’indication qui aide le plus dans l’exploitation, et elle ne figure nulle part : la zone de rupture se trouve normalement en bas, sur la calotte du fond du fût – non en haut au niveau du plongeur, où la plupart cherchent d’abord.
Sur les fûts gainés, elle est entièrement ou partiellement masquée : sur le fût PU sous le gainage, sur les fûts de construction caoutchouc-acier-caoutchouc sous le caoutchouc. Cela a une conséquence pratique : si quelque chose s’échappe là, on ne le voit pas – on ne le trouve qu’avec une technique supplémentaire, ou pas du tout.
| Grandeur | Valeur | Origine |
|---|---|---|
| Surpression de service sur le fût à bière, au maximum | 3,5 bar | indication propre d’exploitation ; les fabricants estampent la valeur dans le fût |
| Le joint du plongeur à tête plate (type A) se soulève | environ 6 à 10 bar | Expertise de la TU München (6 bar observés) et indication propre d’exploitation (7 à 10 bar) |
| Pression d’épreuve chez le fabricant et lors des contrôles | jusqu’à 10 bar | indication propre d’exploitation |
| Épreuve de pression dans l’intervalle d’entretien | jusqu’à 6 bar | engagement de fabricant publiquement documenté |
| Zone de rupture de sécurité, limite supérieure | 4,5 MPa = 45 bar | DIN 6647-2 |
| Pression de déclenchement dans la pratique | 30 à 35 bar, ± 5 chacune | selon le fabricant ; fiche technique de fabricant et indication propre d’exploitation |
| Pression de conception du récipient | ≥ 21 bar | Exigence minimale américaine. Dit peu de choses sur la pratique – voir ci-dessous |
Le récipient n’est pas le point faible
La pression de conception apparaît dans chaque directive d’association et reste malgré tout le chiffre le moins parlant du tableau. Elle décrit ce que le récipient doit supporter. Dans la pratique, on n’en arrive jamais là.
Sur le plongeur à tête plate, le joint se soulève de son siège à environ 6 à 10 bar et laisse échapper la pression. L’expertise de la TU München sur le cas de dommage estival documente exactement cela : à 39 degrés et plus de six bar de pression intérieure, le joint a cédé, le récipient est resté intact.
La limite effective du système se situe ainsi à environ le double ou le triple de la pression de service – bien en dessous de la pression de conception et de la sécurité anti-éclatement. Sur le plan de la construction, c’est dans le bon ordre : un joint cède lentement et de manière contrôlée, un récipient céderait d’un coup. Qui comprend le disque de rupture comme premier niveau de protection a l’ordre faux en tête.
Concrètement, cela signifie aussi : les joints expulsés sont un constat de pression, non un constat d’usure. Un plongeur dont le joint s’est une fois bombé est pré-endommagé, même s’il est encore étanche – et la question à poser alors n’est pas « quel joint », mais « d’où venait la pression ».
Pression d’épreuve – et la règle qu’il ne faut pas enfreindre
Un fût est éprouvé à dix bar chez le fabricant et lors des contrôles. Ce qui est déterminant, ce n’est toutefois pas le chiffre, mais avec quoi la pression est appliquée.
Épreuve de pression toujours avec du liquide. Ne jamais gonfler un fût vide à l’air.
Le fût éprouvé est rempli d’eau ou d’un autre fluide, puis mis sous pression. Mettre sous pression d’épreuve un fût vide, uniquement rempli d’air, est mortellement dangereux – même lorsqu’il ne se passe rien.
La raison en est l’énergie stockée. La DGUV chiffre le rapport ainsi : à pression égale et volume égal, l’énergie de tension d’une épreuve de pression au gaz avec de l’air est à celle d’une épreuve de pression au liquide avec de l’eau dans un rapport d’environ 14.000 à 1.
L’eau est pratiquement incompressible. Si le récipient se rompt, la pression disparaît aussitôt et le liquide s’écoule. L’air est un paquet de ressorts comprimé : si le récipient se rompt, toute l’énergie se libère d’un coup, et des morceaux de tôle deviennent des projectiles. Déjà cinq pour cent de bulles d’air dans l’eau d’épreuve portent l’énergie stockée, selon la même source, à environ sept cents fois plus – c’est pourquoi on purge l’air lors du remplissage.
Ce n’est pas une voie particulière au secteur des boissons, mais l’état général de la technique dans la construction des récipients sous pression. Les règlements prévoient l’essai de pression hydrostatique comme cas normal ; une épreuve de pression au gaz est le cas d’exception, pour les situations où l’essai au liquide n’est pas possible, et elle exige alors ses propres mesures de protection.
Dans la pratique, cela signifie aussi : qui veut contrôler l’étanchéité d’un fût dans sa propre entreprise ne le fait pas avec le compresseur sur un fût vide. Un fût rempli, un bain d’eau et le coup d’œil sont la bonne voie – et le contrôle à la pression d’épreuve appartient de toute façon au fabricant ou à un atelier équipé pour cela.
Décapage et passivation
Deux étapes que l’on cite souvent d’un même souffle et que l’on confond régulièrement.
Décapage
Enlèvement chimique de la surface. Élimine les impuretés et le fer étranger incrusté. Est employé sur les fûts neufs.
Le décapage enlève.
Passivation
Constitution de la couche protectrice d’oxyde de chrome, qui rend l’acier inoxydable résistant à la corrosion. Elle a besoin d’environ 24 heures pour atteindre son plein effet.
La passivation construit.
Pourquoi cela est nécessaire après le soudage est le plus souvent expliqué trop brièvement. Les colorations thermiques visibles sur un cordon de soudure ne sont que la moitié de la vérité : sous la couche d’oxyde se trouve une zone appauvrie en chrome. C’est précisément elle qui est le point d’attaque de la corrosion.
Il en découle quelque chose de pratique : le brossage et le meulage ne suffisent pas. Le brossage polit plutôt les particules d’oxyde dans la surface qu’il ne les enlève ; le meulage laisse une surface rendue rugueuse. Le décapage dissout en revanche de préférence les zones endommagées et laisse un métal sain. La combinaison est recommandée : prénettoyer mécaniquement, puis décaper.
Les règlements pertinents sont américains : ASTM A967 pour la passivation chimique, ASTM A380 pour le nettoyage, le décalaminage et la passivation en général. Les essais qui y figurent sont peu spectaculaires et d’autant plus parlants – immersion dans l’eau, chambre humide, brouillard salin, sulfate de cuivre, acide nitrique-ferricyanure. L’essai est réussi lorsqu’il n’apparaît ni attaque, ni piqûration, ni matité.
Une correction en passant : la DIN EN 2516 parfois citée n’a pas sa place ici. Elle régit la passivation dans l’aéronautique et l’astronautique. Pour les récipients à boissons, elle n’est pas pertinente.
Pression résiduelle
Un fût vide n’est pas sans pression. C’est le point qu’il faut avoir compris avant de desserrer un plongeur.
La pression résiduelle n’est pas un reste du gaz de tirage, mais la pression d’équilibre du dioxyde de carbone dissous dans la bière. Tant que de la bière ou des restes de bière se trouvent dans le fût, cette pression se rétablit toujours – et elle augmente nettement avec la température. Un fût qui paraît anodin à froid se trouve sous une pression considérable au soleil.
Pour l’ordre de grandeur : avec une carbonatation usuelle et à température de cave, la pression d’équilibre est inférieure à un bar de surpression. Les fûts neufs sont livrés par le fabricant avec environ un à deux bar de surpression d’air exempt d’huile ou de gaz inerte – comme protection contre la contamination et la déformation, non comme pression de service.
Dans l’installation de nettoyage, la décharge de la pression résiduelle est une étape de process propre et définie, le plus souvent la dernière avant la libération du fût. Sans elle, le plongeur ne peut être ni ouvert en sécurité ni rincé proprement.
Ce qui n’existe pas : une valeur normative pour la pression résiduelle dans les fûts vides retournés. La règle de prévention des accidents pertinente ne traite la pression résiduelle que pour les bouteilles de gaz sous pression, non pour les récipients à boissons. Les chiffres qui circulent à ce sujet proviennent de forums.
Nombre de rotations
Un terme à deux significations, qui se mélangent régulièrement et conduisent à des contradictions apparentes.
- Nombre de rotations au sens de l’utilisation totale : combien de fois un fût est rempli au cours de sa vie. Plage documentée : 60 à 180 cycles.
- Vitesse de rotation : combien de fois il le fait par an. De 60 à 180 cycles sur 10 à 30 ans, il résulte, par le calcul, environ deux à six rotations par an.
Pour les emballages réutilisables en général, l’Umweltbundesamt définit en outre un nombre minimal de rotations : le nombre d’utilisations qu’un emballage réutilisable doit atteindre pour être écologiquement avantageux par rapport à l’alternative à usage unique. C’est une valeur de seuil de rentabilité, non un nombre de rotations réel – les deux sont souvent confondus dans la discussion.
Un constat marginal qui rejoint le sujet des pertes de fûts : dans les affaires à l’étranger, les vitesses de rotation ne sont souvent que d’une à deux rotations par an. Un fût qui met trois fois plus de temps vieillit au calendrier tout autant, mais accumule un tiers des remplissages.
Ce qui n’existe pas : une statistique fiable sur la fréquence de rotation réelle des fûts des brasseries allemandes. Ce qui circule, ce sont des valeurs de calcul d’associations et des déclarations isolées.
La bonde de fût de raccordement
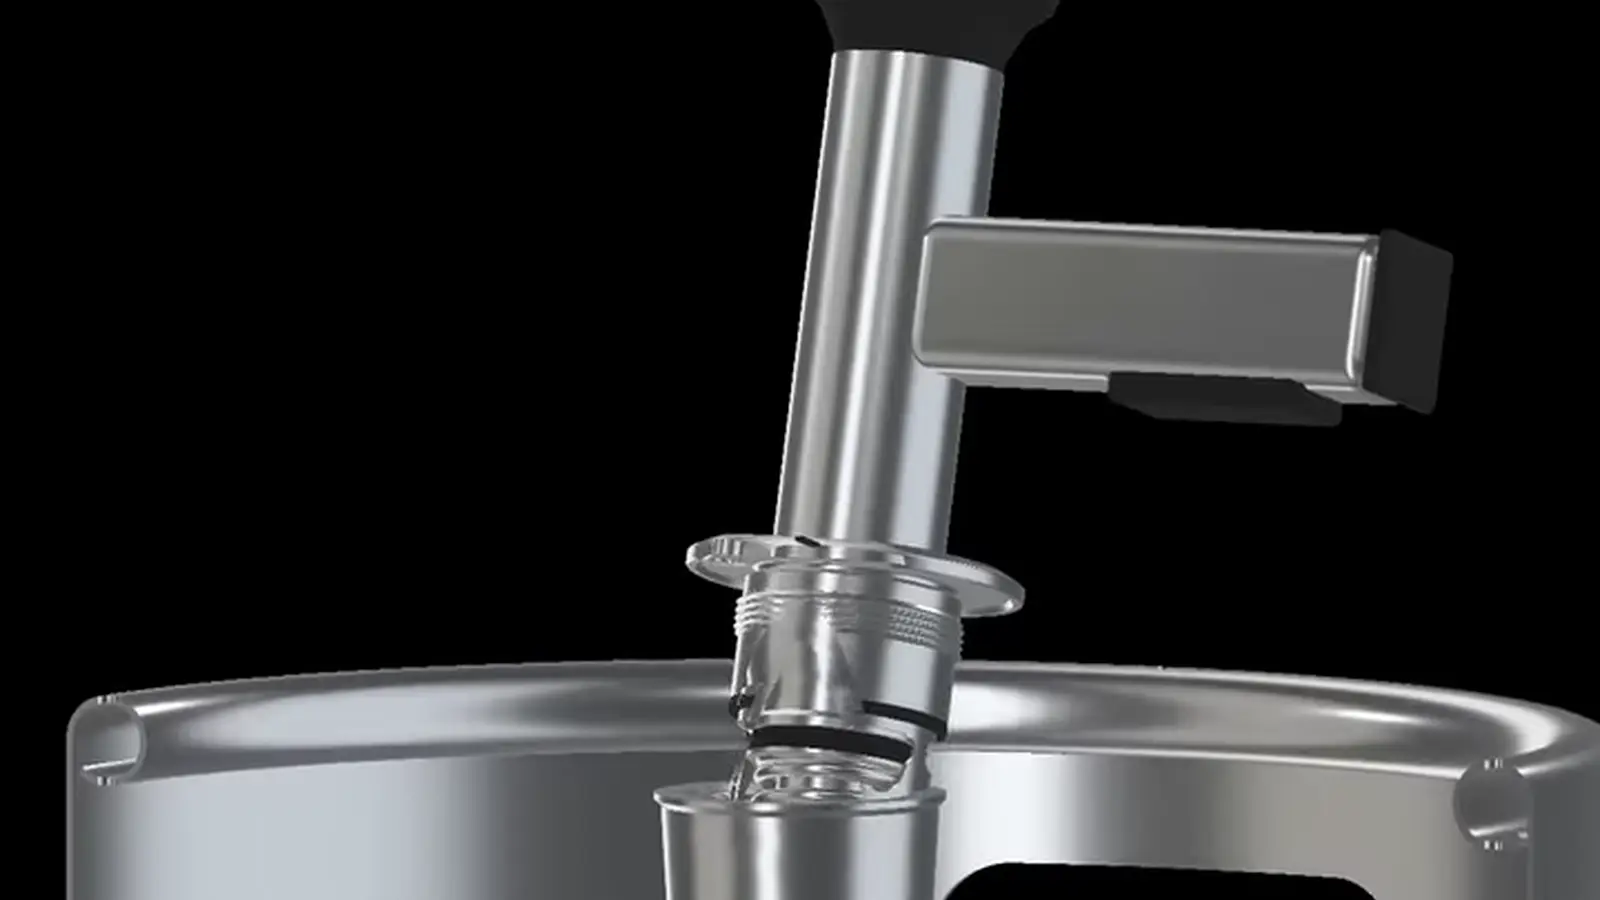
Le terme revient dans chaque conversation sur les fûts, et il n’est expliqué nulle part. La bonde de fût est la pièce filetée soudée dans la tête du fût, dans laquelle le plongeur est vissé. Il supporte toute la pression de service et est donc le composant dont tout dépend sur le plan de la sécurité.
Un filetage qui tient presque tout ensemble
Dans la très grande majorité des fûts européens se trouve le même filetage : 2 pouces avec 14 filets par pouce. Parce qu’il est partout identique, le type de plongeur peut être remplacé sans travailler sur le fût – type A, type S, type M, type G et Sankey s’adaptent au même bonde de fût. C’est la raison pour laquelle un changement de système de plongeur est en règle générale un échange de pièce et non une transformation.
Il existe deux exceptions. Les filetages larges – filetages ronds des tailles Rd 52, Rd 52,8 ou Rd 53 – se trouvent surtout dans les fûts des années quatre-vingt et particulièrement souvent sur les formes gainées de mousse PU. Et les bondes de fût sans filetage, dans lesquels le plongeur n’est pas vissé mais inséré et maintenu par une bague d’arrêt ; ils viennent surtout des marchés britannique et américain. Ni les uns ni les autres n’acceptent un plongeur standard. Qui reprend de tels fûts a besoin au préalable du remplacement de la bonde de fût – et c’est une intervention sur le fût.
Cela se distingue sans outil : le filetage standard demande environ dix tours avant que le plongeur soit en place, un filetage large est serré après trois à cinq.
Pourquoi sa position décide de la valeur du fût
La bonde de fût doit se situer plus bas que le rebord d’empilage. S’il est plus haut, il supporte lors de l’empilage une charge pour laquelle il n’est pas construit. Et il doit être droit : une bonde de fût de travers dévie le jet de nettoyage – le fût n’est pas propre à l’intérieur, quelle que soit la durée de fonctionnement de l’installation – et cause des dommages à l’installation de tirage ou de lavage lors de l’accouplement.
C’est pourquoi la bonde de fût déformée est le motif de mise au rebut réel le plus fréquent à la réception des marchandises – et en même temps un motif qu’un atelier spécialisé peut redresser, tant que la calotte conserve sa résistance. Lors de l’évaluation d’un fût, le regard porté sur la bonde de fût vaut donc plus que celui porté sur la surface.
Ombre de lavage
Ombre de lavage, ombre du jet et ombre de pulvérisation désignent la même chose. En anglais, on dit spray shadow ou shadowed area.
Ce qui est désigné est identique : la zone à laquelle, lors d’une opération de projection ou de pulvérisation, ne parvient aucun fluide ou trop peu, parce que quelque chose se trouve devant ou dévie le jet. Dans le fût, de telles zones apparaissent à l’épaule, dans la transition vers la couronne et à l’arrière du tube plongeur – et elles apparaissent aussi lorsque le tube plongeur a la mauvaise longueur. Nous avons animé cela à un autre endroit.
Newsletter
De nouveaux articles spécialisés dès qu’ils sont prêts
Environ une fois par mois : nouveaux articles, nouveaux calculateurs, ce qui évolue dans les normes et le droit des emballages – et des offres de notre gamme.