Waarom dit artikel
De glossaria van de fabrikanten zijn verbazend onvolledig. Het uitgebreidste dat wij hebben gevonden, voert ruim twee dozijn vermeldingen – en juist de begrippen waarnaar in de werkplaats werkelijk wordt gevraagd, staan er niet in.
Wij hebben er zeven van nagezocht – met normtekst, documenten van fabrikanten en met wat er in onze eigen werkplaats door de handen gaat. Waar een opgave vandaan komt, staat er telkens bij.
Biersteen
De geelbruine aanslag die zich in tanks, fusten en leidingen vormt en die u met gewone reiniging niet weg krijgt. Engels beer stone.
Chemisch is de kern calciumoxalaat. Het oxalaat komt uit de mout en komt bij het maischen vrij; het reageert met het calcium uit het brouwwater. Het zout dat zo ontstaat, is in koud zowel als in heet water praktisch onoplosbaar – daarom helpt spoelen niet.
In de praktijk is biersteen echter geen zuiver zout. De vakliteratuur beschrijft hem als gemengde aanslag van oxalaat, hardheidsvormers en eiwit, waarbij het eiwit als bindmiddel werkt. Dat verklaart waarom hij zo hardnekkig is: u vecht tegen twee verschillende stofklassen tegelijk.
Een laag biersteen is ruw en vol scheurtjes. Micro-organismen overleven in de spleten en zijn daar voor reinigings- en desinfectiemiddelen niet bereikbaar. Het gevolg zijn afwijkende aroma's, een kortere houdbaarheid of het verlies van hele partijen.
Daar komt een effect aan de productkant bij: oxalaatkristallen werken als kiemplaatsen voor het koolzuur – dat is een van de wegen waarlangs gushing ontstaat. Vanaf ongeveer 20 ppm oxalaat in het eindbier komt er troebeling bij.
Verwijderd wordt hij met zuur, niet met loog. De verenigingsrichtlijn voor de kegreiniging noemt fosforzuur in een concentratie van 0,2 tot 0,4 procent bij 50 tot 70 graden, aansluitend op de loogstap. Als alternatief worden mengsels van fosfor- en salpeterzuur beschreven bij ongeveer 60 graden en 15 tot 30 minuten inwerktijd; het salpeterzuur werkt bovendien passiverend.
Belangrijk voor het verloop: wordt de wasstap te zwak gedraaid en wordt er daarna met stoom gesteriliseerd, dan brandt het residu in. Van een reinigingsprobleem wordt het dan een blijvend probleem.
Wat er niet is: een genormeerde beproevingsmethode en een grenswaarde voor biersteen op oppervlakken. Er wordt zintuiglijk gecontroleerd – kijken en met de vinger over het vlak gaan. Analysemethoden bestaan alleen voor oxalaat in het bier zelf.
Veiligheidsberstplaats
De taak: een fust mag bij overdruk niet ongecontroleerd bezwijken. Het moet op een vastgelegde plek op een vastgelegde manier opengaan, zodat de druk gecontroleerd ontsnapt.
DIN 6647-2 eist voor de hogere drukklasse tot 7 bar een Veiligheidsberstplaats, die de overdruk bij hoogstens 4,5 MPa – dus 45 bar – gevaarloos afbouwt. De normtekst spreekt van een berstplaats, niet van een schijf.
En zo ziet het er in de praktijk ook uit: wat wij in de lopende voorraad vinden, is de ingevormde breuk- of berstplaats – geen apart onderdeel, maar een doelgericht verzwakte zone in het plaatstaal van het fustlichaam. Een octrooischrift van een Duitse kegfabrikant beschrijft haar en noemt als kernprobleem de fabricagetolerantie: bij een als kerf uitgevoerde berstplaats beslissen honderdsten van millimeters over de aanspreekdruk.
Een echte berstschijf als apart onderdeel zijn wij in onze voorraad tot nu toe niet tegengekomen. Afzonderlijke fabrikanten voeren zoiets in hun gegevensbladen – aantonen kunnen wij het aan de fusten die door onze werkplaats gaan, niet.
Aanspreekdruk
Een glossarium van een fabrikant noemt voor de 7-barklasse volgens DIN 6647-2 een bovengrens van hoogstens 4,5 MPa, dus 45 bar. De normtekst hebben wij niet ingezien, het getal staat hier als secundaire bron. Voor het bedrijf is het sowieso de verkeerde grootheid: bierfusten vallen in de 3-barklasse volgens deel 1.
De waarde die in de praktijk telt, staat in de gegevensbladen van de fabrikanten en ligt afhankelijk van de fabrikant op 30 tot 35 bar, telkens met ± 5 bar tolerantie. Eén gegevensblad van een fabrikant noemt 35 bar ± 5; uit onze lopende voorraad kennen wij 30 bar ± 5. Dat is geen onnauwkeurigheid, maar een beslissing van de fabrikant – en de reden waarom u de waarde op het fust naslaat in plaats van haar uit het hoofd te citeren.
Belangrijk is sowieso de verhouding: de ingestempelde bedrijfsoverdruk ligt op 3,0 tot 3,5 bar, de berstplaats opent bij 30 tot 35 bar – factor tien. De berstbeveiliging is de laatste terugval ver daarboven, geen bedrijfsmiddel – een fust waarvan de schijf is opengegaan, heeft een voorval achter de rug en hoort gekeurd te worden, niet bijgevuld.
Waar zij zit
Dat is de opgave die in het bedrijf het meest helpt, en zij staat nergens: De berstplaats zit normaal gesproken onderaan, in de kalot van de fustbodem – niet bovenaan bij de fitting, waar de meesten het eerst zoeken.
Bij ommantelde fusten is zij geheel of gedeeltelijk verdekt: bij de PU-keg onder de ommanteling, bij fusten in rubber-staal-rubberbouwwijze onder het rubber. Dat heeft een praktisch gevolg: komt daar iets naar buiten, dan ziet u het niet – u vindt het alleen met aanvullende techniek of helemaal niet.
| Grootte | Waarde | Herkomst |
|---|---|---|
| Bedrijfsoverdruk aan het bierfust, hoogstens | 3,5 bar | eigen bedrijfsopgave; de fabrikanten stempelen de waarde in het fust |
| Afdichting in de vlakke fitting licht op | ongeveer 6 tot 10 bar | Rapport TU München (6 bar waargenomen) en eigen bedrijfsopgave (7 tot 10 bar) |
| Beproevingsdruk bij de fabrikant en bij controles | tot 10 bar | eigen bedrijfsopgave |
| Drukbeproeving in het onderhoudsinterval | tot 6 bar | openbaar gedocumenteerde toezegging van de fabrikant |
| Veiligheidsberstplaats, bovengrens | 4,5 MPa = 45 bar | DIN 6647-2 |
| Aanspreekdruk in de praktijk | 30 bis 35 bar, je ± 5 | afhankelijk van de fabrikant; gegevensblad van een fabrikant en eigen bedrijfsopgave |
| Ontwerpdruk van de houder | ≥ 21 bar | Amerikaanse minimumeis. Zegt over de praktijk weinig – zie hieronder |
De houder is niet de zwakke plek
De ontwerpdruk duikt in elke verenigingsrichtlijn op en is toch het minst zeggende getal van de tabel. Hij beschrijft wat de houder moet uithouden. In de praktijk komt het nooit zo ver.
Bij de vlakke fitting licht de afdichting bij ongeveer 6 tot 10 bar uit haar zitting en laat de druk af. Het rapport van de TU München over het zomerschadegeval documenteert precies dat: bij 39 graden en ruim zes bar inwendige druk gaf de afdichting mee, de houder bleef ongeschonden.
Daarmee ligt de werkelijke grens van het systeem op ongeveer het dubbele tot drievoudige van de bedrijfsdruk – ver onder de ontwerpdruk en de berstbeveiliging. Constructief is dat de goede volgorde: een afdichting bezwijkt langzaam en gecontroleerd, een houder zou plotseling bezwijken. Wie de berstschijf als eerste beschermingstrap opvat, heeft de volgorde verkeerd in het hoofd.
Praktisch betekent dat ook: Eruit gedrukte afdichtingen zijn een drukbevinding, geen slijtagebevinding. Een fitting waarvan de afdichting zich ooit heeft gewelfd, is voorbeschadigd, ook al is zij nog dicht – en de vraag die dan moet worden gesteld, luidt niet “welke afdichting”, maar “waar kwam de druk vandaan”.
Beproevingsdruk – en de regel die u niet mag breken
Een fust wordt bij de fabrikant en bij controles met tien bar beproefd. Beslissend is echter niet het getal, maar waarmee de druk wordt aangelegd.
Drukbeproeving altijd met vloeistof. Pomp nooit een leeg fust op met lucht.
Het te beproeven fust wordt met water of een ander medium gevuld en dan onder druk gezet. Een leeg, alleen met lucht gevuld fust onder beproevingsdruk zetten is levensgevaarlijk – ook wanneer er niets gebeurt.
De reden is de opgeslagen energie. De DGUV becijfert de verhouding zo: Bij dezelfde druk en hetzelfde volume verhoudt de spanningsenergie van een gasdrukbeproeving met lucht zich tot die van een vloeistofdrukbeproeving met water als ongeveer 14.000 tot 1.
Water laat zich praktisch niet samendrukken. Scheurt de houder, dan is de druk meteen weg en stroomt het eruit. Lucht is een gespannen verenpakket: scheurt de houder, dan ontlaadt alle energie zich plotseling, en plaatdelen worden projectielen. Al vijf procent luchtbellen in het beproevingswater verhogen de opgeslagen energie volgens dezelfde bron tot ongeveer het zevenhonderdvoudige – daarom wordt er bij het vullen ontlucht.
Dat is geen eigen weg van de drankenbranche, maar algemene stand van de techniek in de drukvatbouw. De regelwerken zien de hydrostatische drukproef als normaal geval; een gasdrukbeproeving is het uitzonderingsgeval voor situaties waarin met vloeistof niet kan worden beproefd, en zij vraagt dan eigen beschermingsmaatregelen.
In de praktijk betekent dat ook: Wie in het eigen bedrijf een fust op dichtheid wil beproeven, doet dat niet met de compressor aan het lege fust. Een gevuld fust, een waterbad en een goed oog zijn de juiste weg – en de beproeving met beproevingsdruk hoort sowieso bij de fabrikant of in een werkplaats die daarvoor is ingericht.
Beitsen en passiveren
Twee stappen die vaak in één adem worden genoemd en regelmatig worden verward.
Beitsen
Chemisch afnemen van het oppervlak. Verwijdert verontreinigingen en ingebed vreemd ijzer. Wordt bij nieuwe fusten toegepast.
Beitsen neemt weg.
Passiveren
Opbouw van de beschermende chroomoxidelaag die roestvast staal pas corrosiebestendig maakt. Zij heeft ongeveer 24 uur nodig om haar volle werking te bereiken.
Passiveren bouwt op.
Waarom dat na het lassen nodig is, wordt meestal te kort uitgelegd. De zichtbare aanloopkleuren aan een lasnaad zijn maar de halve waarheid: Onder de oxidelaag ligt een chroomarme zone. Juist die is het aangrijpingspunt voor corrosie.
Daaruit volgt iets praktisch: Borstelen en schuren volstaan niet. Borstelen polijst de oxidedeeltjes eerder het oppervlak in dan dat het ze verwijdert; schuren laat een opgeruwd vlak achter. Beitsen lost de beschadigde zones daarentegen bij voorkeur op en laat gezond metaal achter. Aanbevolen wordt de combinatie: mechanisch voorreinigen, dan beitsen.
De betreffende regelwerken zijn Amerikaans: ASTM A967 voor de chemische passivering, ASTM A380 voor reinigen, ontschilferen en passiveren in het algemeen. De beproevingen daar zijn weinig spectaculair en des te zeggender – waterimmersie, vochtkamer, zoutsproeinevel, kopersulfaat, ferricyanide-salpeterzuur. Geslaagd is wanneer er geen aantasting, geen putvorming en geen matheid optreedt.
Een correctie terzijde: De soms genoemde DIN EN 2516 hoort hier niet thuis. Zij regelt het passiveren in de lucht- en ruimtevaart. Voor drankhouders is zij niet van toepassing.
Restdruk
Een leeg fust is niet drukloos. Dat is het punt dat u begrepen moet hebben voordat u een fitting losmaakt.
De restdruk is geen restant van het tapgas, maar de evenwichtsdruk van het in het bier opgeloste koolstofdioxide. Zolang er bier of bierresten in het fust zijn, stelt die druk zich steeds opnieuw in – en hij stijgt met de temperatuur duidelijk. Een fust dat koud onschuldig lijkt, staat in de zon onder aanzienlijke druk.
Ter orde van grootte: bij gebruikelijke carbonisatie en keldertemperatuur ligt de evenwichtsdruk onder één bar overdruk. Nieuwe fusten worden door de fabrikant met ongeveer een tot twee bar overdruk uit olievrije lucht of inert gas geleverd – als bescherming tegen besmetting en vervorming, niet als bedrijfsdruk.
In de reinigingsinstallatie is de restdrukontlasting een eigen, vastgelegde processtap, meestal de laatste vóór het vrijgeven van het fust. Zonder haar laat de fitting zich noch veilig openen noch netjes doorspoelen.
Wat er niet is: een normatieve waarde voor de restdruk in teruggeleverd leeggoed. De betreffende regel voor ongevallenpreventie behandelt restdruk uitsluitend voor gasflessen, niet voor drankhouders. Getallen die daarover circuleren, komen uit fora.
Omloopaantal
Een begrip met twee betekenissen die regelmatig door elkaar lopen en tot schijntegenstellingen leiden.
- Omloopaantal in de zin van het totale gebruik: hoe vaak een fust gedurende zijn leven wordt gevuld. Gedocumenteerd bereik: 60 tot 180 cycli.
- Omloopsnelheid: hoe vaak het dat per jaar doet. Uit 60 tot 180 cycli over 10 tot 30 jaar volgen rekenkundig ongeveer twee tot zes omlopen per jaar.
Voor meermalige verpakkingen in het algemeen definieert het Umweltbundesamt daarnaast een minimumomloopaantal: het aantal gebruiken dat een meermalige verpakking moet halen om ecologisch voordeliger te zijn dan het eenmalige alternatief. Dat is een break-evenwaarde, geen werkelijk rotatiegetal – de twee worden in de discussie vaak verwisseld.
Een bevinding terzijde die bij het thema verlies past: in het buitenlandse bedrijf liggen de omloopsnelheden vaak op maar een tot twee omlopen per jaar. Een fust dat er drie keer zo lang over doet, veroudert kalendermatig door, maar verzamelt een derde van de vullingen.
Wat er niet is: een draagkrachtige statistiek over de werkelijke omloopfrequentie van Duitse brouwerijkegs. Wat er circuleert, zijn rekenwaarden van verenigingen en losse uitspraken.
De fustnek
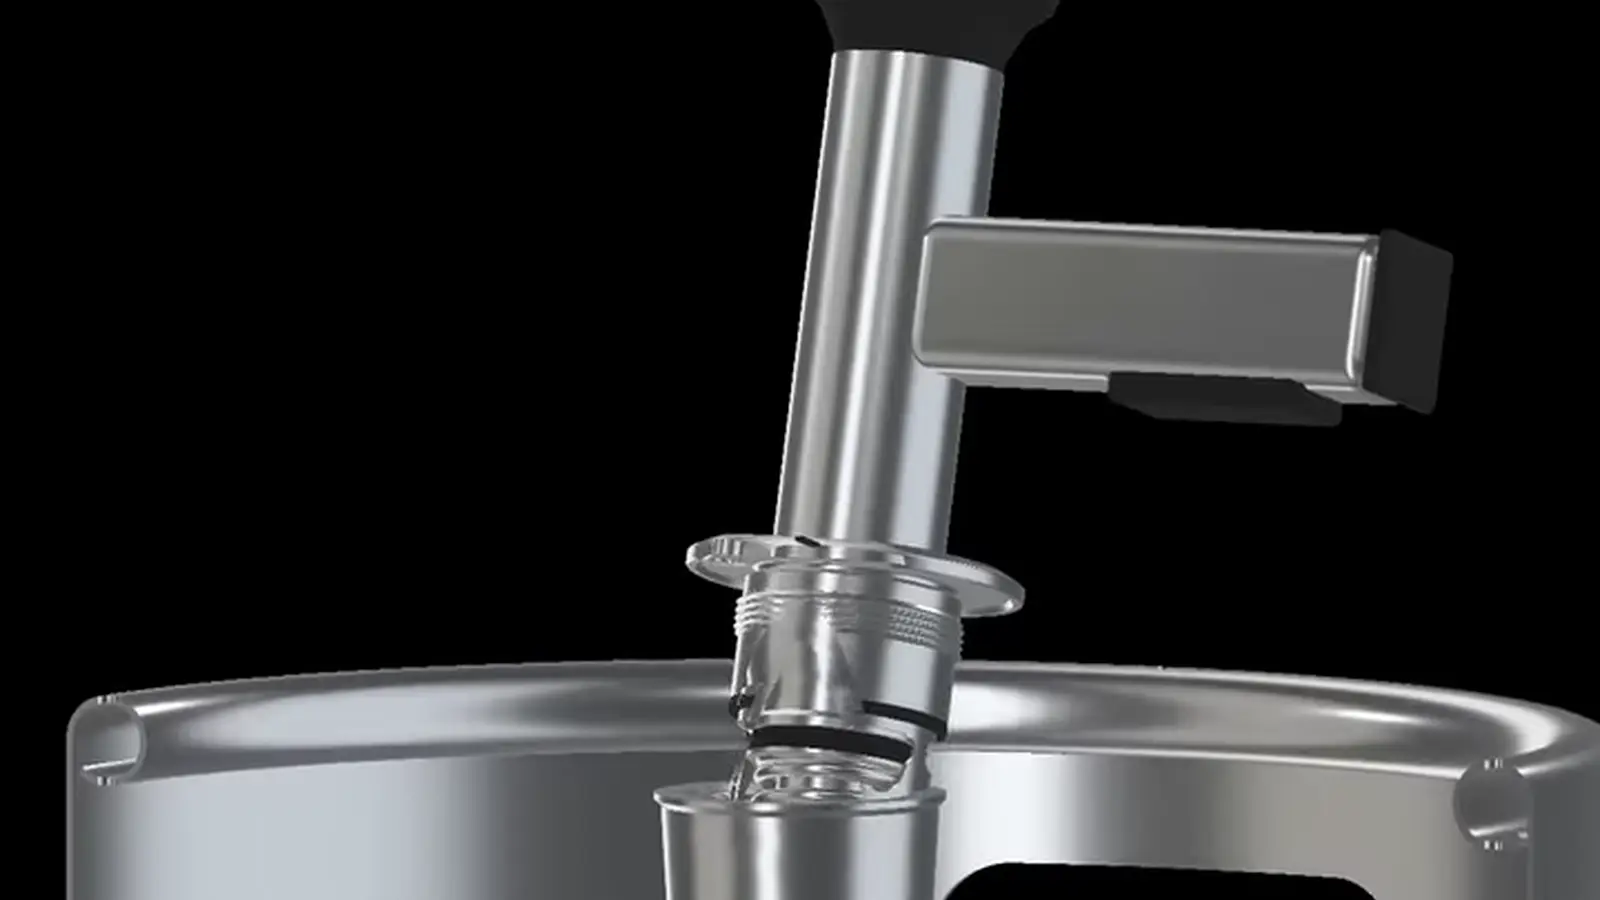
Het begrip valt in elk gesprek over kegs, en uitgelegd wordt het nergens. De fustnek is het ingelaste schroefdraaddeel in de kop van het fust waarin de fitting wordt geschroefd. Zij draagt de hele bedrijfsdruk en is daarmee het onderdeel waaraan veiligheidstechnisch alles hangt.
Eén schroefdraad dat bijna alles bij elkaar houdt
In verreweg de meeste Europese fusten zit hetzelfde schroefdraad: 2 inch met 14 gangen per inch. Omdat het overal gelijk is, laat het fittingtype zich vervangen zonder aan het fust te werken – vlak, korf, combi, drievlaks en sankey passen op dezelfde fustnek. Dat is de reden waarom een systeemwissel in de regel een onderdelenwissel is en geen ombouw.
Er zijn twee uitzonderingen. grove schroefdraad – rondschroefdraad van de maten Rd 52, Rd 52,8 of Rd 53 – vindt u vooral in fusten uit de jaren tachtig en bijzonder vaak bij bouwvormen met PU-mantel. En fustnekken zonder schroefdraad, waarin de fitting niet wordt ingeschroefd maar ingezet en door een borgring wordt gehouden; die komen vooral uit de Britse en de Amerikaanse markt. Geen van beide neemt een standaardfitting aan. Wie zulke fusten overneemt, heeft vooraf de Fustnekombouw – nodig, en dat is een ingreep aan het fust.
Onderscheiden laat zich dat zonder gereedschap: het standaardschroefdraad heeft ongeveer tien omwentelingennodig tot de fitting zit, een grof schroefdraad zit na drie tot vijf vast.
Waarom haar ligging over de waarde van het fust beslist
De fustnek moet lager liggen dan de stapelrand. Staat zij hoger, dan draagt zij bij het stapelen last waarvoor zij niet is gebouwd. En zij moet recht zitten: een scheve fustnek stuurt de reinigingsstroom verkeerd – het fust wordt vanbinnen niet schoon, hoe lang de installatie ook draait – en richt bij het aankoppelen schade aan de tap- of wasinstallatie aan.
Daarom is de verbogen fustnek de meest voorkomende echte reden tot afkeur bij de goederenontvangst – en tegelijk een die een vakwerkplaats kan richten, zolang de kalot haar sterkte behoudt. Bij het beoordelen van een fust loont de blik op de fustnek daarom meer dan die op het oppervlak.
Wasschaduw
Wasschaduw, Spuitschaduw en sproeischaduw betekenen hetzelfde. In het Engels heet het spray shadow of shadowed area.
Bedoeld wordt hetzelfde: het gebied waarop bij een spuit- of sproeihandeling geen of te weinig medium komt, omdat er iets tussen staat of de straal afbuigt. In de keg ontstaan zulke zones aan de schouder, in de overgang naar de krans en aan de achterkant van de stijgbuis – en zij ontstaan ook wanneer de stijgbuis de verkeerde lengte heeft. Wij hebben dat elders geanimeerd.
Nieuwsbrief
Nieuwe vakartikelen, zodra ze klaar zijn
Ongeveer eenmaal per maand: nieuwe artikelen, nieuwe rekenhulpen, wat er beweegt op het gebied van normen en verpakkingsrecht – en aanbiedingen uit ons programma.