Dlaczego ten artykuł
Słowniki producentów są zaskakująco niepełne. Najobszerniejszy, jaki udało się nam znaleźć, liczy nieco ponad dwa tuziny haseł – i brakuje w nim dokładnie tych pojęć, o które w warsztacie pyta się naprawdę.
Siedem z nich sprawdziliśmy – w tekście normy, w dokumentacji producentów i w tym, co przechodzi przez nasz własny warsztat. Przy każdej informacji podajemy, skąd pochodzi.
Kamień piwny
Żółtobrunatny osad, który powstaje w tankach, kegach i przewodach i którego nie usuwa zwykłe mycie. Po angielsku beer stone.
Chemicznie jego rdzeniem jest szczawian wapnia. Szczawiany pochodzą ze słodu i uwalniają się przy zacieraniu; reagują z wapniem z wody warzelnej. Powstała sól jest praktycznie nierozpuszczalna zarówno w zimnej, jak i w gorącej wodzie – dlatego płukanie nie pomaga.
W praktyce kamień piwny nie jest jednak czystą solą. Literatura fachowa opisuje go jako osad mieszany ze szczawianów, związków twardości wody i białka, przy czym białko działa jak spoiwo. To wyjaśnia, dlaczego jest tak trudny do usunięcia: walczy się jednocześnie z dwiema różnymi klasami substancji.
Osad kamienia piwnego jest szorstki i spękany. Mikroorganizmy przeżywają w szczelinach, a środki myjące i dezynfekcyjne tam nie dosięgają. Skutkiem są wady aromatu, skrócona trwałość albo utrata całych partii.
Dochodzi do tego efekt po stronie produktu: kryształy szczawianu działają jak zarodki wydzielania dwutlenku węgla – to jedna z dróg powstawania gushingu. Od około 20 ppm szczawianów w piwie gotowym dochodzi jeszcze zmętnienie.
Usuwa się go kwasem, nie ługiem. Wytyczne branżowe dla mycia kegów podają kwas fosforowy w stężeniu od 0,2 do 0,4 procent przy 50 do 70 stopniach, po etapie alkalicznym. Alternatywnie opisywane są mieszaniny kwasu fosforowego i azotowego przy około 60 stopniach i czasie działania od 15 do 30 minut; kwas azotowy dodatkowo pasywuje powierzchnię.
Ważne dla przebiegu procesu: jeśli etap mycia prowadzi się zbyt słabo, a potem wyparza się parą, pozostałość zapieka się na powierzchni. Z problemu z myciem powstaje wtedy problem trwały.
Czego nie ma: znormalizowanej metody badania ani wartości granicznej dla kamienia piwnego na powierzchniach. Ocena jest sensoryczna – obejrzeć i przesunąć palcem po powierzchni. Metody analityczne istnieją tylko dla szczawianów w samym piwie.
Zabezpieczające miejsce rozrywające
Zadanie: keg pod nadciśnieniem nie może pękać w sposób niekontrolowany. Ma się otwierać w wyznaczonym miejscu i w przewidziany sposób, tak aby nadciśnienie zostało kontrolowanie odprowadzone.
DIN 6647-2 wymaga dla wyższej klasy ciśnienia do 7 bar zabezpieczającego miejsca rozrywającego, które przy najwyżej 4,5 MPa – czyli 45 bar – bezpiecznie redukuje nadciśnienie. Tekst normy mówi o miejscu rozrywającym, nie o płytce.
I tak też wygląda to w praktyce: w kegach z naszego bieżącego zasobu znajdujemy wytłoczone miejsce zamierzonego pęknięcia, czyli miejsce rozrywające – nie osobny element, lecz celowo osłabioną strefę w blasze korpusu kega. Miejsce to opisuje opis patentowy niemieckiego producenta kegów, wskazując jako problem zasadniczy tolerancję wykonania: przy miejscu rozrywającym wykonanym jako karb o ciśnieniu zadziałania decydują setne części milimetra.
Prawdziwej płytki rozrywającej jako osobnego elementu w naszym zasobie dotąd nie spotkaliśmy. Pojedynczy producenci wymieniają coś takiego w swoich kartach katalogowych – na kegach, które przechodzą przez nasz warsztat, potwierdzić tego nie potrafimy.
Ciśnienie zadziałania
Słownik jednego z producentów podaje dla klasy 7 bar według DIN 6647-2 górną granicę najwyżej 4,5 MPa, czyli 45 bar. Tekstu normy nie mieliśmy do wglądu, podajemy ją tu więc jako dane ze źródła wtórnego. Dla eksploatacji jest to i tak wielkość niewłaściwa: kegi na piwo należą do klasy 3 bar według części 1.
Wartość, która liczy się w praktyce, znajduje się w kartach katalogowych producentów i wynosi w zależności od producenta od 30 do 35 bar, każdorazowo z tolerancją ± 5 bar. Jedna karta katalogowa podaje 35 bar ± 5; z naszego bieżącego zasobu znamy 30 bar ± 5. To nie niedokładność, lecz decyzja producenta – i powód, dla którego wartość sprawdza się na kegu, zamiast podawać ją z pamięci.
Istotna jest zresztą relacja: wytłoczone nadciśnienie robocze wynosi od 3,0 do 3,5 bar, miejsce rozrywające otwiera się przy 30 do 35 bar – dziesięciokrotnie wyżej. Zabezpieczenie rozrywające jest ostatnią barierą daleko powyżej tej wartości, a nie elementem roboczym – keg, w którym doszło do otwarcia, ma za sobą zdarzenie awaryjne i trzeba go zbadać, a nie napełnić ponownie.
Gdzie się znajduje
To informacja, która w eksploatacji pomaga najbardziej, i nie ma jej nigdzie: miejsce rozrywające znajduje się normalnie u dołu, na czaszy dna kega – nie u góry przy fittingu, gdzie większość szuka najpierw.
W kegach z powłoką jest ono całkowicie albo częściowo zasłonięte: w kegu z powłoką PU pod powłoką, w kegach o budowie guma-stal-guma pod gumą. Ma to praktyczny skutek: jeśli coś tam wycieka, nie widać tego – wykrywa się to tylko dodatkową techniką albo wcale.
| Wielkość | Wartość | Źródło |
|---|---|---|
| Nadciśnienie robocze kega na piwo, najwyżej | 3,5 bar | własne dane eksploatacyjne; producenci wytłaczają tę wartość na kegu |
| Uszczelka w fittingu płaskim podnosi się z gniazda | około 6 do 10 bar | ekspertyza TU München (zaobserwowane 6 bar) i własne dane eksploatacyjne (7 do 10 bar) |
| Ciśnienie próbne u producenta i przy kontrolach | do 10 bar | własne dane eksploatacyjne |
| Próba ciśnieniowa w interwale serwisowym | do 6 bar | publicznie udokumentowane zapewnienie producenta |
| Zabezpieczające miejsce rozrywające, górna granica | 4,5 MPa = 45 bar | DIN 6647-2 |
| Ciśnienie zadziałania w praktyce | 30 do 35 bar, każde ± 5 | w zależności od producenta; karta katalogowa producenta i własne dane eksploatacyjne |
| Ciśnienie obliczeniowe zbiornika | ≥ 21 bar | amerykańskie wymaganie minimalne. O praktyce mówi niewiele – patrz niżej |
Zbiornik nie jest słabym punktem
Ciśnienie obliczeniowe pojawia się w każdej wytycznej branżowej, a jest przy tym najmniej wymowną liczbą w tabeli. Opisuje, co musi wytrzymać zbiornik. W praktyce nigdy do tego nie dochodzi.
W fittingu płaskim uszczelka przy około 6 do 10 bar podnosi się z gniazda i upuszcza ciśnienie. Ekspertyza TU München w sprawie letniej szkody dokumentuje dokładnie to: przy 39 stopniach i ciśnieniu wewnętrznym powyżej sześciu bar uszczelka ustąpiła, zbiornik pozostał nieuszkodzony.
Rzeczywista granica układu leży zatem przy około dwu- do trzykrotności ciśnienia roboczego – daleko poniżej ciśnienia obliczeniowego i zabezpieczenia rozrywającego. Konstrukcyjnie jest to właściwa kolejność: uszczelka puszcza powoli i w sposób kontrolowany, zbiornik pękłby gwałtownie. Kto bierze płytkę rozrywającą za pierwszy stopień zabezpieczenia, ma tę kolejność odwróconą.
W praktyce oznacza to również: wypchnięte uszczelki są objawem ciśnienia, nie zużycia. Fitting, którego uszczelka choć raz się wybrzuszyła, jest już nadwyrężony, nawet jeśli nadal trzyma szczelnie – a pytanie, które wtedy trzeba zadać, nie brzmi „która uszczelka”, lecz „skąd wzięło się ciśnienie”.
Ciśnienie próbne – i zasada, której nie wolno łamać
Keg bada się u producenta i przy kontrolach ciśnieniem dziesięciu bar. Decydująca nie jest jednak liczba, lecz to, czym wytwarza się ciśnienie.
Próba ciśnieniowa zawsze cieczą. Nigdy nie pompować pustego kega powietrzem.
Badany keg napełnia się wodą albo innym medium i dopiero wtedy poddaje ciśnieniu. Poddanie ciśnieniu próbnemu pustego kega, wypełnionego jedynie powietrzem, grozi śmiercią – także wtedy, gdy nic się nie stanie.
Powodem jest zmagazynowana energia. DGUV podaje tę relację tak: przy tym samym ciśnieniu i tej samej objętości energia sprężystości próby pneumatycznej powietrzem ma się do energii próby hydraulicznej wodą jak około 14.000 do 1.
Wody praktycznie nie da się sprężyć. Gdy zbiornik pęknie, ciśnienie natychmiast zanika, a woda wypływa. Powietrze jest napiętym pakietem sprężyn: gdy zbiornik pęknie, cała energia wyzwala się gwałtownie, a fragmenty blachy stają się pociskami. Już pięć procent pęcherzy powietrza w wodzie próbnej podnosi, według tego samego źródła, zmagazynowaną energię do wartości około siedemset razy większej – dlatego przy napełnianiu odpowietrza się zbiornik.
Nie jest to osobna droga branży napojowej, lecz ogólny stan techniki w budowie zbiorników ciśnieniowych. Przepisy przewidują próbę hydrostatyczną jako przypadek normalny; próba pneumatyczna jest wyjątkiem dla sytuacji, w których badanie cieczą nie jest możliwe, i wymaga wtedy własnych środków ochronnych.
W praktyce oznacza to również: kto chce sprawdzić szczelność kega we własnym zakładzie, nie robi tego sprężarką na pustym kegu. Napełniony keg, kąpiel wodna i uważne oko to właściwa droga – a badanie ciśnieniem próbnym należy i tak do producenta albo do warsztatu, który jest do tego przygotowany.
Trawienie i pasywacja
Dwa etapy, które wymienia się jednym tchem i regularnie myli.
Trawienie
Chemiczne zdejmowanie warstwy powierzchniowej. Usuwa zanieczyszczenia i wtrącone obce żelazo. Stosuje się je przy nowych kegach.
Trawienie zdejmuje.
Pasywacja
Budowa ochronnej warstwy tlenku chromu, która dopiero czyni stal nierdzewną odporną na korozję. Pełną skuteczność osiąga po około 24 godzinach.
Pasywacja buduje.
Dlaczego jest to konieczne po spawaniu, wyjaśnia się zwykle zbyt pobieżnie. Widoczne nalotowe zabarwienie przy spoinie to tylko połowa prawdy: pod warstwą tlenków leży strefa zubożona w chrom. Właśnie ona jest miejscem ataku korozji.
Wynika z tego coś praktycznego: szczotkowanie i szlifowanie nie wystarczają. Szczotkowanie raczej wciera cząstki tlenków w powierzchnię, niż je usuwa; szlifowanie pozostawia powierzchnię chropowatą. Trawienie natomiast rozpuszcza przede wszystkim obszary uszkodzone i pozostawia zdrowy metal. Zalecana jest kombinacja: najpierw czyszczenie mechaniczne, potem trawienie.
Właściwe przepisy są amerykańskie: ASTM A967 dla pasywacji chemicznej, ASTM A380 dla czyszczenia, usuwania zgorzeliny i pasywacji w ogóle. Badania są tam mało spektakularne, a za to wymowne – zanurzenie w wodzie, komora wilgotnościowa, mgła solna, siarczan miedzi, kwas azotowy z żelazicyjankiem. Wynik jest pozytywny, gdy nie wystąpi podtrawienie, nie pojawią się wżery i nie dojdzie do zmatowienia.
Korekta na marginesie: przywoływana czasem DIN EN 2516 nie należy do tego zakresu. Reguluje pasywację w lotnictwie i technice kosmicznej. Dla zbiorników na napoje nie ma zastosowania.
Ciśnienie resztkowe
Pusty keg nie jest bezciśnieniowy. To rzecz, którą trzeba zrozumieć, zanim odkręci się fitting.
Ciśnienie resztkowe nie jest resztą gazu do wyszynku, lecz ciśnieniem równowagowym dwutlenku węgla rozpuszczonego w piwie. Dopóki w kegu jest piwo albo jego resztki, ciśnienie to odbudowuje się wciąż na nowo – i wyraźnie rośnie wraz z temperaturą. Keg, który na zimno wydaje się nieszkodliwy, w słońcu jest pod znacznym ciśnieniem.
Co do rzędu wielkości: przy zwykłym nasyceniu i temperaturze piwnicy ciśnienie równowagowe pozostaje poniżej jednego bara nadciśnienia. Nowe kegi producent dostarcza z nadciśnieniem około jednego do dwóch barów z powietrza bezolejowego albo gazu obojętnego – jako ochronę przed zanieczyszczeniem i odkształceniem, nie jako ciśnienie robocze.
W myjni rozprężenie ciśnienia resztkowego jest osobnym, zdefiniowanym krokiem procesu, zwykle ostatnim przed zwolnieniem kega. Bez niego fittingu nie da się ani bezpiecznie otworzyć, ani dokładnie przepłukać.
Czego nie ma: wartości normatywnej dla ciśnienia resztkowego w zwracanych opakowaniach zwrotnych. Właściwe przepisy o zapobieganiu wypadkom odnoszą ciśnienie resztkowe wyłącznie do butli z gazem sprężonym, nie do zbiorników na napoje. Liczby, które w tej sprawie krążą, pochodzą z forów internetowych.
Liczba obiegów
Pojęcie o dwóch znaczeniach, które regularnie się mieszają i prowadzą do pozornych sprzeczności.
- Liczba obiegów w sensie łącznego wykorzystania: ile razy keg zostaje napełniony przez całe swoje życie. Zakres udokumentowany: od 60 do 180 cykli.
- Szybkość obiegu: ile razy dzieje się to w ciągu roku. Z 60 do 180 cykli na przestrzeni 10 do 30 lat wynika rachunkowo około dwóch do sześciu obiegów w roku.
Dla opakowań wielokrotnego użytku w ogóle Umweltbundesamt definiuje dodatkowo minimalną liczbę obiegów: liczbę użyć, jaką opakowanie wielokrotnego użytku musi osiągnąć, aby było korzystniejsze ekologicznie od alternatywy jednorazowej. To wartość progowa opłacalności, nie rzeczywista liczba rotacji – jedno z drugim często się w dyskusji myli.
Spostrzeżenie na marginesie, pasujące do tematu ubytków: w obrocie zagranicznym szybkość obiegu wynosi często tylko jeden do dwóch obiegów w roku. Keg, który potrzebuje trzy razy więcej czasu, starzeje się kalendarzowo dalej, a zbiera jedną trzecią napełnień.
Czego nie ma: wiarygodnej statystyki rzeczywistej częstości obiegu kegów niemieckich browarów. Krążą wartości szacunkowe organizacji branżowych i pojedyncze wypowiedzi.
Mufa
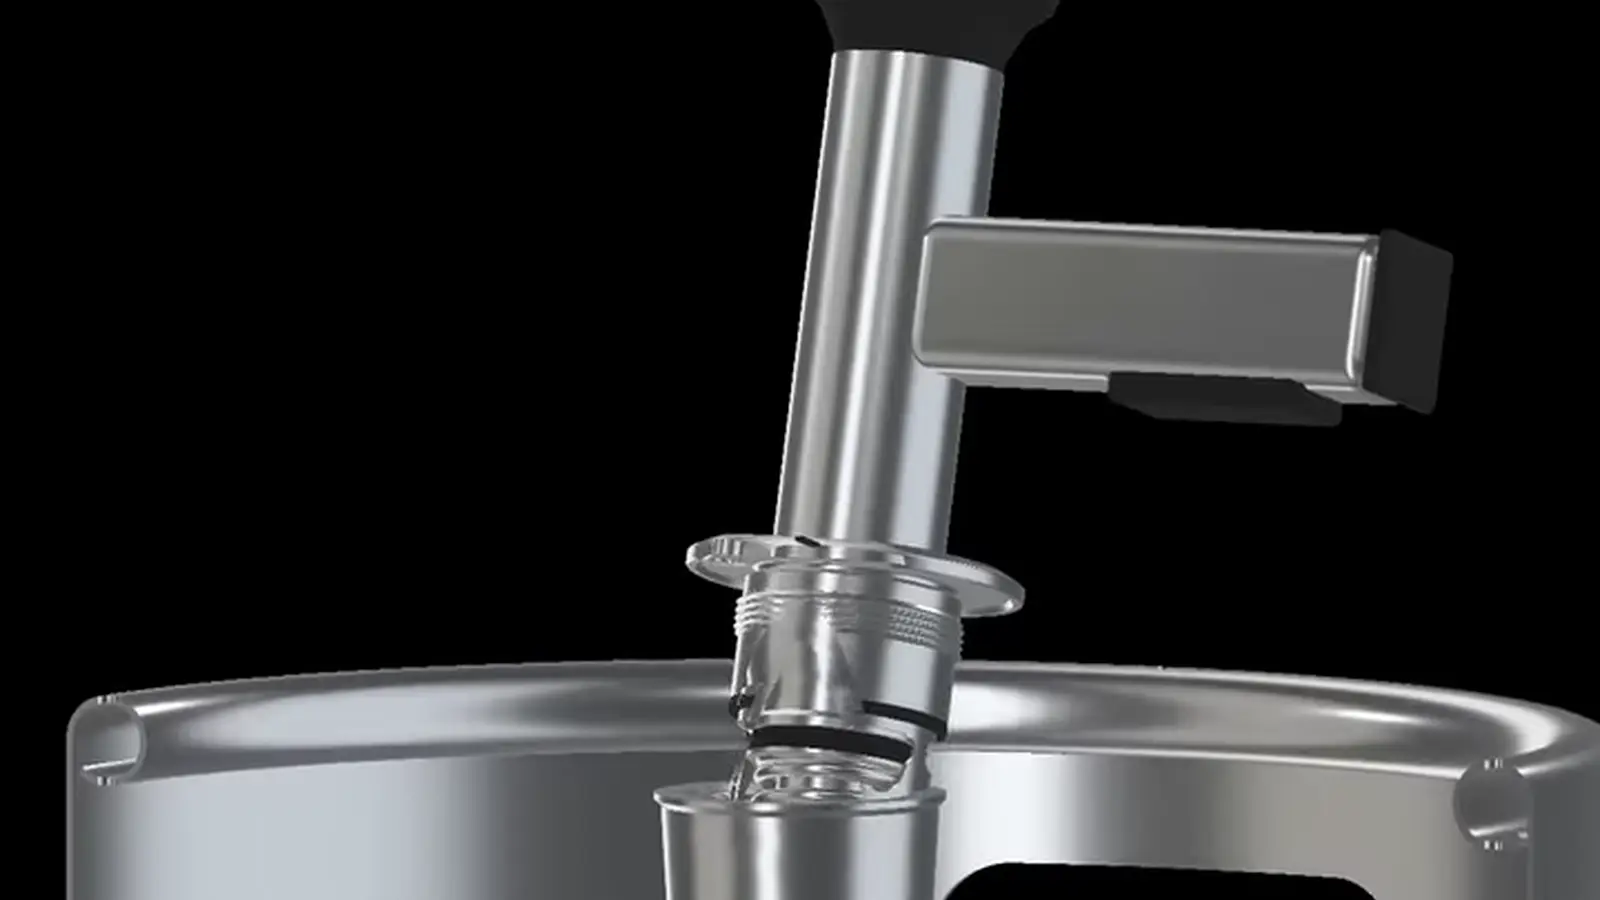
Pojęcie pada w każdej rozmowie o kegach, a nigdzie nie jest wyjaśnione. Mufa to wspawany element z gwintem w górnej części kega, w który wkręca się fitting. Przenosi całe ciśnienie robocze i jest tym samym elementem, od którego pod względem bezpieczeństwa zależy wszystko.
Gwint, który trzyma razem prawie wszystko
W ogromnej większości kegów europejskich jest ten sam gwint: 2 cale przy 14 zwojach na cal. Ponieważ wszędzie jest jednakowy, typ fittingu można wymienić bez pracy przy samym kegu – płaski, koszowy, kombi, G i Sankey pasują do tej samej mufy. To powód, dla którego zmiana systemu fittingu jest z reguły wymianą części, a nie przebudową.
Wyjątki są dwa. Gwint grubozwojowy – gwint okrągły w rozmiarach Rd 52, Rd 52,8 albo Rd 53 – występuje przede wszystkim w kegach z lat osiemdziesiątych i szczególnie często w konstrukcjach z powłoką PU. Oraz mufy bez gwintu, w których fitting nie jest wkręcany, lecz wkładany i utrzymywany pierścieniem zabezpieczającym; pochodzą głównie z rynku brytyjskiego i amerykańskiego. Żadna z nich nie przyjmie standardowego fittingu. Kto przejmuje takie kegi, potrzebuje najpierw przebudowy mufy – a to jest ingerencja w keg.
Rozróżnić to można bez narzędzi: gwint standardowy wymaga około dziesięciu obrotów, aż fitting osiądzie, gwint grubozwojowy dochodzi do oporu po trzech do pięciu.
Dlaczego jej położenie decyduje o wartości kega
Mufa musi leżeć niżej niż obrzeże do sztaplowania. Jeśli wystaje wyżej, przy sztaplowaniu przenosi obciążenie, do którego nie jest zbudowana. I musi być osadzona prosto: skrzywiona mufa odchyla strumień myjący – keg nie zostaje w środku umyty, niezależnie od tego, jak długo pracuje myjnia – a przy podłączaniu niszczy instalację piwną albo myjnię.
Dlatego wygięta mufa jest najczęstszym prawdziwym powodem wycofania kega przy przyjęciu towaru – a zarazem takim, który specjalistyczny warsztat potrafi usunąć, dopóki czasza zachowuje wytrzymałość. Przy wycenie kega spojrzenie na mufę opłaca się więc bardziej niż spojrzenie na powierzchnię.
Cień mycia
Cień mycia, cień strumienia i cień natrysku oznaczają to samo. Po angielsku jest to spray shadow albo shadowed area.
Chodzi zawsze o to samo: o obszar, na który przy myciu strumieniem albo natryskiem medium nie dociera lub dociera go za mało, bo coś stoi na drodze albo odchyla strumień. W kegu takie strefy powstają na barku, w przejściu do pierścienia górnego i z tyłu rurki fittingu – powstają też wtedy, gdy rurka fittingu ma niewłaściwą długość. Pokazaliśmy to w animacji w innym miejscu.
Newsletter
Nowe artykuły fachowe, gdy tylko będą gotowe
Mniej więcej raz w miesiącu: nowe artykuły, nowe kalkulatory, zmiany w normach i prawie opakowaniowym – oraz oferty z naszego programu.