Por qué este artículo
Los glosarios de los fabricantes son asombrosamente incompletos. El más extenso que hemos encontrado recoge algo más de dos docenas de entradas – y precisamente los términos por los que se pregunta de verdad en el taller no están dentro.
Hemos consultado siete de ellos – con el texto de la norma, con documentación de fabricantes y con lo que pasa por las manos en nuestro propio taller. De dónde procede cada dato se indica en cada caso.
Piedra de cerveza
La capa de color pardo amarillento que se forma en tanques, barriles y conducciones y que no se quita con un lavado normal. En inglés beer stone.
Químicamente el núcleo es oxalato de calcio. El oxalato procede de la malta y se libera durante la maceración; reacciona con el calcio del agua de elaboración. La sal que se forma es prácticamente insoluble tanto en agua fría como en agua caliente – por eso enjuagar no sirve.
En la práctica, sin embargo, la piedra de cerveza no es una sal pura. La literatura técnica la describe como una capa mixta de oxalato, formadores de dureza y proteína, donde la proteína actúa como aglutinante. Eso explica por qué es tan tenaz: se lucha a la vez contra dos clases de sustancias distintas.
Una capa de piedra de cerveza es rugosa y agrietada. Los microorganismos sobreviven en las grietas y allí los productos de limpieza y de desinfección no los alcanzan. La consecuencia son aromas defectuosos, una caducidad más corta o la pérdida de lotes completos.
A ello se añade un efecto del lado del producto: los cristales de oxalato actúan como puntos de nucleación para el ácido carbónico – es una de las vías por las que se produce el gushing. A partir de unos 20 ppm de oxalato en la cerveza terminada aparece además turbidez.
Se elimina con ácido, no con solución cáustica. La directriz de la federación para el lavado de barriles indica ácido fosfórico en una concentración del 0,2 al 0,4 por ciento a entre 50 y 70 grados, a continuación de la fase cáustica. Como alternativa se describen mezclas de ácido fosfórico y ácido nítrico a unos 60 grados y de 15 a 30 minutos de tiempo de actuación; el ácido nítrico actúa además pasivando.
Importante para el desarrollo del proceso: si la fase de lavado se lleva demasiado débil y a continuación se esteriliza con vapor, el residuo queda quemado sobre la superficie. Un problema de limpieza se convierte entonces en uno permanente.
Lo que no existe: un procedimiento de ensayo normalizado y un valor límite para la piedra de cerveza en las superficies. Se comprueba de forma sensorial – mirar y pasar el dedo por la superficie. Los métodos de análisis existen solo para el oxalato en la cerveza misma.
Punto de rotura de seguridad
La función: un barril no debe fallar de forma incontrolada en caso de sobrepresión. Debe abrirse de forma definida en un lugar definido, para que la presión salga de manera controlada.
DIN 6647-2 exige para la clase de presión superior, de hasta 7 bar, un punto de rotura de seguridad que evacue la sobrepresión sin peligro como máximo a 4,5 MPa – es decir, a 45 bar. El texto de la norma habla de un punto de rotura, no de un disco.
Y así es también en la práctica: lo que encontramos en las existencias en circulación es el punto de rotura programada, conformado en el material – no una pieza separada, sino una zona debilitada de forma deliberada en la chapa del cuerpo del barril. Una patente de un fabricante alemán de barriles lo describe y señala como problema central la tolerancia de fabricación: en un punto de rotura ejecutado como entalladura, las centésimas de milímetro deciden la presión de respuesta.
Un verdadero disco de ruptura como pieza independiente no nos ha aparecido hasta ahora en nuestras existencias. Algunos fabricantes lo recogen en sus fichas técnicas – demostrarlo en los barriles que pasan por nuestro taller no podemos.
Presión de respuesta
Un glosario de fabricante indica para la clase de 7 bar según DIN 6647-2 un límite superior de como máximo 4,5 MPa, es decir, 45 bar. No hemos consultado el texto de la norma; la cifra figura aquí como fuente secundaria. Para el servicio es de todos modos la magnitud equivocada: los barriles de cerveza están en la clase de 3 bar según la parte 1.
El valor que cuenta en la práctica figura en las fichas técnicas de los fabricantes y está, según el fabricante, entre 30 y 35 bar, en cada caso con ± 5 bar de tolerancia. Una ficha técnica de fabricante indica 35 bar ± 5; de nuestras existencias en circulación conocemos 30 bar ± 5. Eso no es una imprecisión, sino una decisión del fabricante – y el motivo por el que el valor se consulta en el barril en lugar de citarlo de memoria.
Lo importante es de todos modos la relación: la sobrepresión de servicio estampada está entre 3,0 y 3,5 bar, el punto de rotura se abre entre 30 y 35 bar – factor diez. El dispositivo de rotura de seguridad es el último recurso, muy por encima de eso, y no un medio de servicio – un barril cuyo disco se ha abierto tiene un incidente detrás y hay que revisarlo, no rellenarlo.
Dónde se encuentra
Es el dato que más ayuda en el día a día, y no figura en ninguna parte: el punto de rotura se encuentra normalmente abajo, en la calota del fondo del barril – no arriba, en el espadín, donde la mayoría busca primero.
En los barriles revestidos está total o parcialmente oculto: en el barril de PU, bajo el revestimiento; en los barriles de construcción caucho-acero-caucho, por debajo del caucho. Eso tiene una consecuencia práctica: si allí sale algo, no se ve – solo se encuentra con técnica adicional, o no se encuentra.
| Magnitud | Valor | Origen |
|---|---|---|
| Sobrepresión de servicio en el barril de cerveza, como máximo | 3,5 bar | dato de explotación propio; los fabricantes estampan el valor en el barril |
| La junta del espadín plano (tipo A) se levanta | entre 6 y 10 bar | dictamen de la TU München (6 bar observados) y dato de explotación propio (7 a 10 bar) |
| Presión de prueba en el fabricante y en los controles | hasta 10 bar | dato de explotación propio |
| Prueba de presión en el intervalo de mantenimiento | hasta 6 bar | compromiso del fabricante documentado públicamente |
| Punto de rotura de seguridad, límite superior | 4,5 MPa = 45 bar | DIN 6647-2 |
| Presión de respuesta en la práctica | de 30 a 35 bar, ± 5 en cada caso | según el fabricante; ficha técnica del fabricante y dato de explotación propio |
| Presión de diseño del recipiente | ≥ 21 bar | requisito mínimo estadounidense. Dice poco sobre la práctica – véase más abajo |
El recipiente no es el punto débil
La presión de diseño aparece en todas las directrices de las federaciones y es, aun así, la cifra menos significativa de la tabla. Describe lo que el recipiente tiene que soportar. En la práctica nunca se llega tan lejos.
En el espadín plano la junta se levanta de su asiento a unos 6 a 10 bar y descarga la presión. El dictamen de la TU München sobre el caso de siniestro de verano documenta exactamente eso: a 39 grados y más de seis bar de presión interior la junta cedió, el recipiente quedó intacto.
Con ello el límite real del sistema está aproximadamente en el doble o el triple de la presión de servicio – muy por debajo de la presión de diseño y del dispositivo de rotura de seguridad. Desde el punto de vista constructivo el orden es el correcto: una junta falla despacio y de forma controlada, un recipiente fallaría de golpe. Quien entiende el disco de ruptura como primer nivel de protección tiene el orden equivocado en la cabeza.
En la práctica esto significa además: las juntas expulsadas son un hallazgo de presión, no un hallazgo de desgaste. Un espadín cuya junta se ha abombado una vez está dañado de antemano, aunque siga siendo hermético – y la pregunta que hay que hacer entonces no es «qué junta», sino «de dónde venía la presión».
Presión de prueba – y la regla que no se debe romper
Un barril se comprueba en el fabricante y en los controles con diez bar. Pero lo decisivo no es la cifra, sino con qué se aplica la presión.
Prueba de presión siempre con líquido. Nunca inflar con aire un barril vacío.
El barril que se comprueba se llena con agua o con otro medio y luego se pone bajo presión. Poner bajo presión de prueba un barril vacío, lleno solo de aire, es de peligro mortal – también cuando no pasa nada.
El motivo es la energía acumulada. La DGUV cuantifica la relación así: con la misma presión y el mismo volumen, la energía de tensión de una prueba de presión con gas, con aire, se relaciona con la de una prueba de presión con líquido, con agua, aproximadamente como 14.000 a 1.
El agua prácticamente no se puede comprimir. Si el recipiente se rompe, la presión desaparece de inmediato y el contenido sale. El aire es un paquete de muelles tensados: si el recipiente se rompe, toda la energía se descarga de golpe y las piezas de chapa se convierten en proyectiles. Ya un cinco por ciento de burbujas de aire en el agua de prueba eleva la energía acumulada, según la misma fuente, a unas setecientas veces – por eso se purga el aire al llenar.
Esto no es una vía particular del sector de las bebidas, sino el estado general de la técnica en la construcción de recipientes a presión. Los reglamentos prevén el ensayo hidrostático de presión como caso normal; una prueba de presión con gas es el caso excepcional para los supuestos en los que no se puede comprobar con líquido, y entonces exige medidas de protección propias.
En la práctica esto significa también: quien quiera comprobar la estanqueidad de un barril en su propia empresa no lo hace con el compresor en el barril vacío. Un barril lleno, un baño de agua y buen criterio son el camino correcto – y la comprobación con presión de prueba corresponde de todos modos al fabricante o a un taller equipado para ello.
Decapado y pasivado
Dos pasos que se nombran a menudo de un tirón y que se confunden con regularidad.
Decapado
Eliminación química de la superficie. Retira impurezas y hierro extraño incrustado. Se emplea en barriles nuevos.
El decapado quita.
Pasivado
Formación de la capa protectora de óxido de cromo, que es la que hace resistente a la corrosión el acero inoxidable. Necesita unas 24 horas hasta alcanzar su efecto pleno.
El pasivado construye.
Por qué esto es necesario después de soldar se explica casi siempre demasiado brevemente. Las coloraciones de revenido visibles en un cordón de soldadura son solo la mitad de la verdad: bajo la capa de óxido hay una zona empobrecida en cromo. Justamente esa es el punto de ataque de la corrosión.
De ahí se sigue algo práctico: cepillar y lijar no basta. El cepillado más bien pule las partículas de óxido hacia el interior de la superficie en lugar de retirarlas; el lijado deja una superficie rugosa. El decapado, en cambio, disuelve preferentemente las zonas dañadas y deja atrás metal sano. Se recomienda la combinación: limpiar primero mecánicamente y después decapar.
Los reglamentos pertinentes son estadounidenses: ASTM A967 para el pasivado químico, ASTM A380 para la limpieza, el desincrustado y el pasivado en general. Los ensayos que allí figuran son poco espectaculares y, en cambio, significativos – inmersión en agua, cámara de humedad, niebla salina, sulfato de cobre, ferricianuro con ácido nítrico. Se aprueba cuando no aparece ataque químico, ni picaduras, ni mateado.
Una corrección al margen: la DIN EN 2516 que se menciona de vez en cuando no corresponde aquí. Regula el pasivado en la industria aeronáutica y espacial. Para los recipientes de bebidas no es pertinente.
Presión residual
Un barril vacío no está sin presión. Ese es el punto que hay que haber entendido antes de aflojar un espadín.
La presión residual no es un resto del gas de tiraje, sino la presión de equilibrio del dióxido de carbono disuelto en la cerveza. Mientras haya cerveza o restos de cerveza en el barril, esta presión se restablece siempre – y aumenta notablemente con la temperatura. Un barril que en frío parece inofensivo está al sol bajo una presión considerable.
Sobre el orden de magnitud: con una carbonatación habitual y a temperatura de bodega, la presión de equilibrio está por debajo de un bar de sobrepresión. Los barriles nuevos se suministran desde el fabricante con aproximadamente uno o dos bar de sobrepresión de aire libre de aceite o de gas inerte – como protección contra la contaminación y la deformación, no como presión de servicio.
En la instalación de lavado, la descarga de la presión residual es un paso del proceso propio y definido, normalmente el último antes de liberar el barril. Sin ella el espadín no se puede abrir con seguridad ni enjuagar limpiamente.
Lo que no existe: un valor normativo para la presión residual de los envases vacíos devueltos. La regla de prevención de accidentes pertinente trata la presión residual exclusivamente para las botellas de gas a presión, no para los recipientes de bebidas. Las cifras que circulan al respecto proceden de foros.
Número de rotaciones
Un término con dos significados que se mezclan con regularidad y llevan a contradicciones aparentes.
- Número de rotaciones en el sentido del uso total: cuántas veces se llena un barril a lo largo de su vida. Rango documentado: de 60 a 180 ciclos.
- Velocidad de rotación: cuántas veces lo hace al año. De 60 a 180 ciclos a lo largo de 10 a 30 años resultan, según el cálculo, unas dos a seis rotaciones al año.
Para los envases reutilizables en general, el Umweltbundesamt define además un número mínimo de rotaciones: el número de usos que un envase reutilizable tiene que alcanzar para resultar ecológicamente ventajoso frente a la alternativa de un solo uso. Es un valor de punto de equilibrio, no una cifra de rotación real – en la discusión ambos se intercambian a menudo.
Un hallazgo secundario que encaja con el tema de la pérdida de barriles: en el negocio con el extranjero las velocidades de rotación están a menudo en solo una o dos rotaciones al año. Un barril que necesita tres veces más tiempo envejece igual según el calendario, pero acumula un tercio de los llenados.
Lo que no existe: una estadística sólida sobre la frecuencia real de rotación de los barriles de las cerveceras alemanas. Lo que circula son valores de cálculo de las federaciones y declaraciones aisladas.
El cuello
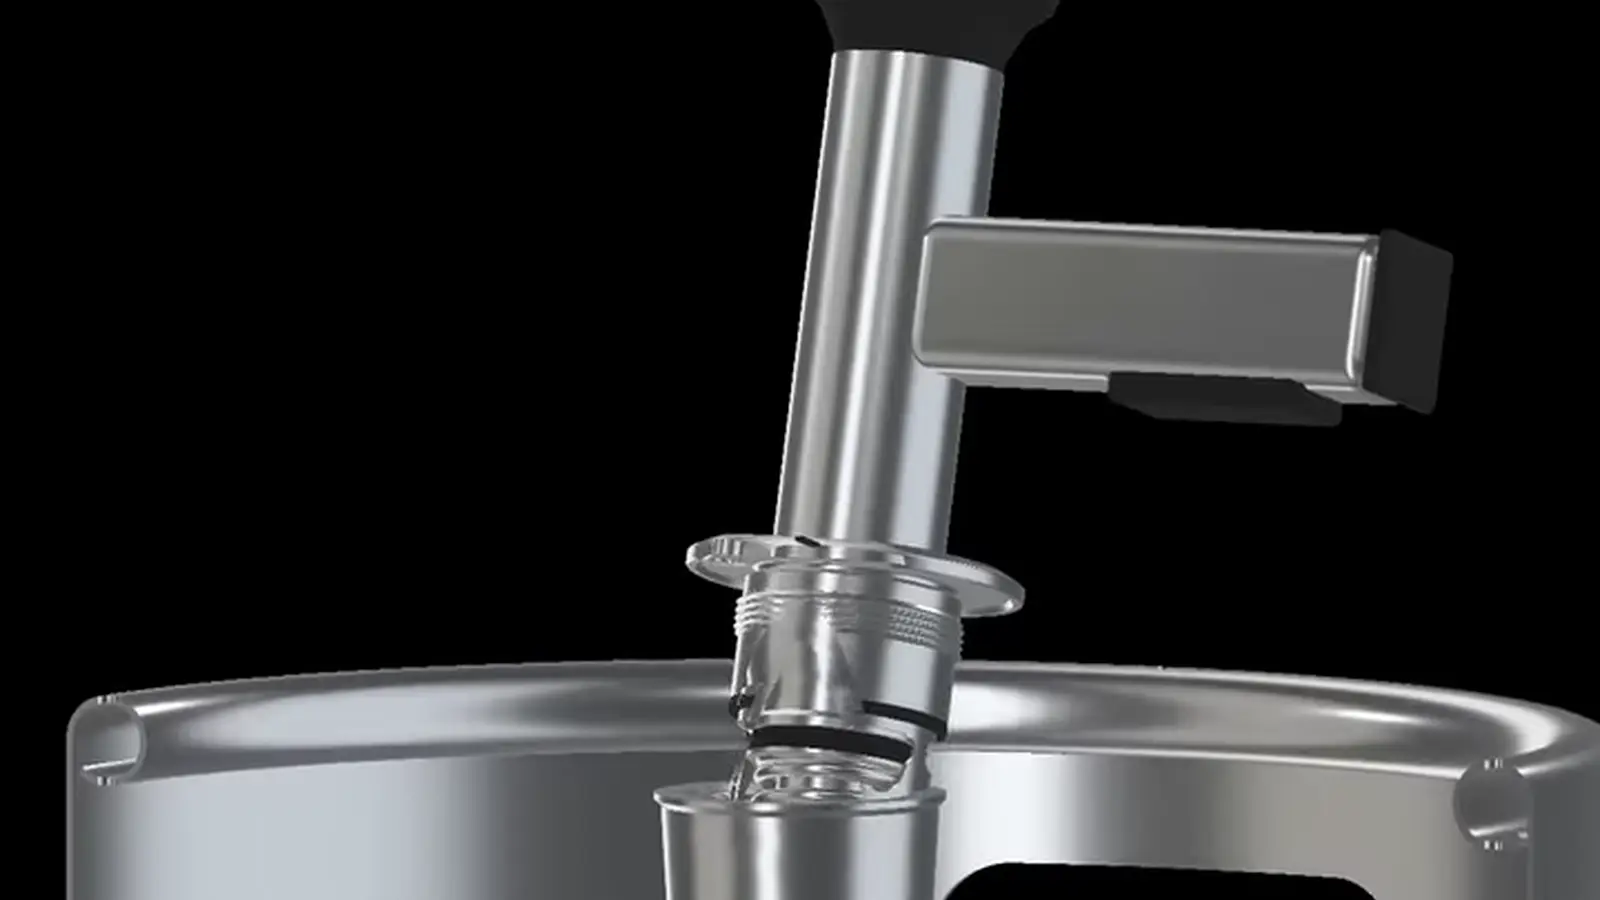
El término aparece en cualquier conversación sobre barriles, y en ningún sitio se explica. El cuello es la pieza roscada soldada en la cabeza del barril, en la que se atornilla el espadín. Soporta toda la presión de servicio y es con ello el componente del que, en materia de seguridad, depende todo.
Una rosca que sujeta casi todo
En la inmensa mayoría de los barriles europeos va la misma rosca: 2 pulgadas con 14 hilos por pulgada. Como es igual en todas partes, el tipo de espadín se puede cambiar sin trabajar en el barril – los tipos A, S, M, G y Sankey encajan en la mismo cuello. Ese es el motivo por el que un cambio de sistema es por regla general un cambio de piezas y no una modificación.
Hay dos excepciones. Las roscas gruesas – roscas redondas de los tamaños Rd 52, Rd 52,8 o Rd 53 – se encuentran sobre todo en barriles de los años ochenta y con especial frecuencia en formatos con revestimiento de PU. Y las cuellos sin rosca, en las que el espadín no se atornilla, sino que se coloca y queda sujeto por un anillo de seguridad; proceden sobre todo del mercado británico y del estadounidense. Ninguna de las dos admite un espadín estándar. Quien se hace cargo de tales barriles necesita antes el cambio de cuello – y eso es una intervención en el barril.
Distinguirlas es posible sin herramienta: la rosca estándar necesita unas diez vueltas hasta que el espadín asienta, una rosca gruesa está apretada después de tres a cinco.
Por qué su posición decide el valor del barril
El cuello tiene que quedar más baja que el borde de apilado. Si queda más alta, soporta al apilar una carga para la que no está construida. Y tiene que estar recta: un cuello torcido desvía el chorro de lavado – el barril no queda limpio por dentro, por mucho tiempo que funcione la instalación – y causa daños en la instalación de tiraje o de lavado al acoplar.
Por eso el cuello torcido es el motivo de retirada real más frecuente en la recepción de mercancía – y a la vez uno que un taller especializado puede corregir, siempre que la calota conserve su resistencia. Al valorar un barril, la mirada al cuello vale por tanto más que la mirada a la superficie.
Sombras de lavado
Sombra de lavado, sombra de chorro y sombra de pulverización significan lo mismo. En inglés se dice spray shadow o shadowed area.
Se refiere a lo mismo: la zona a la que, en un proceso de chorro o de pulverización, no llega medio o llega demasiado poco, porque algo se interpone o desvía el chorro. En el barril esas zonas se producen en el hombro, en la transición al aro y en la cara posterior del tubo extractor – y se producen también cuando el tubo extractor tiene la longitud equivocada. Lo hemos animado en otro lugar.
Newsletter
Nuevos artículos técnicos en cuanto estén listos
Aproximadamente una vez al mes: nuevos artículos, nuevas calculadoras, novedades en normativa y en legislación de envases – y ofertas de nuestra gama.