Warum dieser Beitrag
Die Glossare der Hersteller sind erstaunlich lückenhaft. Das umfangreichste, das wir gefunden haben, führt gut zwei Dutzend Einträge – und genau die Begriffe, nach denen in der Werkstatt tatsächlich gefragt wird, stehen nicht darin.
Wir haben sieben davon nachgeschlagen – mit Normtext, Herstellerunterlagen und dem, was in unserer eigenen Werkstatt durch die Hand geht. Woher eine Angabe stammt, steht jeweils dabei.
Bierstein
Der gelblich-braune Belag, der sich in Tanks, Fässern und Leitungen bildet und den man mit normaler Reinigung nicht wegbekommt. Englisch beer stone.
Chemisch ist der Kern Calciumoxalat. Das Oxalat stammt aus dem Malz und wird beim Maischen freigesetzt; es reagiert mit dem Calcium aus dem Brauwasser. Das entstehende Salz ist in kaltem wie in heißem Wasser praktisch unlöslich – deshalb hilft Spülen nicht.
In der Praxis ist Bierstein aber kein reines Salz. Die Fachliteratur beschreibt ihn als Mischbelag aus Oxalat, Härtebildnern und Protein, wobei das Protein als Bindemittel wirkt. Das erklärt, warum er so hartnäckig ist: Man kämpft gegen zwei verschiedene Stoffklassen gleichzeitig.
Ein Biersteinbelag ist rau und rissig. Mikroorganismen überdauern in den Spalten und sind dort für Reinigungs- und Desinfektionsmittel nicht erreichbar. Die Folge sind Fehlaromen, verkürzte Haltbarkeit oder der Verlust ganzer Chargen.
Dazu kommt ein produktseitiger Effekt: Oxalatkristalle wirken als Keimstellen für die Kohlensäure – das ist einer der Wege, auf denen Gushing entsteht. Ab etwa 20 ppm Oxalat im Fertigbier kommt Trübung dazu.
Entfernt wird er mit Säure, nicht mit Lauge. Die Verbandsvorgabe für die Kegreinigung nennt Phosphorsäure in einer Konzentration von 0,2 bis 0,4 Prozent bei 50 bis 70 Grad, im Anschluss an die Laugenstufe. Alternativ werden Gemische aus Phosphor- und Salpetersäure bei etwa 60 Grad und 15 bis 30 Minuten Einwirkzeit beschrieben; die Salpetersäure wirkt zusätzlich passivierend.
Wichtig für den Ablauf: Wird die Waschstufe zu schwach gefahren und anschließend mit Dampf sterilisiert, brennt der Rückstand ein. Aus einem Reinigungsproblem wird dann ein dauerhaftes.
Was es nicht gibt: ein genormtes Prüfverfahren und einen Grenzwert für Bierstein auf Oberflächen. Geprüft wird sensorisch – hinsehen und mit dem Finger über die Fläche fahren. Analysemethoden existieren nur für Oxalat im Bier selbst.
Sicherheitsberststelle
Die Aufgabe: Ein Fass darf bei Überdruck nicht unkontrolliert versagen. Es soll an einer definierten Stelle definiert aufgehen, damit der Druck kontrolliert entweicht.
DIN 6647-2 verlangt für die höhere Druckklasse bis 7 bar eine Sicherheitsberststelle, die den Überdruck bei höchstens 4,5 MPa – also 45 bar – gefahrlos abbaut. Der Normtext spricht von einer Berststelle, nicht von einer Scheibe.
Und so sieht es in der Praxis auch aus: Was wir im laufenden Bestand finden, ist die eingeformte Sollbruch- oder Berststelle – kein separates Bauteil, sondern eine gezielt geschwächte Zone im Blech des Fasskörpers. Eine Patentschrift eines deutschen Kegherstellers beschreibt sie und nennt als Kernproblem die Fertigungstoleranz: Bei einer als Kerbe ausgeführten Berststelle entscheiden hundertstel Millimeter über den Ansprechdruck.
Eine echte Berstscheibe als eigenes Bauteil ist uns in unserem Bestand bisher nicht untergekommen. Einzelne Hersteller führen so etwas in ihren Datenblättern – nachweisen können wir es an den Fässern, die durch unsere Werkstatt gehen, nicht.
Ansprechdruck
Ein Herstellerglossar nennt für die 7-bar-Klasse nach DIN 6647-2 eine Obergrenze von höchstens 4,5 MPa, also 45 bar. Den Normtext haben wir nicht eingesehen, die Zahl steht hier als Sekundärquelle. Für den Betrieb ist sie ohnehin die falsche Größe: Bierfässer liegen in der 3-bar-Klasse nach Teil 1.
Der Wert, der in der Praxis zählt, steht in den Datenblättern der Hersteller und liegt je nach Hersteller bei 30 bis 35 bar, jeweils mit ± 5 bar Toleranz. Ein Herstellerdatenblatt nennt 35 bar ± 5; aus unserem laufenden Bestand kennen wir 30 bar ± 5. Das ist keine Ungenauigkeit, sondern eine Herstellerentscheidung – und der Grund, warum man den Wert am Fass nachsieht, statt ihn aus dem Kopf zu zitieren.
Wichtig ist ohnehin das Verhältnis: Der eingeprägte Betriebsüberdruck liegt bei 3,0 bis 3,5 bar, die Berststelle öffnet bei 30 bis 35 bar – Faktor zehn. Die Berstsicherung ist der letzte Rückfall weit oberhalb davon, kein Betriebsmittel – ein Fass, dessen Scheibe geöffnet hat, hat einen Vorfall hinter sich und gehört geprüft, nicht nachgefüllt.
Wo sie sitzt
Das ist die Angabe, die im Betrieb am meisten hilft, und sie steht nirgends: Die Berststelle sitzt im Normalfall unten, an der Kalotte des Fassbodens – nicht oben am Fitting, wo die meisten zuerst suchen.
Bei ummantelten Fässern ist sie ganz oder teilweise verdeckt: beim PU-Keg unter der Ummantelung, bei Fässern in Gummi-Stahl-Gummi-Bauweise unterhalb des Gummis. Das hat eine praktische Folge: Wenn dort etwas austritt, sieht man es nicht – man findet es nur mit Zusatztechnik oder gar nicht.
| Größe | Wert | Herkunft |
|---|---|---|
| Betriebsüberdruck am Bierfass, höchstens | 3,5 bar | eigene Betriebsangabe; die Hersteller prägen den Wert ins Fass |
| Dichtung im Flachfitting hebt ab | etwa 6 bis 10 bar | Gutachten TU München (6 bar beobachtet) und eigene Betriebsangabe (7 bis 10 bar) |
| Prüfdruck beim Hersteller und bei Kontrollen | bis zu 10 bar | eigene Betriebsangabe |
| Druckprüfung im Wartungsintervall | bis 6 bar | öffentlich dokumentierte Herstellerzusage |
| Sicherheitsberststelle, Obergrenze | 4,5 MPa = 45 bar | DIN 6647-2 |
| Ansprechdruck in der Praxis | 30 bis 35 bar, je ± 5 | je nach Hersteller; Herstellerdatenblatt und eigene Betriebsangabe |
| Auslegungsdruck des Behälters | ≥ 21 bar | US-Mindestanforderung. Sagt über die Praxis wenig aus – siehe unten |
Der Behälter ist nicht die Schwachstelle
Der Auslegungsdruck taucht in jeder Verbandsleitlinie auf und ist trotzdem die am wenigsten aussagekräftige Zahl der Tabelle. Er beschreibt, was der Behälter aushalten muss. In der Praxis kommt es nie so weit.
Beim Flachfitting hebt die Dichtung bei etwa 6 bis 10 bar aus ihrem Sitz und lässt den Druck ab. Das Gutachten der TU München zum Sommerschadensfall dokumentiert genau das: Bei 39 Grad und über sechs Bar Innendruck gab die Dichtung nach, der Behälter blieb unversehrt.
Damit liegt die tatsächliche Grenze des Systems bei ungefähr dem Doppelten bis Dreifachen des Betriebsdrucks – weit unterhalb von Auslegungsdruck und Berstsicherung. Konstruktiv ist das richtig herum: Eine Dichtung versagt langsam und kontrolliert, ein Behälter würde schlagartig versagen. Wer die Berstscheibe als erste Schutzstufe versteht, hat die Reihenfolge falsch im Kopf.
Praktisch heißt das auch: Herausgedrückte Dichtungen sind ein Druckbefund, kein Verschleißbefund. Ein Fitting, dessen Dichtung sich einmal gewölbt hat, ist vorgeschädigt, auch wenn es noch dicht ist – und die Frage, die dann zu stellen ist, lautet nicht „welche Dichtung", sondern „woher kam der Druck".
Prüfdruck – und die Regel, die man nicht brechen darf
Ein Fass wird beim Hersteller und bei Kontrollen mit zehn Bar geprüft. Entscheidend ist aber nicht die Zahl, sondern womit der Druck angelegt wird.
Druckprüfung immer mit Flüssigkeit. Niemals ein leeres Fass mit Luft aufpumpen.
Das geprüfte Fass wird mit Wasser oder einem anderen Medium gefüllt und dann unter Druck gesetzt. Ein leeres, nur luftgefülltes Fass unter Prüfdruck zu setzen, ist lebensgefährlich – auch dann, wenn nichts passiert.
Der Grund ist die gespeicherte Energie. Die DGUV beziffert das Verhältnis so: Bei gleichem Druck und gleichem Volumen verhält sich die Spannungsenergie einer Gasdruckprüfung mit Luft zu der einer Flüssigkeitsdruckprüfung mit Wasser wie etwa 14.000 zu 1.
Wasser lässt sich praktisch nicht zusammendrücken. Reißt der Behälter, ist der Druck sofort weg und es fließt aus. Luft ist ein gespanntes Federpaket: Reißt der Behälter, entlädt sich die ganze Energie schlagartig, und Blechteile werden zu Geschossen. Schon fünf Prozent Luftblasen im Prüfwasser erhöhen die gespeicherte Energie nach derselben Quelle auf etwa das Siebenhundertfache – deshalb wird beim Befüllen entlüftet.
Das ist kein Sonderweg der Getränkebranche, sondern allgemeiner Stand der Technik im Druckbehälterbau. Die Regelwerke sehen den hydrostatischen Druckversuch als Normalfall vor; eine Gasdruckprüfung ist der Ausnahmefall für die Fälle, in denen sich mit Flüssigkeit nicht prüfen lässt, und sie verlangt dann eigene Schutzmaßnahmen.
In der Praxis heißt das auch: Wer im eigenen Betrieb ein Fass auf Dichtheit prüfen will, tut das nicht mit dem Kompressor am leeren Fass. Ein gefülltes Fass, ein Wasserbad und Augenmaß sind der richtige Weg – und die Prüfung mit Prüfdruck gehört ohnehin zum Hersteller oder in eine Werkstatt, die dafür eingerichtet ist.
Beizen und Passivieren
Zwei Schritte, die oft in einem Atemzug genannt und regelmäßig verwechselt werden.
Beizen
Chemisches Abtragen der Oberfläche. Entfernt Verunreinigungen und eingebettetes Fremdeisen. Wird bei neuen Fässern eingesetzt.
Beizen nimmt weg.
Passivieren
Aufbau der schützenden Chromoxidschicht, die Edelstahl erst korrosionsbeständig macht. Sie braucht rund 24 Stunden, bis sie ihre volle Wirkung erreicht.
Passivieren baut auf.
Warum das nach dem Schweißen nötig ist, wird meist zu kurz erklärt. Die sichtbaren Anlauffarben an einer Schweißnaht sind nur die halbe Wahrheit: Unter der Oxidschicht liegt eine chromverarmte Zone. Genau die ist der Angriffspunkt für Korrosion.
Daraus folgt etwas Praktisches: Bürsten und Schleifen reichen nicht. Bürsten poliert die Oxidpartikel eher in die Oberfläche hinein, als sie zu entfernen; Schleifen hinterlässt eine aufgeraute Fläche. Beizen löst die geschädigten Bereiche dagegen bevorzugt heraus und lässt gesundes Metall zurück. Empfohlen wird die Kombination: mechanisch vorreinigen, dann beizen.
Die einschlägigen Regelwerke sind amerikanisch: ASTM A967 für die chemische Passivierung, ASTM A380 für Reinigen, Entzundern und Passivieren allgemein. Die Prüfungen dort sind wenig spektakulär und dafür aussagekräftig – Wasserimmersion, Feuchtekammer, Salzsprühnebel, Kupfersulfat, Ferricyanid-Salpetersäure. Bestanden ist, wenn keine Anätzung, keine Lochbildung, keine Mattierung auftritt.
Eine Korrektur am Rande: Die gelegentlich genannte DIN EN 2516 gehört nicht hierher. Sie regelt das Passivieren in der Luft- und Raumfahrt. Für Getränkebehälter ist sie nicht einschlägig.
Restdruck
Ein leeres Fass ist nicht drucklos. Das ist der Punkt, den man verstanden haben muss, bevor man ein Fitting löst.
Der Restdruck ist kein Rest des Zapfgases, sondern der Gleichgewichtsdruck des im Bier gelösten Kohlendioxids. Solange Bier oder Bierreste im Fass sind, stellt sich dieser Druck immer wieder ein – und er steigt mit der Temperatur deutlich an. Ein Fass, das kalt harmlos wirkt, steht in der Sonne unter erheblichem Druck.
Zur Größenordnung: Bei üblicher Karbonisierung und Kellertemperatur liegt der Gleichgewichtsdruck unter einem Bar Überdruck. Neue Fässer werden vom Hersteller mit etwa einem bis zwei Bar Überdruck aus ölfreier Luft oder Inertgas ausgeliefert – als Schutz gegen Kontamination und Verformung, nicht als Betriebsdruck.
In der Reinigungsanlage ist die Restdruckentlastung ein eigener, definierter Prozessschritt, meist der letzte vor dem Freigeben des Fasses. Ohne sie lässt sich das Fitting weder sicher öffnen noch sauber durchspülen.
Was es nicht gibt: einen normativen Wert für den Restdruck in zurückgeliefertem Leergut. Die einschlägige Unfallverhütungsregel behandelt Restdruck ausschließlich für Druckgasflaschen, nicht für Getränkebehälter. Zahlen, die dazu kursieren, stammen aus Foren.
Umlaufzahl
Ein Begriff mit zwei Bedeutungen, die regelmäßig durcheinandergehen und zu Scheinwidersprüchen führen.
- Umlaufzahl im Sinn der Gesamtnutzung: wie oft ein Fass über sein Leben hinweg befüllt wird. Dokumentierter Bereich: 60 bis 180 Zyklen.
- Umlaufgeschwindigkeit: wie oft es das pro Jahr tut. Aus 60 bis 180 Zyklen über 10 bis 30 Jahre folgen rechnerisch etwa zwei bis sechs Umläufe im Jahr.
Für Mehrwegverpackungen allgemein definiert das Umweltbundesamt zusätzlich eine Mindestumlaufzahl: die Zahl der Nutzungen, die eine Mehrwegverpackung erreichen muss, damit sie gegenüber der Einwegalternative ökologisch vorteilhaft ist. Das ist ein Break-even-Wert, keine reale Rotationszahl – die beiden werden in der Diskussion oft vertauscht.
Ein Randbefund, der zum Thema Schwund passt: Im Auslandsgeschäft liegen die Umlaufgeschwindigkeiten oft bei nur ein bis zwei Umläufen im Jahr. Ein Fass, das dreimal so lange braucht, altert kalendarisch weiter, sammelt aber ein Drittel der Füllungen.
Was es nicht gibt: eine belastbare Statistik zur tatsächlichen Umlaufhäufigkeit deutscher Brauereikegs. Was kursiert, sind Verbandsrechenwerte und Einzelaussagen.
Die Muffe
Der Begriff fällt in jedem Gespräch über Kegs, und erklärt wird er nirgends. Die Muffe ist das eingeschweißte Gewindeteil im Kopf des Fasses, in das das Fitting eingeschraubt wird. Sie trägt den gesamten Betriebsdruck und ist damit das Bauteil, an dem sicherheitstechnisch alles hängt.
Ein Gewinde, das fast alles zusammenhält
In den allermeisten europäischen Fässern sitzt dasselbe Gewinde: 2 Zoll mit 14 Gängen je Zoll. Weil es überall gleich ist, lässt sich der Fittingtyp tauschen, ohne am Fass zu arbeiten – Flach, Korb, Kombi, Dreikant und Sankey passen auf dieselbe Muffe. Das ist der Grund, warum ein Systemwechsel in aller Regel ein Teiletausch ist und kein Umbau.
Zwei Ausnahmen gibt es. Grobgewinde – Rundgewinde der Größen Rd 52, Rd 52,8 oder Rd 53 – finden sich vor allem in Fässern aus den achtziger Jahren und besonders häufig bei PU-ummantelten Bauformen. Und gewindelose Muffen, in denen das Fitting nicht eingeschraubt, sondern eingesetzt und von einem Sicherungsring gehalten wird; sie kommen vor allem aus dem britischen und amerikanischen Markt. Beide nehmen kein Standardfitting an. Wer solche Fässer übernimmt, braucht vorher den Muffenumbau – und das ist ein Eingriff am Fass.
Unterscheiden lässt sich das ohne Werkzeug: Das Standardgewinde braucht rund zehn Umdrehungen, bis das Fitting sitzt, ein Grobgewinde ist nach drei bis fünf fest.
Warum ihre Lage über den Wert des Fasses entscheidet
Die Muffe muss tiefer liegen als der Stapelrand. Steht sie höher, trägt sie beim Stapeln Last, für die sie nicht gebaut ist. Und sie muss gerade sitzen: Eine schiefe Muffe lenkt den Reinigungsstrom fehl – das Fass wird innen nicht sauber, egal wie lange die Anlage läuft – und richtet beim Ankuppeln Schaden an der Zapf- oder Waschanlage an.
Deshalb ist die verbogene Muffe der häufigste echte Ausmusterungsgrund im Wareneingang – und zugleich einer, den eine Fachwerkstatt richten kann, solange die Kalotte ihre Festigkeit behält. Beim Bewerten eines Fasses lohnt der Blick auf die Muffe deshalb mehr als der auf die Oberfläche.
Waschschatten
Waschschatten, Spritzschatten und Sprühschatten meinen dasselbe. Im Englischen heißt es spray shadow oder shadowed area.
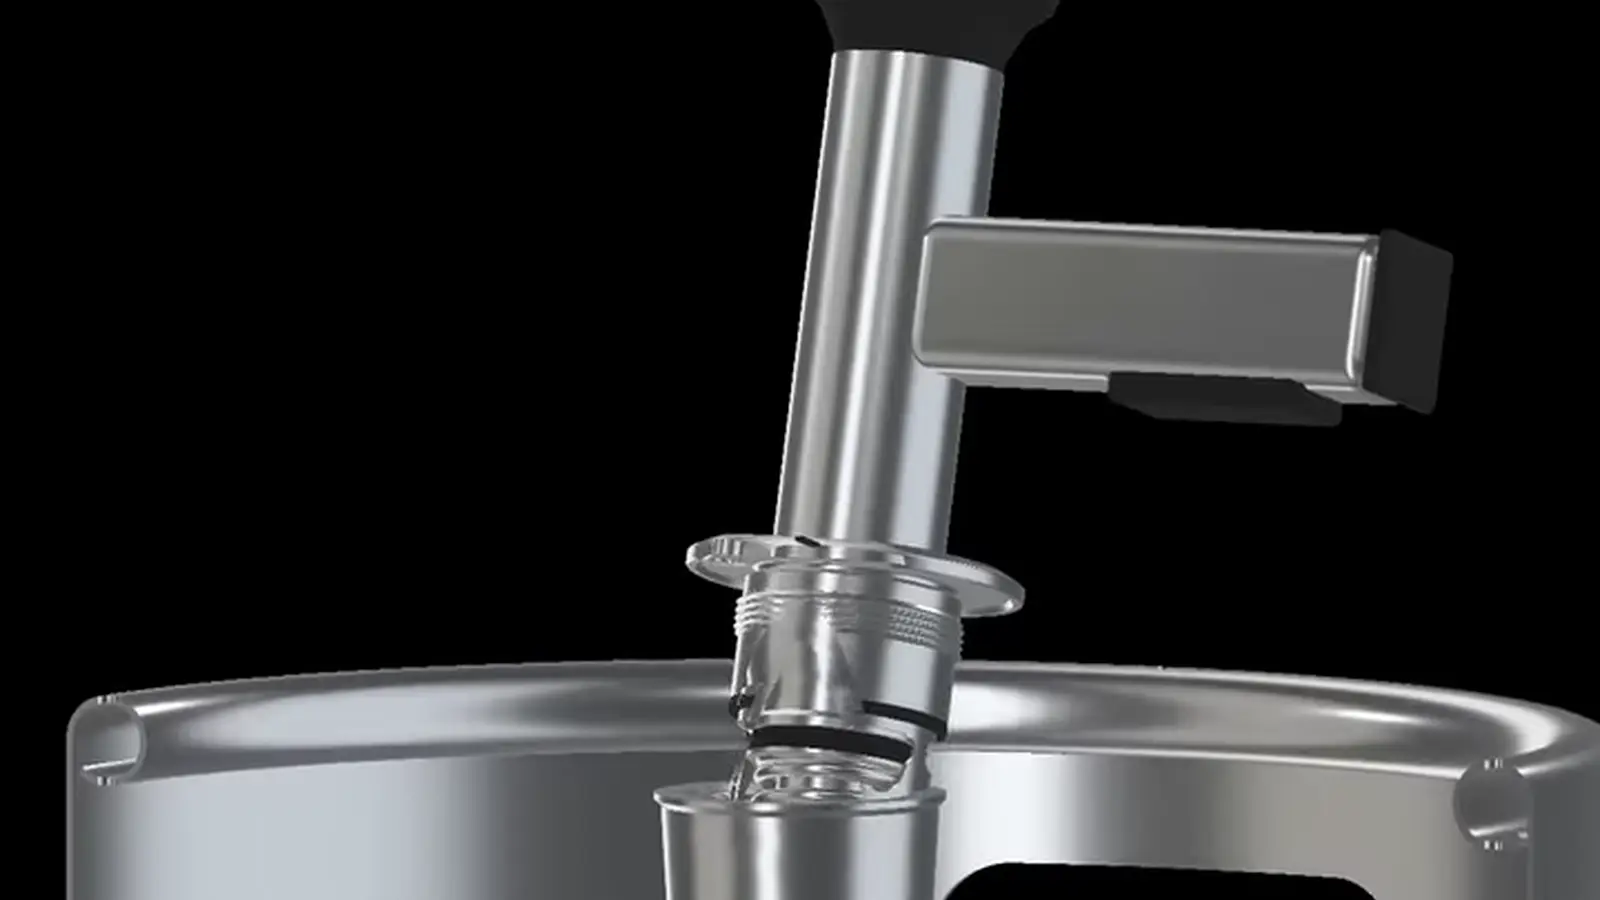
Gemeint ist dasselbe: der Bereich, auf den bei einem Spritz- oder Sprühvorgang kein oder zu wenig Medium gelangt, weil etwas dazwischen steht oder den Strahl ablenkt. Im Keg entstehen solche Zonen an der Schulter, im Übergang zum Kranz und an der Rückseite des Steigrohrs – und sie entstehen auch dann, wenn das Steigrohr die falsche Länge hat. Wir haben das an anderer Stelle animiert.
Newsletter
Neue Fachbeiträge, sobald sie fertig sind
Etwa einmal im Monat: neue Beiträge, neue Rechner, was sich an Normen und Verpackungsrecht bewegt – und Angebote aus unserem Programm.