Por qué esto sale rentable casi siempre
Un barril EURO nuevo de 30 l cuesta en el comercio unos 83 € netos. Un barril sometido a revisión general del mismo formato cuesta con nosotros bastante menos; el precio actual lo indica la Tienda. La diferencia parece modesta hasta que se multiplica por el número de barriles que una cervecera tiene realmente en rotación.
Pero el punto esencial es otro. Un barril que se reacondiciona no ha terminado todavía su fase de uso – y la fase de uso es ecológicamente superior a cualquier vía de reciclaje. Del acero inoxidable que se recoge en todo el mundo al final de su vida útil solo vuelve como acero inoxidable alrededor de una cuarta parte. El resto baja una clase de material.
A esto se añade un punto que los propios fabricantes fijan por escrito: un fabricante concede 30 años de garantía sobre la estanqueidad de los cordones de soldadura y la protección contra la corrosión, y la hace depender expresamente de que los barriles se mantengan cada siete años. Precisamente ese mantenimiento es nuestro negocio – y quien lo omite no solo pierde sustancia, sino también el compromiso.
Un barril gana su dinero solo en la segunda, la tercera, la trigésima rotación.Por eso la pregunta nunca es «reparar o tirar», sino «reparar o sustituir».
Qué ocurre en un paso por el taller
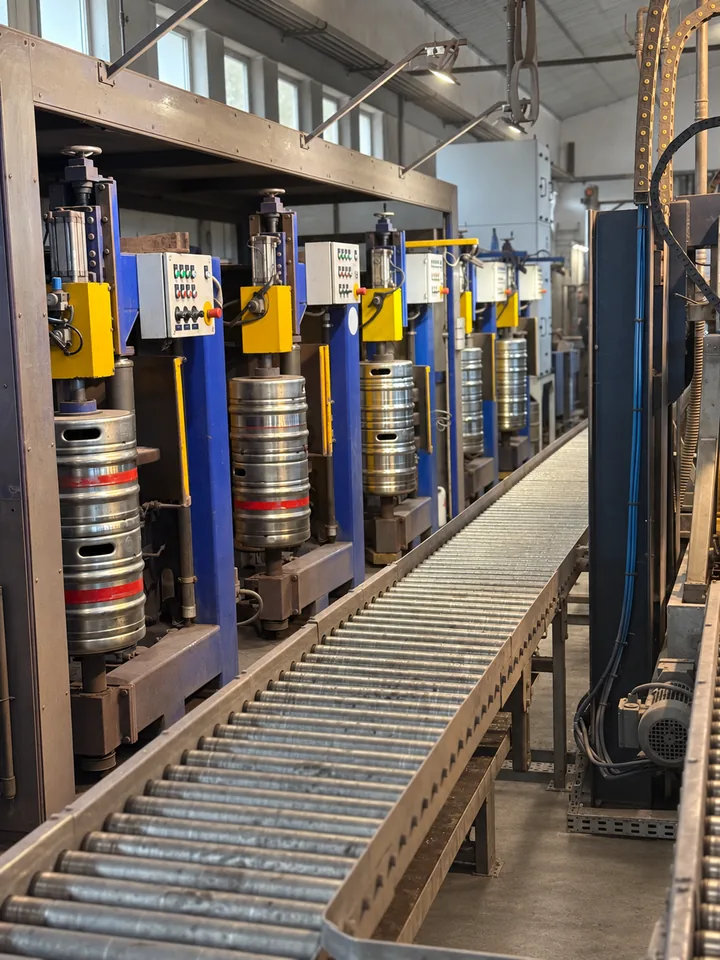
Once pasos de trabajo, no todos en cada barril. Lo que un barril necesita lo decide la inspección de entrada – trabajamos según un catálogo fijo y documentamos el estado antes de que alguien coja una herramienta.
Entrega e inspección
Cada barril se registra individualmente. Formato, capacidad, tipo de espadín, año de fabricación, defectos visibles. Los marcados de otras cerveceras se registran por separado – esos siguen otro camino.
Enderezar la geometría
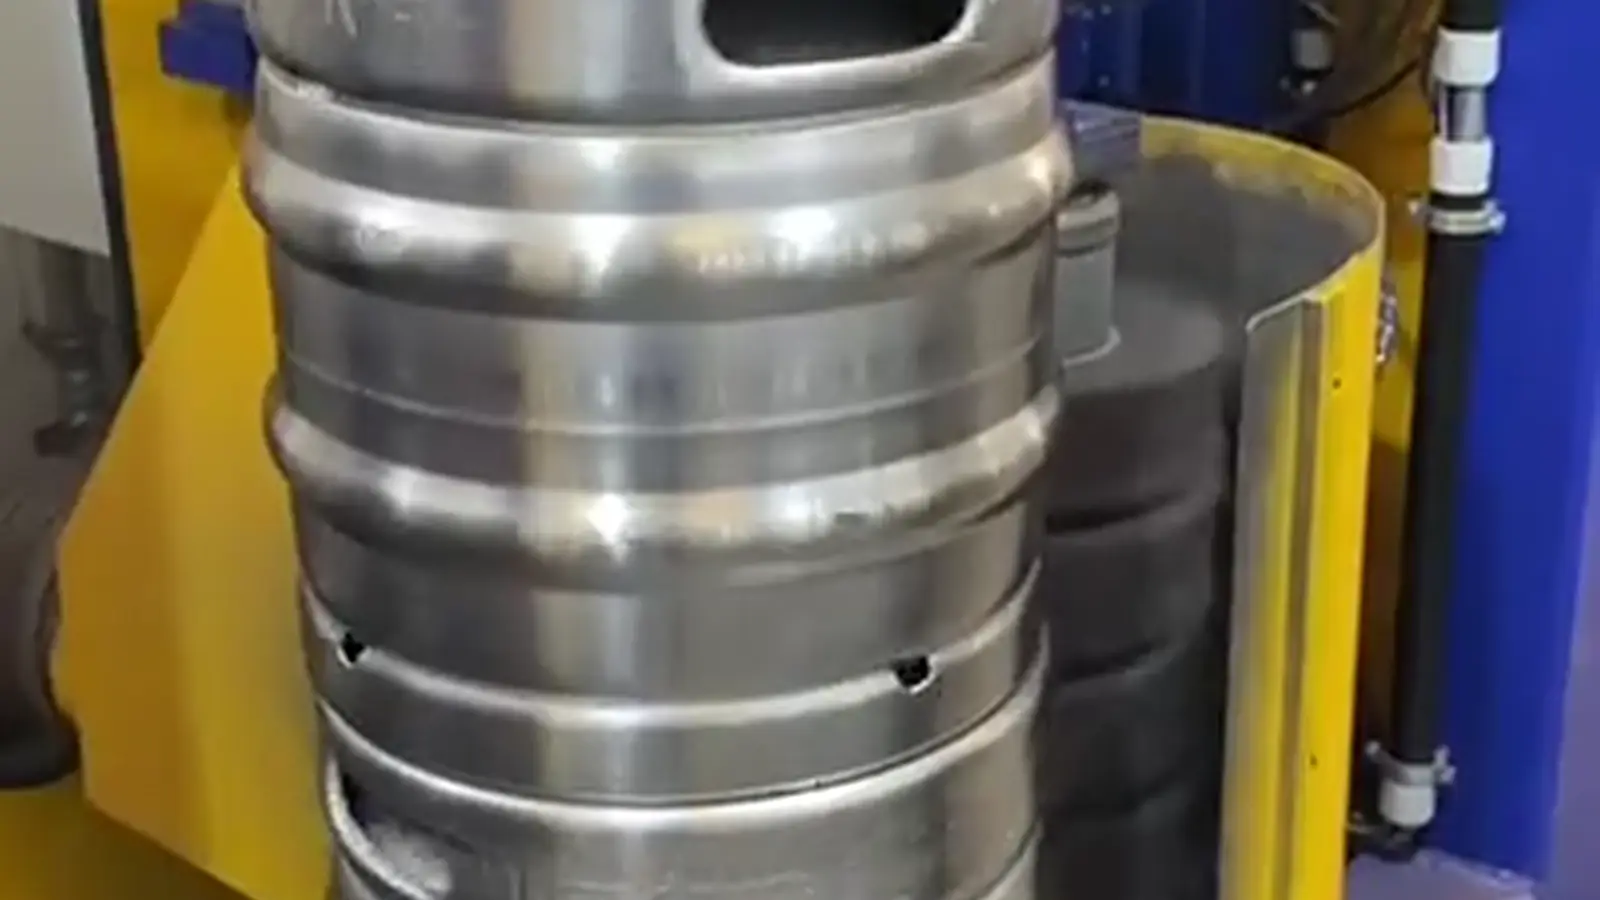
Alinear el aro inferior y el aro superior, eliminar las abolladuras en el aro superior y en el inferior, restablecer el borde de apilado. Un aro deformado es la razón por la que un barril baila sobre el palet y cuesta espacio en el almacén. Con ello el barril vuelve además a ser operativo en la línea de barriles.
Ajustar el cuello
El cuello soporta el espadín y con él toda la presión de servicio. Si está torcida, desvía además el chorro de lavado – el barril nunca queda realmente limpio, por mucho tiempo que funcione el CIP.
De la posición del cuello depende que un barril se pueda llenar en absoluto. Igual de importante es su altura: la medimos y la ajustamos cuando no es correcta.
Prelavado y piedra de cerveza
El barril se prelava por dentro de forma somera y se examina en busca de piedra de cerveza y otros depósitos. Lo que encontramos lo disolvemos de forma puntual con ácido – dirigido justo allí donde está la incrustación. Por fuera se lava y más tarde se pule.
Lo que aquí no tiene lugar: un ciclo de limpieza completo con solución cáustica y ácido y una esterilización posterior. El por qué está en el cuadro de más abajo.
Eliminar el marcado antiguo
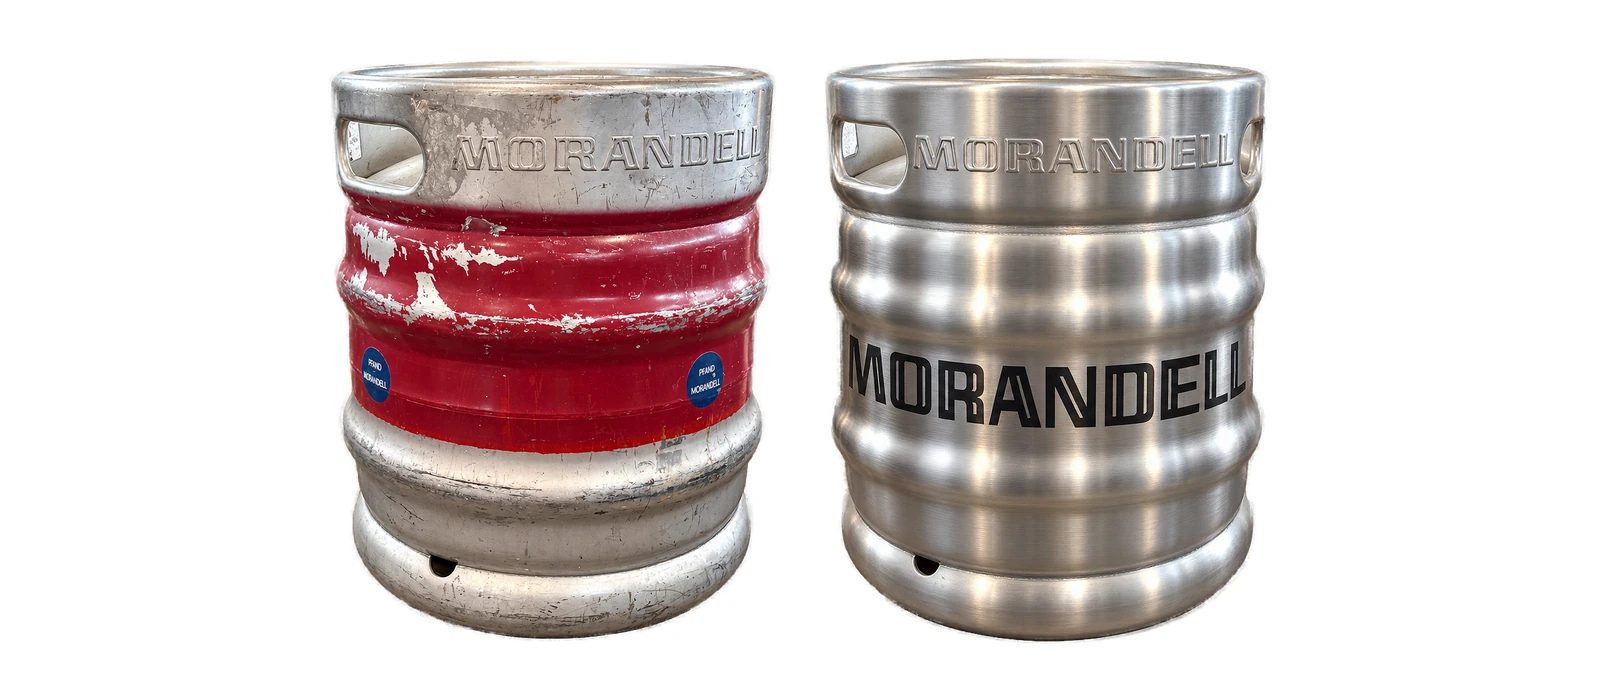
Los logotipos ajenos, los adhesivos y los anillos de color se retiran. Un nombre de cervecera estampado en el aro superior no se puede quitar – se vuelve ilegible con un contraestampado.
Esto lo hacemos exclusivamente en barriles cuya situación de propiedad está aclarada.
Nuevo marcado electrolítico
Su logotipo, su número de serie, aplicados de forma permanente en la superficie. Ninguna lámina, ningún adhesivo, nada que desaparezca después de treinta rotaciones.
Marcado por color
Anillos o bandas identificativas para distinguir variedades, capacidades o añadas – si usted lo necesita.
Comprobar o cambiar el espadín
O se revisa o se sustituye. Ese es un proceso propio que describimos en una página propia. Si el tubo extractor no encaja con la longitud del barril – tras una reducción de capacidad o con un espadín de otra procedencia – se acorta y se desbarba el canto de corte.
Pulido
No es solo cosmético: el pulido alisa la superficie y la vuelve homogénea – solo sobre ella el grabado electrolítico y el marcado láser quedan limpios y siguen siendo bien legibles.
De paso, el barril queda después casi como nuevo, y un barril que parece nuevo también es tratado así por la hostelería.
Presión de prueba y cuba de inmersión
Tras atornillar el espadín, cada barril se somete a la presión de prueba y se sumerge. Las fugas en el espadín, en el asiento del espadín y en el cuerpo del barril se muestran entonces como burbujas. Lo que aquí no pasa no sigue adelante – y, como la cuba de inmersión está al final, ningún barril sale de la casa sin que su estanqueidad esté demostrada.
Control final y asignación
Inspección visual, asignación a sus existencias, envío a toda Europa o almacenaje con nosotros.
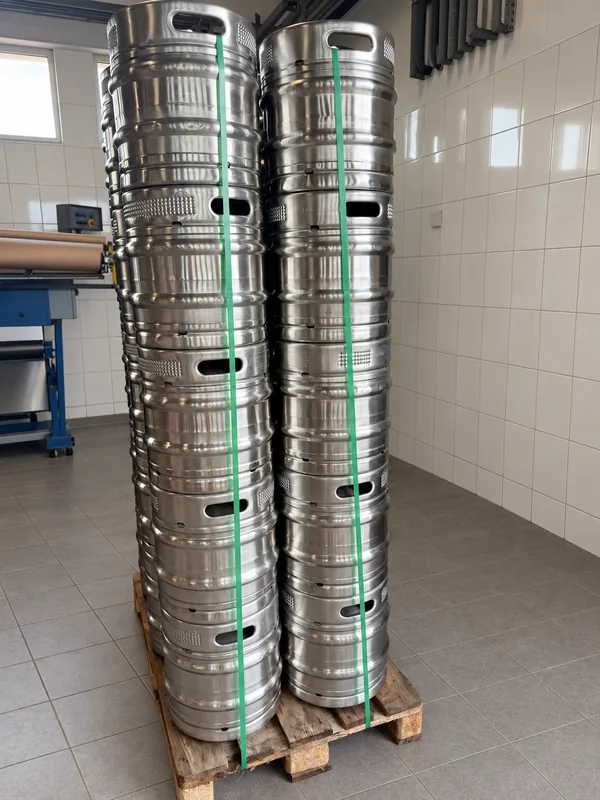
Al final se embala: los barriles se atan a la palé con cinchas de amarre y después se envuelven con film estirable. Solo entonces la palé pasa a expedición.
Dónde termina nuestro lavado – y por qué así está previsto
Prelavamos el barril por dentro de forma somera y eliminamos la piedra de cerveza y otros depósitos. El ácido lo empleamos de forma puntual, allí donde está la incrustación. No realizamos un ciclo de limpieza completo con solución cáustica y ácido, y tampoco esterilizamos.
No es una laguna en el proceso, sino el reparto correcto del trabajo. La esterilidad no es un estado que un barril conserve. Es un estado para el momento. Un barril que sale de nuestra planta esterilizado y que en el cliente pasa tres semanas sobre el palet ya no está estéril al pincharlo – basta con agua residual en el barril para que algo se vuelva a asentar. Estaríamos vendiendo, por tanto, algo que caduca por el camino.
Por eso el lavado con solución cáustica y ácido y la esterilización corresponden inmediatamente antes del llenado y, con ello, a la cervecera. Allí se realizan de todos modos: cada instalación de llenado de barriles lava y esteriliza el barril en el mismo ciclo en el que lo llena. Lo que nosotros entregamos es un barril en un estado que permite ese lavado – lo bastante limpio para que el producto de limpieza llegue a todas partes, y sin piedra de cerveza, bajo la cual de otro modo algo sobrevive.
Quien nos haga un encargo debería haberlo previsto. Si sus barriles no pasan tras el reacondicionamiento por una instalación propia, háblenos antes – entonces se trata de otro encargo.
Lo que también puede encargar por separado
La revisión general es el paquete. Pero cada paso de ella se puede tener también por separado – y a veces es justo eso el encargo correcto, por ejemplo cuando solo toca renovar los espadines o hay que marcar de nuevo un lote.
| Servicio | Qué se hace en él |
|---|---|
| Desmontar el espadín | Despresurizar el barril de forma segura, desatornillar el espadín, extraer el tubo extractor. |
| Revisar el espadín | Desmontar, limpieza por ultrasonidos, junta exterior del espadín y válvula de CO₂ nuevas, muelles según medición. |
| Acortar el tubo extractor | Acortar a la longitud del barril, desbarbar el canto de corte, fijar el espadín en el barril. La longitud adecuada la calcula la calculadora de tubo extractor. |
| Montar el espadín | Atornillar con el par de apriete del fabricante, después presión de prueba y cuba de inmersión. |
| Enderezar la geometría | Enderezar el aro superior y el inferior, alinear el cuello. Después, el cuello y el espadín vuelven a quedar paralelos a la instalación de llenado. |
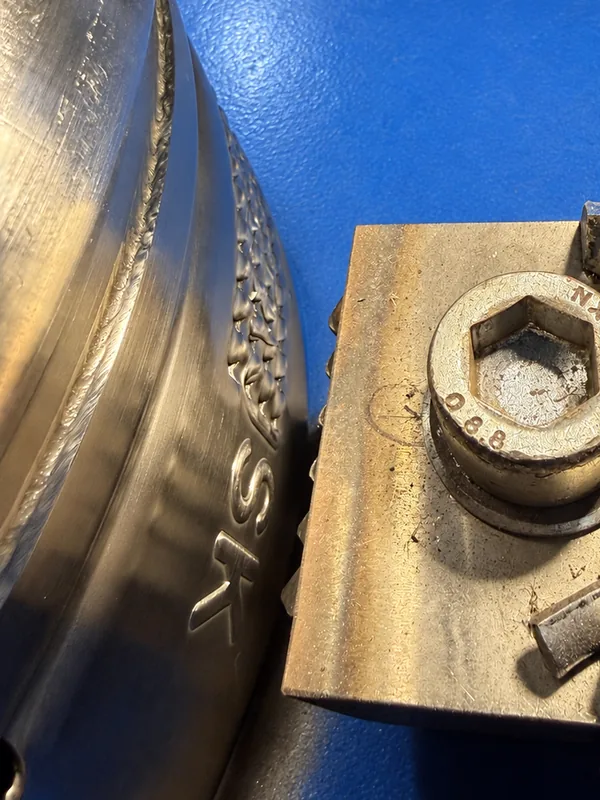
| Reparar el cordón de soldadura | Soldar de forma técnicamente correcta los aros de apilado o los cuellos agrietados – a continuación decapar, pasivar y someter a prueba de presión. |
| Eliminar el estampado antiguo | El nombre de cervecera estampado en el aro superior se vuelve ilegible con un contraestampado. |
| Marcado por grabado | Electrolítico, permanente: rótulo, logotipo, número de serie. |
| Serigrafía | Rótulo o logotipo en el cuerpo del barril o en el aro superior e inferior. |
| Banda identificativa | Adhesivo de lámina perimetral, laminado con capa protectora. |
| Colocar anillo de color | Franja de pintura resistente al calor en el color de su casa. |
| Retirar anillo de color | Antes de un nuevo branding o en caso de retorno. |
| Placa de identificación | Placa metálica, soldada por puntos – cubre un estampado antiguo. |
| Instalar transpondedor | Etiqueta RFID, soldada para una sujeción permanente y una lectura fiable. |
| Cambiar los aros de plástico | Aros superiores e inferiores de PP en los formatos previstos para ello. |
| Reducir la capacidad | De 50 a 30 o 20 litros, véase más abajo. |
Reducción de capacidad: de 50 a 30 o 20 litros
Este es el paso por el que menos se pregunta y el que más a menudo encaja. Los barriles DIN y EURO se diferencian dentro de una misma serie solo en la altura del cilindro, no en el diámetro. Por eso un barril de 50 litros se puede acortar a 30 o 20 litros y soldar de nuevo.
Tiene sentido allí donde el mercado se ha desplazado: cuando los envases de 50 litros se quedan sin salida en la hostelería porque el barril ya no se vacía dentro del plazo tras el pinchado, unas existencias de barriles de 30 acortados valen más que un almacén lleno de barriles de 50.
Lo que va necesariamente incluido
Tras el acortamiento, la indicación de capacidad estampada ya no es correcta. Se sustituye; de lo contrario el barril queda inservible para el llenado y, en caso de duda, es atacable desde el punto de vista metrológico. Eso forma parte del encargo y no se factura por separado.
Y una limitación: para el acortamiento se recorta un trozo del cuerpo y después hay que aplicar dos nuevos cordones de soldadura para que los aros de rodadura queden en su posición. Eso solo sale limpio en barriles que no estén demasiado abollados – siempre hay que contar con un cierto rechazo. A quien eso le resulte demasiado incierto: también compramos barriles de 50 litros y entregamos a cambio barriles de 30.
Lo que no se puede reparar
Un trato honesto con los límites ahorra tiempo a las dos partes. Estos hallazgos llevan con nosotros a la retirada del servicio, no a la reparación:
Cordón de soldadura con fugas
Un cordón por el que sale cerveza o gas no es un caso para el repaso. El recipiente pasa a la valorización.
Daño por congelación
Un barril lleno que se congela por completo se dilata. La pared queda después estirada y el espesor de pared reducido localmente – aunque desde fuera apenas se vea nada. Según nuestra experiencia, es el daño evitable más caro que existe.
Señales de sobrepresión
Forma abombada, dispositivo de seguridad contra estallido activado. El recipiente estuvo más allá de su diseño.
Barril de aluminio
Ya no circula en la rotación. Aquí la valorización es el camino correcto, y el valor del material es considerable.
Casi todo lo que parece un daño grave es reparable. Y algunas cosas que parecen inofensivas no lo son:
| Reparable | Retirada del servicio |
|---|---|
| Abolladuras en el cuerpo | Cuello torcida |
| Bordes de apilado doblados | Rosca del cuello dañado |
| Piedra de cerveza y depósitos | Fondo abollado |
| Juntas y muelles desgastados | Cordón de soldadura con fugas |
| Marcado ajeno o desgastado | Daño por congelación |
| Superficie mate y rayada | Señales de sobrepresión |
| Espadín defectuoso | Barriles de aluminio |
La consecuencia práctica: mire primero el cuello y el borde de apilado. Si los dos están rectos y sin daños, el barril es con alta probabilidad un caso de reacondicionamiento – con independencia de lo maltratado que parezca por lo demás.
Presión y prueba de presión
A la revisión general pertenece la prueba de presión, y a ella pertenecen unas cuantas cifras que en el día a día se confunden con regularidad. La sobrepresión de servicio admisible está estampada en el barril – en los barriles de cerveza es de como máximo 3,5 bar. La prueba se realiza en el fabricante y en los controles con hasta 10 bar, y en el intervalo de mantenimiento, según el compromiso del fabricante, con hasta 6 bar.
La cifra que en cambio se oye pocas veces: el punto débil no es el recipiente, sino la junta del espadín. A unos 6 a 10 bar se levanta de su asiento y deja salir la presión – mucho antes de que algo ceda en el cuerpo del barril. Eso es intencionado por diseño: una junta falla despacio y de forma controlada, un recipiente fallaría de golpe. Cómo se ve esto en la exportación de verano lo hemos recalculado a partir de un peritaje de la TU München.
Prueba de presión solo con el barril lleno
Una presión de prueba se aplica siempre con agua o con otro medio líquido. Poner bajo presión de prueba un barril vacío, lleno solo de aire, es de peligro mortal – también cuando no ocurre nada.
La DGUV cuantifica la diferencia: con la misma presión y el mismo volumen, la energía de tensión acumulada de una prueba de presión con gas, con aire, se relaciona con la de una prueba de presión con líquido, con agua, aproximadamente como 14.000 a 1. Ya un cinco por ciento de burbujas de aire en el agua de prueba eleva la energía a unas setecientas veces – por eso se purga el aire al llenar.
El agua prácticamente no se puede comprimir: si el recipiente se rompe, la presión desaparece de inmediato. El aire es un paquete de muelles tensado – se descarga de golpe y convierte las piezas de chapa en proyectiles.
En la práctica esto significa: la estanqueidad no se comprueba con el compresor en el barril vacío. Barril lleno, baño de agua, buen criterio – y la prueba con presión de prueba real corresponde al fabricante o a un taller equipado para ello. Con detalle en el glosario.
Qué exige el Reglamento de envases de la UE de un reacondicionamiento
Desde el 12 de agosto de 2026 se aplica el Reglamento (UE) 2025/40. Contiene en el anexo VI parte B algo que antes no existía en Europa: una descripción vinculante de lo que es el reacondicionamiento. Se mencionan seis operaciones – evaluación del estado, retirada de los componentes no reutilizables, entrega de esas piezas a la valorización, lavado en las condiciones higiénicas prescritas, reparación y evaluación final de la aptitud para el uso.
Ese es el proceso que ha leído arriba. No lo hemos adaptado al Reglamento; ya estaba así. Lo que cambia es la acreditación: una evaluación de la aptitud para el uso por cada barril no se puede documentar sin una identificación individual del barril. Justo por eso estamos creando la identificación de barriles.
Lo importante es el eje temporal. El Reglamento se aplica, pero las obligaciones para los envases de transporte no surten efecto hasta el 1 de enero de 2030, y la obligación de marcado con un soporte de datos digital abierto, como muy pronto, el 12 de febrero de 2029. Quien hoy le cuente que sus barriles tienen que cumplir algo desde 2026 no ha leído el texto del Reglamento. Con detalle en el artículo técnico.
Envíenos su inventario
Para un presupuesto sólido necesitamos el formato, la capacidad, el número de unidades y unas cuantas fotos. En inventarios mayores vemos los barriles in situ.