Le cas
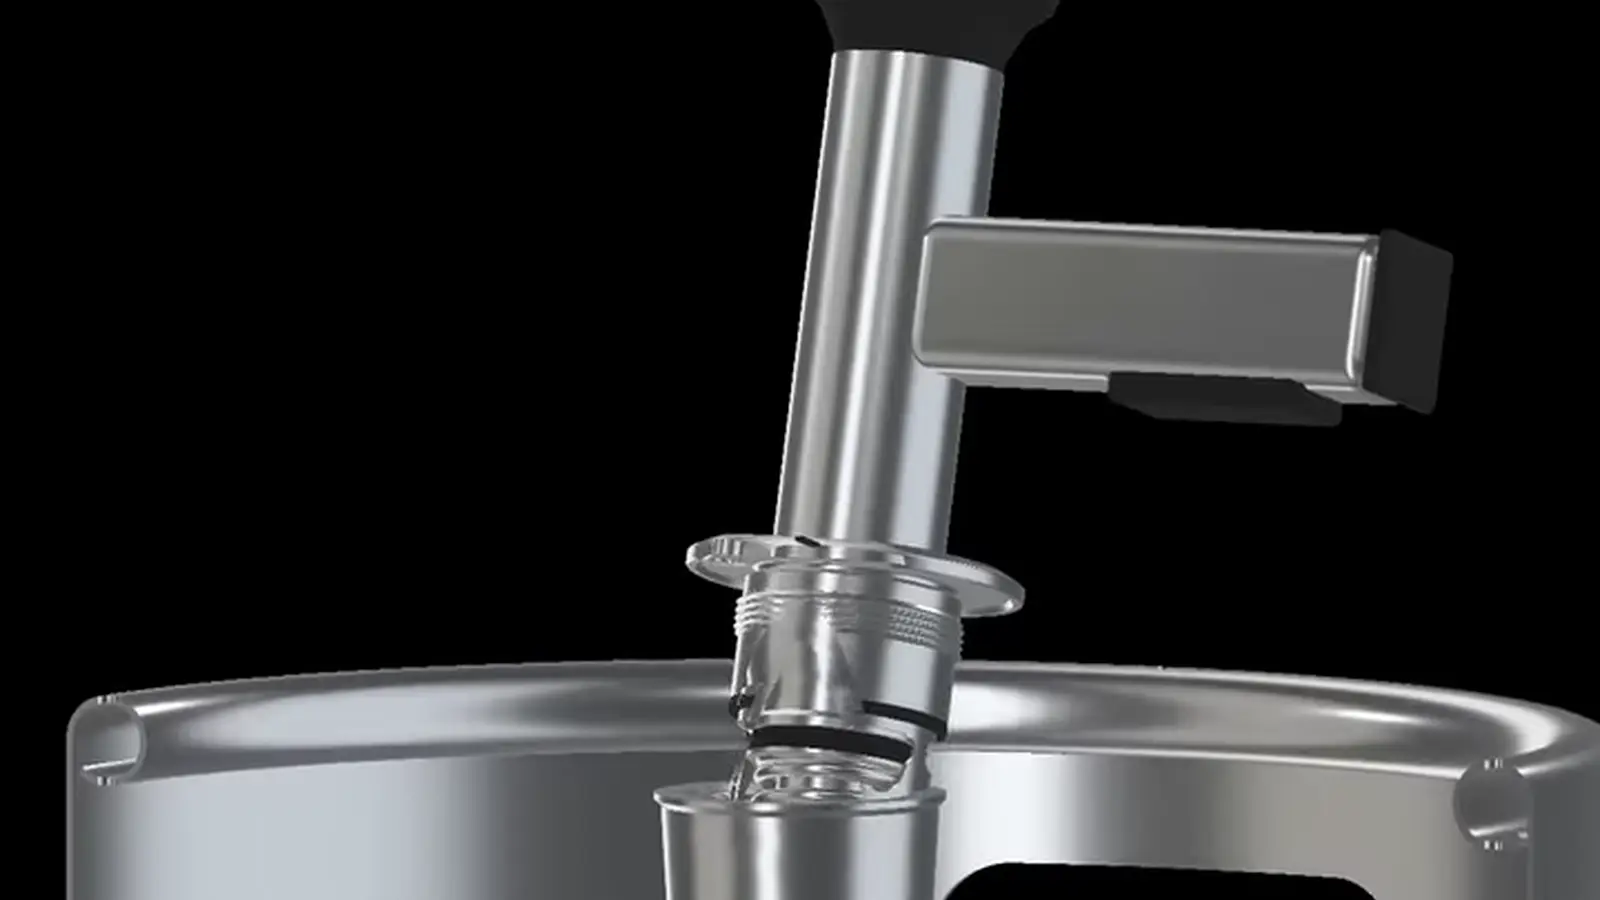
À l’été 2017, une brasserie expédie un lot de fûts SLIM de 20 litres en Italie. Ce qui revient, ce sont des réclamations : les fûts ne sont pas étanches. Lors de l’expertise sur place, l’image est homogène – la quasi-totalité des joints des plongeurs à tête plate de ce lot avaient été expulsés.
Des joints expulsés laissent habituellement conclure à des pressions trop élevées dans le fût. Il y a pour cela trois causes connues : trop de gaz carbonique dans la bière, un remplissage incorrect à une pression trop élevée – ou un réchauffement.
La brasserie fait venir le Forschungszentrum Weihenstephan für Brau- und Lebensmittelqualität de la TU München. Un conseiller d’exploitation se rend sur place.
Ce que ce n’était pas
Le soupçon le plus évident est vérifié en premier – et il tombe.
Trois fûts du lot concerné sont analysés au centre de recherche quant à leur teneur en gaz carbonique. Résultat : 5,15 grammes par litre en moyenne. Cela se situe dans la plage normale et correspond à ce que la brasserie visait.
L’explication la plus commode est ainsi écartée. Ce n’était ni trop de gaz carbonique ni une erreur de remplissage. La bière était en ordre lorsqu’elle a quitté l’usine.
L’essai au bain-marie
La troisième cause est donc examinée : la chaleur. Les fûts sont réchauffés de manière contrôlée dans un bain-marie et la pression intérieure est mesurée en parallèle.
Dès 30 °C, le fût faisant l’objet de la réclamation est sous 3,5 bar – et dépasse ainsi déjà la pression de service admissible de 3,0 bar. À ce moment-là, le joint dans le plongeur bombe déjà visiblement vers l’extérieur.
À 35 °C, il est expulsé. La pression est alors de plus de 6 bar – plus du double de ce pour quoi le fût est conçu.
Le même essai est ensuite répété avec deux groupes de comparaison.
À quelle température le joint cède
Réchauffement contrôlé au bain-marie, trois groupes de fûts comparés
Valeurs sous forme de tableau
| Groupe de fûts | Observation | Température | Pression |
|---|---|---|---|
| SLIM 20 l, lot en réclamation | Le joint bombe vers l’extérieur | 30 °C | 3,5 bar |
| SLIM 20 l, lot en réclamation | Joint expulsé | 35 °C | plus de 6 bar |
| SLIM 20 l, lot de comparaison | Joint expulsé | 39 °C | non indiqué |
| Fût standard 20 l | pas de défaillance, essai interrompu | 45 °C | non indiqué |
Le lot de comparaison d’un autre fabricant a résisté à 35 °C. Ce n’est que lorsque la température a été augmentée par paliers d’un degré que le joint a cédé à 39 °C.
Et puis le constat proprement dit : des fûts de 20 litres ordinaires de la même brasserie – même contenance, même bière, mais pas de forme SLIM – ont supporté 45 °C sans que quoi que ce soit ne se produise. Au-delà, il n’a pas été vérifié, parce que cela n’aurait plus eu de lien avec la pratique.
Pourquoi le fût élancé cède le premier
Même contenance, même bière, dix degrés d’écart. L’explication de l’expertise est brève et juste : le fût standard a plus de volume de gaz au-dessus de la bière.
Un fût DIN de 20 litres mesure 363 millimètres de diamètre, un fût SLIM de 237 à 278 selon la série. Les deux contiennent la même quantité, mais le fût large est plus bas et présente en haut une grande surface plate. L’espace de tête – le matelas de gaz au-dessus de la bière – y est nettement plus grand.
- La bière se dilateSi le fût se réchauffe, le liquide occupe plus de place. Pour un demi-fût américain, environ 200 ml de volume supplémentaire à 15 °C par rapport à la température de cave sont documentés, 260 ml à 20 °C et 450 ml à 40 °C.
- En même temps, du gaz carbonique s’échappe de la bièreUne bière chaude retient moins de CO₂ en solution. Ce qui se libère passe dans l’espace de tête.
- Et l’espace de tête diminuePlus de gaz, moins de place. La pression n’augmente pas linéairement, mais de façon accélérée – plus le matelas est petit, plus la montée est raide.
- Sur le fût élancé, le matelas est plus mince dès le départC’est pourquoi il atteint le seuil critique plus tôt. Non parce qu’il serait moins bien construit, mais parce que la géométrie est différente.
Et c’est ici que la quantité de remplissage entre en jeu
L’espace de tête n’est pas une grande réserve. Pour les tailles de fûts courantes, environ 0,4 litre pour 20 litres, 0,6 pour 30 et 0,8 pour 50 sont documentés. Chaque millilitre versé en trop dans le fût lors du remplissage manque précisément là.
Un fût surrempli n’est donc pas un péché véniel, il déplace vers le bas la limite de défaillance. Dans le cas de l’expertise, la quantité de remplissage n’était pas la cause – mais qui remplit généreusement un fût SLIM se prive précisément du matelas qui, en été, décide de la réclamation.
Ce que cela signifie pour l’été
Trente-cinq degrés sonne comme une valeur extrême. Dans l’espace de chargement d’un camion en route à travers les Alpes, ce n’en est pas une.
L’expertise le dit clairement : de telles températures sont assez souvent atteintes lors du transport vers les pays du sud – surtout lorsque les circuits de distribution sont longs ou que le fût reste longtemps dans le véhicule. Il est renvoyé à une étude sur les conditions physiques de transport dans la logistique des boissons.
Ce qui est remarquable, c’est ce qui n’y figure pas. Il n’est question ni d’un défaut de matériau ni d’un lot défectueux. Le constat est : cette forme a trop peu de réserve pour cet usage. C’est une question de choix, non de qualité.
Et cela explique un phénomène que connaît tout reconditionneur de fûts : les réclamations pour plongeurs non étanches s’accumulent en été, et elles viennent de l’export dans une proportion excessive. C’est rarement le plongeur. C’est presque toujours le trajet que le fût a emprunté.
Les valeurs limites qu’il faut connaître
Qui a les chiffres en tête reconnaît le problème avant qu’il ne devienne une réclamation.
| Grandeur | Valeur | Base |
|---|---|---|
| Pression de travail plongeur à tête plate (type A), type S et type M | jusqu’à 3 bar | Indications des fabricants |
| Surpression de service admissible du récipient | jusqu’à 0,3 MPa (3 bar) | DIN 6647-1 |
| … pour la classe de pression supérieure | jusqu’à 0,7 MPa (7 bar) | DIN 6647-2 |
| Tête de fût sur le récipient | jusqu’à 4 bar | DIN 32677 |
| Pression de déclenchement de la sécurité anti-éclatement | 30 à 35 bar, ± 5 chacune | Indications des fabricants, selon le fabricant |
| Espace de tête par taille de fût | 20 l: 0,4 l · 30 l: 0,6 l · 50 l: 0,8 l | Brewers Association |
| Augmentation de volume lors du réchauffement (½ bbl par rapport à 4 °C) | 15 °C : +200 ml · 20 °C : +260 ml · 40 °C : +450 ml | Brewers Association |
Entre la pression de travail du plongeur et la pression de déclenchement de la sécurité anti-éclatement, il y a un grand écart – et c’est dans cet écart que se situe la plage dans laquelle le joint cède. La sécurité anti-éclatement protège le fût de la déchirure, non le plongeur de la perte d’étanchéité. Elle ne se déclenche que lorsque tout le reste a depuis longtemps failli.
Autrement dit : un fût dont le joint saute du plongeur à 6 bar s’est comporté exactement comme il doit. Le joint est le point le plus faible – et c’est voulu par construction, car il cède de manière contrôlée et lente, alors qu’un récipient céderait brutalement.
Ce que vous pouvez faire
Rien de tout cela n’est cher. L’essentiel est une question de discipline.
- Respecter la quantité de remplissage, surtout sur les fûts SLIML’espace de tête est la seule réserve que le fût a contre la chaleur. Qui le remplit déplace vers le bas la limite de défaillance – et ne le remarque qu’en juillet.
- Choisir la forme en fonction du trajetPour de longs trajets vers le sud, le fût standard large est le choix le plus robuste. Les fûts SLIM déploient leurs avantages là où la place est rare et le trajet court – dans la restauration, non sur l’autoroute vers la Sicile.
- Limiter les temps d’arrêt dans le véhiculeCe n’est pas le trajet qui est le problème, mais l’arrêt. Une remorque sur une aire de repos s’échauffe bien au-delà de la température extérieure.
- Gérer les joints comme pièce d’usure, non comme pièce de rechangeUn joint qui a déjà bombé une fois est prédommagé, même s’il est encore étanche. Pour les retours de l’export estival, le remplacement systématique vaut mieux que le contrôle pièce par pièce.
- Respecter les paramètres de nettoyagePour les plongeurs, des limites supérieures sont documentées : vapeur 135 °C pendant 2 minutes au maximum, soude et acide 80 °C pendant 10 minutes au maximum à 3 pour cent au maximum. Les produits de nettoyage chlorés attaquent les joints. Qui dépasse ces valeurs produit lui-même le défaut d’étanchéité – et le met ensuite sur le compte de l’été.
- Garder l’âge des pièces en caoutchouc à l’œilComme tableau de dommage typique, il est documenté que le caoutchouc se décompose après une dizaine d’années et se détache du noyau métallique – accéléré par trop de vapeur, trop de chimie et la lumière UV. Les fûts qui restent en plein air vieillissent plus vite.
- En cas d’accumulation, ne pas deviner, mais mesurerC’est exactement ce que la brasserie a bien fait dans le cas décrit. La teneur en gaz carbonique est déterminée en une heure – et si on ne l’avait pas mesurée, on soupçonnerait encore aujourd’hui le remplissage.
Un mot sur la sécurité
Le cas décrit s’est terminé sans gravité : le joint a cédé, la bière était perdue, personne n’a été blessé. Cela n’a rien d’évident.
Un fût sous pression n’est pas un récipient, mais un accumulateur
Pour un demi-fût américain, il est documenté que la pression intérieure peut atteindre 10 bar ou les dépasser nettement, pour un sixth barrel jusqu’à 13 bar. Un plongeur qui se détache sous une telle pression devient un projectile.
Quatre règles qui viennent de la pratique et ne sont pas négociables :
- Toujours décomprimer un fût d’abord, avant de faire quoi que ce soit sur le plongeur.
- Ne jamais supposer qu’un fût est sans pression – et ne jamais compter sur la présence d’une sécurité sur le plongeur.
- Pour décomprimer, garder ses distances et utiliser un outil long, afin que personne ne se tienne dans la direction d’éjection.
- Un reste de bière et un changement de température peuvent remettre sous pression un fût déjà décomprimé. Un fût qui était sans pression hier ne l’est pas nécessairement aujourd’hui.
Et un détail souvent négligé : la bague d’arrêt est une pièce à usage unique. Elle se rencontre sur les systèmes sans filetage et y maintient le plongeur dans la bonde de fût. Chaque fois qu’un tel plongeur est démonté, il faut en monter une neuve – avec le joint torique ou le joint en appui et la soupape CO₂. Sur le plongeur vissé, elle n’existe pas ; là, c’est le filetage qui tient, et la sécurité est un crochet de sécurité intérieur.
On ne peut pas se fier à une sécurité visible. Qu’un plongeur ait un crochet de sécurité ne se voit qu’une fois la pièce démontée. Sur le fût monté, seules la désignation de type ou un marquage laser sur le corps donnent au mieux un indice – et des crochets sont coupés après coup. Cela a déjà provoqué des accidents. Traitez chaque plongeur comme s’il n’avait aucune sécurité.
Ce qui en découle
Le cas a neuf ans et il est plus actuel que jamais, parce que les étés ne sont pas devenus plus frais et l’export pas plus court.
La leçon à en tirer n’est pas technique, mais organisationnelle : la forme du fût est une décision logistique, non une décision d’achat. Qui achète des fûts SLIM parce qu’ils prennent moins de place en chambre froide et les envoie ensuite vers le sud a combiné deux décisions isolées justes en une décision fausse.
Et si en juillet prochain un lot revient non étanche : mesurez d’abord le gaz carbonique. Si celui-ci est correct, c’était le trajet.
Newsletter
De nouveaux articles spécialisés dès qu’ils sont prêts
Environ une fois par mois : nouveaux articles, nouveaux calculateurs, ce qui évolue dans les normes et le droit des emballages – et des offres de notre gamme.