La liste qui n’explique rien
« Redresser les viroles · contrôler la géométrie · redresser la bonde de fût · effacer le marquage · marquage · anneau de couleur · précontrainte · nettoyage intérieur · nettoyage extérieur · éliminer la pierre de bière · polir · réduction de contenance. » C’est ainsi, ou à peu près, que cela figure sur chaque page de prestataire, la nôtre comprise. Douze mots-clés, aucune explication.
Pour les achats, c’est sans valeur. Deux entreprises peuvent imprimer la même liste et livrer un travail totalement différent – la différence se trouve dans ce qui se passe entre les mots-clés. Nous les passons donc en revue.
D’abord la forme, ensuite la propreté
Un fût usagé revient rarement rond. Il est tombé, a été empilé, roulé et frôlé par des chariots élévateurs. Il en découle l’ordre du travail : la géométrie est d’abord rétablie, ensuite on nettoie. L’inverse serait une peine perdue.
Redresser la virole de tête et la virole de fond
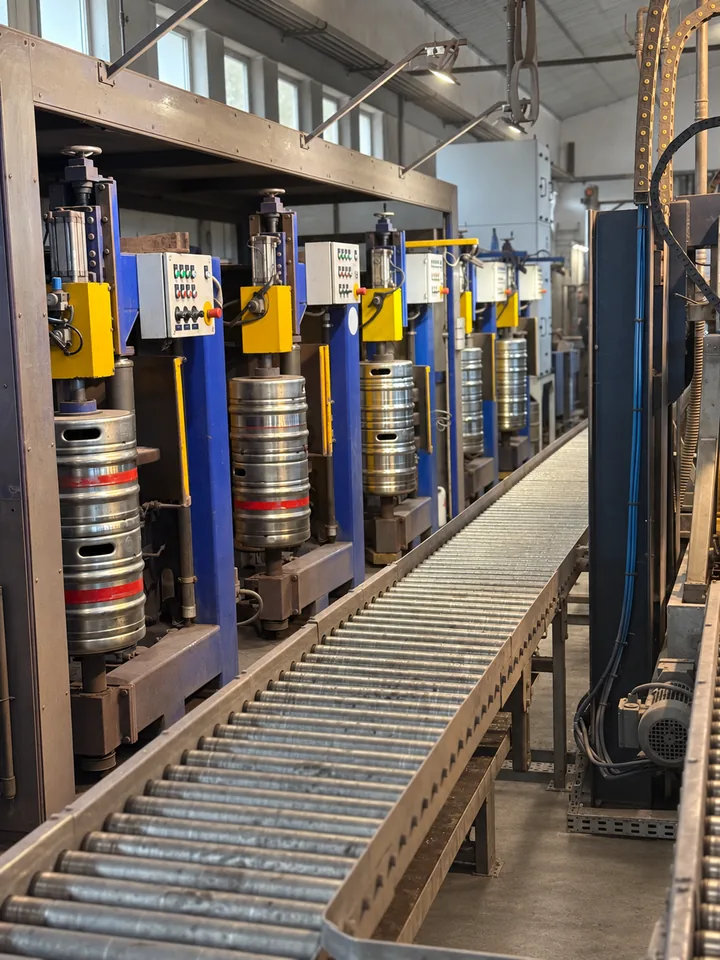
Les anneaux du haut et du bas portent tout le poids de l’empilage. S’ils sont tordus, le fût est de travers, se coince dans la machine à laver et ne peut plus être empilé en sécurité. Le redressement est mécanique, contre un gabarit.
Contrôler la géométrie
Hauteur, diamètre, rondeur par rapport aux cotes nominales de la forme. C’est le point où se décide si un fût continue son chemin – un fond enfoncé ou un corps déformé sont des motifs de mise au rebut, pas un cas de réparation.
Redresser la bonde de fût
La bonde de fût est la pièce filetée dans la bonde du fût. S’il est de travers, le plongeur est de travers, n’assure pas une étanchéité propre et est sollicité d’un seul côté lors de l’accouplement. Une bonde de fût tordue est la raison la plus fréquente pour laquelle un fût par ailleurs intact est mis au rebut – et la raison pour laquelle on regarde d’abord à cet endroit lors du contrôle d’entrée.
Ce n’est que lorsque la forme est correcte que commence le traitement proprement dit.
Nettoyer ne veut pas dire rincer
Effacer le marquage
Les résidus de l’utilisation précédente – bière, produits de nettoyage, milieux étrangers – sont neutralisés chimiquement avant que quoi que ce soit d’autre ne se produise. Un fût qui passe à l’étape suivante avec un reste de soude la faussera.
Nettoyage intérieur
Par le plongeur, avec les milieux et les températures que le plongeur supporte. À quoi cela ressemble en coupe, nous l’avons animé en seize étapes.
Éliminer la pierre de bière
La véritable pierre de touche. La pierre de bière est de l’oxalate de calcium avec une part de protéines, insoluble dans l’eau et dissoluble uniquement à l’acide. Elle est rugueuse et fissurée – et c’est précisément là que survivent les micro-organismes, là où aucun produit de nettoyage n’arrive. Qui mène cette étape faiblement et stérilise ensuite à la vapeur cuit le résidu sur place. Un problème de nettoyage devient un problème durable.
Nettoyage extérieur et polissage
Le polissage passe pour l’étape cosmétique. Il ne l’est pas. Le polissage lisse la surface et la rend homogène – et ce n’est que sur cette base que la gravure électrochimique et le marquage laser tiennent proprement et restent bien lisibles. Sur une surface mate et irrégulière, tout marquage devient tacheté.
Deux effets secondaires s’y ajoutent. La surface lissée offre moins de prise à la saleté. Et un fût poli révèle des bosses, des rayures et des amorces de corrosion qui étaient auparavant invisibles – le polissage est ainsi aussi une préparation au contrôle. À la fin, le fût a un aspect quasi neuf.
Une étape qui ne figure sur aucune liste
Là où l’on a soudé, le décapage et la passivation font partie du travail. Le décapage élimine les colorations thermiques, les impuretés et le fer étranger incrusté ; la passivation reconstitue la couche protectrice d’oxyde de chrome qui seule rend l’acier inoxydable résistant à la corrosion. Elle a besoin d’environ vingt-quatre heures pour atteindre son plein effet. Ce qui est expressément visé, c’est l’opération de soudage – une réduction de contenance, un remplacement de bonde de fût, une réparation de cordon. Après le polissage, cela n’est pas nécessaire. La fédération professionnelle américaine impose les deux, aussi expressément pour les fûts reconditionnés et pas seulement pour les fûts neufs.
Là où notre travail s’arrête – et pourquoi c’est voulu
Les sept étapes ci-dessus décrivent ce qu’une remise à neuf comprend techniquement. Nous ne faisons pas tout cela. C’est une limite délibérée, et elle devrait être claire avant la commande.
Chez nous, le nettoyage intérieur se fait en tant que prénettoyage. Nous prénettoyons grossièrement, examinons chaque fût pour détecter la pierre de bière et d’autres dépôts et éliminons ce que nous trouvons – nous employons alors l’acide de manière ponctuelle, là où se trouve le dépôt. Nous ne faisons pas de cycle de nettoyage complet à la soude et à l’acide, et nous ne stérilisons pas.
La raison est pratique, non commerciale. Un fût qui quitte l’usine stérilisé et qui reste trois semaines sur la palette chez le client n’est plus stérile lors de la mise en perce. Un reste d’eau dans le fût y suffit : là où l’humidité demeure, quelque chose s’installe de nouveau, et personne ne le voit de l’extérieur. Une stérilisation d’avance vend une sécurité qui se périme en route.
C’est pourquoi le nettoyage à la soude et à l’acide et la stérilisation se situent immédiatement avant le remplissage. Là, ils ont lieu de toute façon : chaque installation de remplissage de fûts nettoie et stérilise le fût dans le même cycle que celui où elle le remplit. Un second passage à l’usine de reconditionnement serait non seulement sans effet, il serait une double dose de chimie et une double dépense d’énergie pour rien.
Ce que cela signifie pour la remise du fût
Ce que nous livrons, c’est un fût dans un état qui permet le nettoyage à la brasserie : suffisamment net à l’intérieur pour que le produit de nettoyage arrive partout, et sans pierre de bière sous laquelle quelque chose survivrait sinon. C’est exactement là l’utilité de l’élimination de la pierre de bière – elle établit ce dont l’installation NEP de la brasserie a besoin pour agir. Si vos fûts ne passent pas par une installation propre après le reconditionnement, dites-le nous à l’avance. Il s’agit alors d’une autre commande.
Le plongeur est un chantier à part
Le récipient est un morceau d’acier inoxydable sans pièces mobiles. Le plongeur est une mécanique de caoutchouc, d’acier et de ressorts qui, à chaque rotation, est accouplée, traversée par le liquide, rincée à la soude chaude et soumise à la vapeur. Il s’use – et c’est pourquoi il a son propre déroulement.
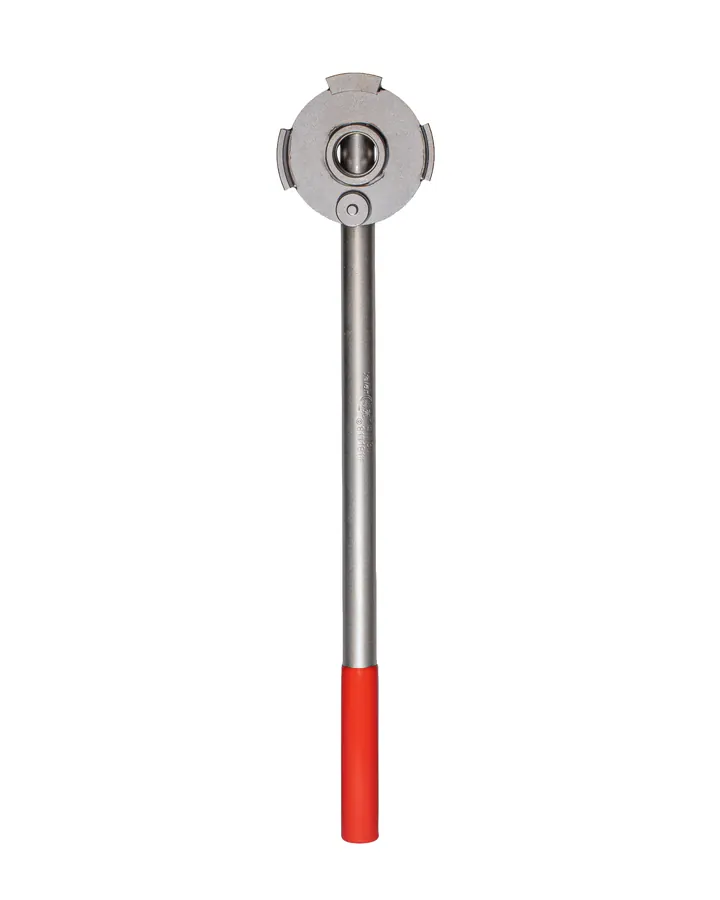
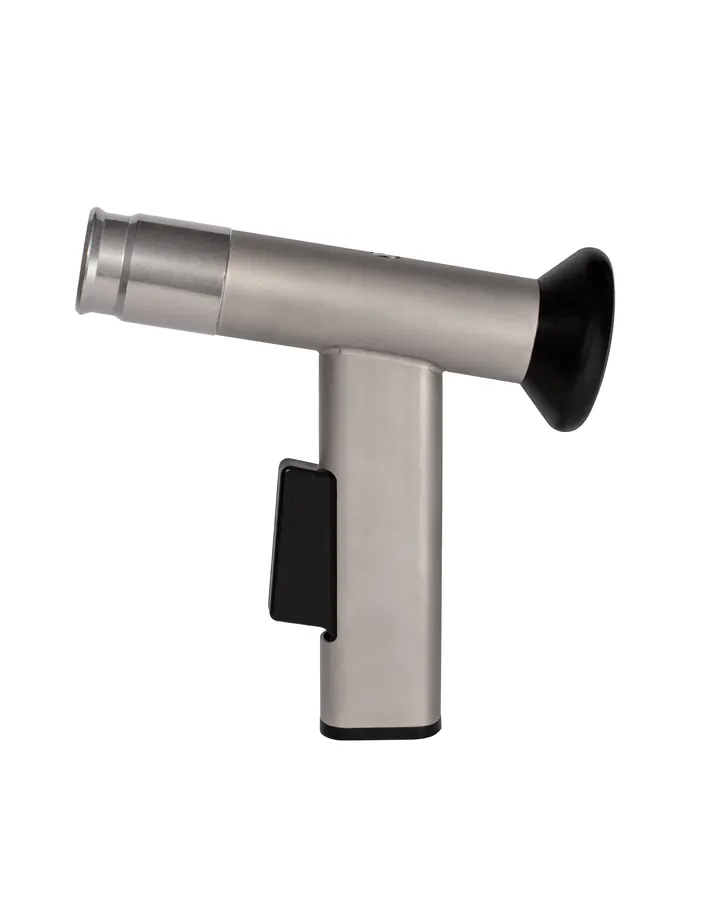
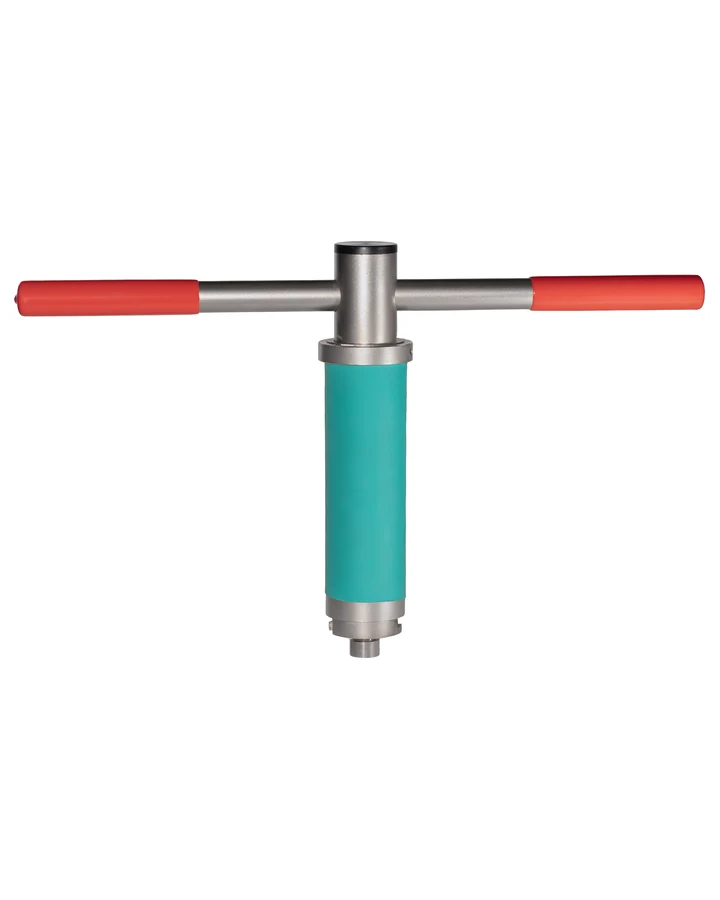
Trois outils, trois tâches. Avec la clé de décompression, le fût est d’abord purgé – un fût vide n’est pas sans pression. Pour de petites quantités, on s’en sert aussi pour dévisser directement le plongeur ; à partir d’une certaine quantité, un adaptateur de dévissage avec un cliquet d’un demi-pouce est un choix nettement meilleur. Le pistolet de montage libère le crochet de sécurité du plongeur à tête plate : ce n’est qu’ensuite que la partie supérieure du corps peut être retirée et le plongeur sorti du fût – sur un plongeur à crochet de sécurité, on ne va pas plus loin sans lui. La clé de démontage appartient au plongeur à tête creuse avec sécurité.
Démontage et contrôle d’entrée
Avant le démontage, la pression résiduelle est évacuée. Un fût vide n’est pas sans pression – la pression d’équilibre du dioxyde de carbone dissous se rétablit toujours et augmente avec la température. Il existe un outil propre à cela, et il est utilisé.
Démonter et mesurer
Chaque pièce détachée par rapport à la tolérance. C’est ici qu’apparaît la différence entre remise en état et nettoyage : un clapet dont le siège est marqué ne redeviendra étanche par aucun joint, aussi bon soit-il.
Bain à ultrasons
Nettoyage des pièces détachées avec des produits de qualité alimentaire et biodégradables. Les ultrasons atteignent les fentes et les rainures où aucun jet ne parvient – précisément les endroits où des résidus subsistent sinon.
Remplacer les pièces d’usure
Les joints sont remplacés, non nettoyés. À chaque révision de plongeur, nous renouvelons par principe le joint et la soupape CO₂. Un joint qui a déjà été bombé une fois est préendommagé, même s’il est encore étanche pour l’instant.
Les ressorts, en revanche, restent en place en règle générale. Ils sont mesurés sur un banc d’essai de ressorts ; n’est remplacé que ce qui a perdu sa courbe caractéristique – le plus souvent un plongeur qui a été enfoncé de force plus profondément que prévu. Cela arrive rarement.
Montage
Rondelles d’arrêt neuves par principe. Une rondelle d’arrêt réutilisée est la cause classique d’un plongeur qui se desserre en service.
Contrôle final au couple calibré
Le vissage se fait au couple que le fabricant du plongeur prescrit pour le type concerné, et avec un outil calibré. Il n’existe pas un chiffre unique pour tous – les types A, S, M et D se situent différemment. Comme ordre de grandeur, la fédération professionnelle indique pour les plongeurs vissés environ 55 ft-lbs, soit environ 75 Nm, et un resserrage à environ 35 ft-lbs, environ 47 Nm. C’est la fiche technique du fabricant qui fait foi.
Trop lâche signifie non étanche. Trop serré signifie deux choses : un filetage de bonde endommagée – et cela est un motif de mise au rebut – ou un joint de corps écrasé qui n’assure plus l’étanchéité ensuite. Ni l’un ni l’autre ne se voit de l’extérieur du fût.
Pression d’épreuve et bassin d’immersion
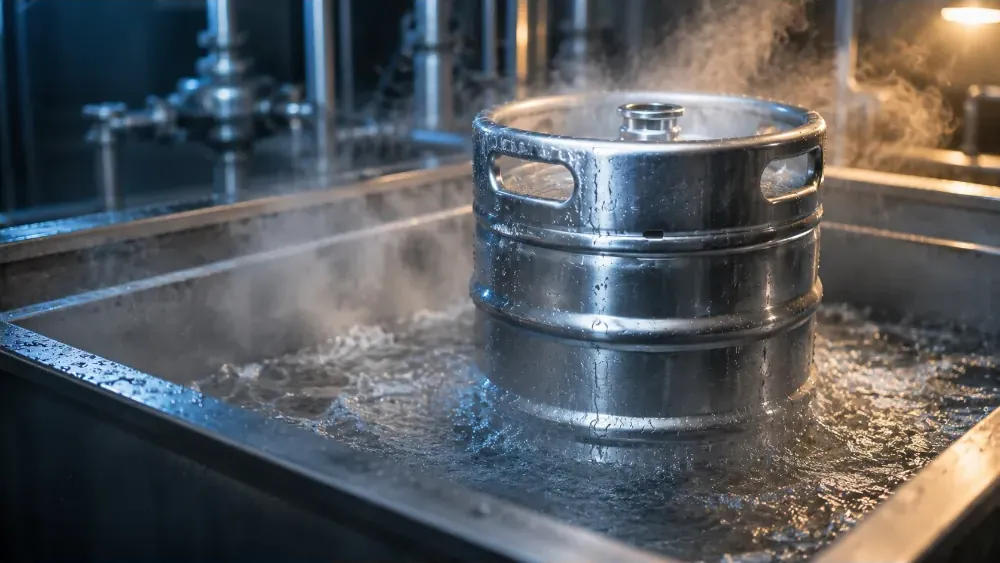
Ce n’est que lorsque le plongeur est en place dans le fût que l’on contrôle. Le fût complet est mis sous pression d’épreuve puis immergé. Les fuites se manifestent alors sous forme de bulles – au plongeur lui-même, au siège du plongeur et au corps du fût.
Une petite fuite sur un cordon de soudure ou sous le siège du plongeur ne se trouve de manière fiable par aucun autre moyen. Sans bassin d’immersion, elle reste invisible jusqu’à ce que le fût se trouve chez le client.
Qui dévisse régulièrement le plongeur lui-même
Les petites brasseries sans installation de nettoyage de fûts propre ne nettoient pas par la tête de remplissage, mais dévissent le plongeur chaque fois. C’est une voie praticable, mais elle a une conséquence que l’on oublie volontiers : le joint de corps inférieur est au fond une pièce à usage unique. Il est déformé lors du serrage et n’assure plus une étanchéité fiable au deuxième montage.
Qui travaille ainsi devrait prévoir ce joint comme consommable et le tenir en stock. Sinon, un nettoyage se transforme en fût non étanche.
Le chiffre qui ne figure dans aucune norme
La fédération professionnelle recommande de faire remettre à neuf le plongeur et le tube plongeur après sept à huit ans – plus tôt en cas de manipulation brutale. C’est l’indication la plus souvent dépassée dans la pratique, et la cause la plus fréquente pour qu’un fût intact soit mis au rebut à cause d’une soupape usée. Plus à ce sujet dans Combien de rotations mon fût a-t-il encore ?
Sept à huit ans sont une limite supérieure, pas une valeur cible. Un coup d’œil sur les plongeurs fait partie de chaque contrôle visuel, et ce qui saute aux yeux est remplacé avant – souvent le joint suffit. Un joint défectueux signifie une perte de bière, et c’est de l’argent comptant. S’y ajoute ce qu’un fût non étanche provoque chez le client : la contrariété coûte plus que le kit de joints.
Deux interventions que presque personne ne connaît
Réduction de contenance
Sur notre propre liste figure « réduction de contenance de 50 l à 30 l ou 20 l » comme point isolé, sans un mot d’explication. C’est pourtant l’intervention la plus lourde de conséquences de tout le catalogue.
Il s’agit de la modification de la contenance nominale au sein de la même forme : le corps est raccourci et ressoudé, le fût devient plus bas, le diamètre reste. Un fût EURO de 50 litres devient un fût EURO de 30 litres avec les mêmes 395 millimètres de diamètre.
Quand cela en vaut la peine : lorsque la structure des conditionnements s’est déplacée. Beaucoup d’exploitations ont, ces dernières années, des stocks de fûts de 50 litres dont elles ne se débarrassent plus, alors que la demande porte sur 30 litres. Une transformation est alors moins chère qu’une vente plus un achat neuf – et les fûts restent dans le circuit propre. Comme on soude, le décapage, la passivation et l’épreuve de pression en font obligatoirement partie.
Une restriction en fait partie, qu’il faut connaître à l’avance : pour le raccourcissement, un morceau est découpé dans le corps, et ensuite deux nouveaux cordons de soudure doivent être posés afin que les anneaux de roulement restent à leur place. Cela ne réussit proprement que sur des fûts qui ne sont pas trop bosselés. Sur un corps déformé, la coupe déjà ne tourne pas rond, et le cordon ensuite non plus. Il faut donc toujours compter avec un certain rebut.
À qui cela paraît trop incertain : nous rachetons aussi les fûts de 50 litres et livrons en contrepartie des 30. Pour beaucoup d’exploitations, c’est la voie la plus tranquille vers le même but.
Réparation du gainage plastique
Sur les fûts gainés de mousse PU, un gainage endommagé passe le plus souvent pour une perte totale. Il ne l’est pas : les manques peuvent être réparés par coulée de mousse PU, les poignées cassées reconstruites au moyen d’une armature de soutien, les couronnes supérieures et de fond remplacées sur les constructions partiellement gainées.
Une indication en fait partie : sur de nombreuses constructions, le disque de rupture se trouve sous le gainage, en bas sur la calotte de fond. Les fuites à cet endroit ne sont pas visibles de l’extérieur – la littérature spécialisée sur l’inspection des fûts mentionne expressément le « produit s’échappant derrière les gainages PU » comme tâche de contrôle propre, pour laquelle une technique supplémentaire est nécessaire. Qui reconditionne des fûts gainés doit être équipé pour cela.
Marquage – l’étape qui décide du retour
À la fin de la remise à neuf vient le marquage, et il est volontiers traité comme de la cosmétique. Il ne l’est pas : un fût sans marquage de propriété lisible est, sur le chemin du retour, un objet trouvé sans adresse.
| Procédé | Durabilité | Pour quoi |
|---|---|---|
| Estampage mécanique | permanent, survit à tout nettoyage | Numéro de série, propriétaire |
| Gravure électrochimique | permanent, restitue les niveaux de gris | Logo, inscription, codes |
| Plaquette métallique | longue, mais amovible | Marquage ajouté après coup |
| Anneau de couleur, banderole | limitée | Séparation des variétés en rotation |
| Transpondeur RFID | dépend de la pose | Suivi automatisé |
| Autocollant | ne survit pas à la machine à laver | Rien qui doive durer |
Pourquoi cela est lié : l’avantage écologique et économique d’un fût consigné ne naît pas à la fabrication, mais au fil des rotations. Un fût qui ne retrouve pas son chemin n’amortit jamais sa fabrication. Ce que les pertes de fûts coûtent réellement en fait le calcul.
Les questions que vous devriez poser
Lorsque vous confiez une remise à neuf, deux points distinguent les offres – et aucun des deux ne figure sur les listes.
- Les joints sont-ils remplacés ou seulement nettoyés ? « Plongeur révisé » peut signifier les deux. Le joint et la soupape CO₂ doivent être neufs à chaque révision.
- Décape-t-on et passive-t-on après le soudage ? Là où l’on a soudé, une zone appauvrie en chrome se trouve sous la coloration thermique. Le brossage ne l’élimine pas – il incruste plutôt les particules d’oxyde.
Et une question de sécurité
Demandez avec quoi l’épreuve de pression est faite. L’épreuve a lieu sur le fût rempli, avec de l’eau ou un autre milieu – jamais sur un fût vide, rempli seulement d’air. À pression et volume égaux, l’énergie emmagasinée de l’air est à celle de l’eau comme environ 14.000 pour 1. Qui fait l’épreuve à l’air travaille avec une bombe.
En bref
Une remise à neuf n’est pas, dans son principe, un nettoyage, mais un rétablissement de la géométrie suivi du renouvellement de toutes les pièces d’usure. Le nettoyage est nécessaire et reste néanmoins la partie la plus simple.
Les deux points où se décide la qualité ne figurent sur aucune liste de processus : le remplacement des joints au lieu de leur nettoyage, et le décapage et la passivation après chaque opération de soudage.
Newsletter
De nouveaux articles spécialisés dès qu’ils sont prêts
Environ une fois par mois : nouveaux articles, nouveaux calculateurs, ce qui évolue dans les normes et le droit des emballages – et des offres de notre gamme.
Poursuivre la lecture
Ce qui se passe dans la machine à laver avant la remise à neuf et sur quoi les fûts y échouent : Ce qui se passe dans la laveuse de fûts