Die Liste, die nichts erklärt
„Zargen richten · Geometrie prüfen · Muffe richten · Neutralisieren · Kennzeichnung · Farbring · Vorspannen · Innenreinigung · Außenreinigung · Bierstein entfernen · Polieren · Volumenreduktion." So oder ähnlich steht es auf jeder Anbieterseite, unsere eingeschlossen. Zwölf Stichworte, keine Erklärung.
Für den Einkauf ist das wertlos. Zwei Betriebe können dieselbe Liste abdrucken und völlig verschiedene Arbeit liefern – der Unterschied steckt in dem, was zwischen den Stichworten passiert. Also gehen wir sie durch.
Zuerst die Form, dann die Sauberkeit
Ein gebrauchtes Fass kommt selten rund zurück. Es ist gefallen, gestapelt, gerollt und von Gabelstaplern gestreift worden. Was daraus folgt, ist die Reihenfolge der Arbeit: Erst wird die Geometrie wiederhergestellt, dann wird gereinigt. Umgekehrt wäre es vergeudete Mühe.
Kopf- und Fußzarge richten
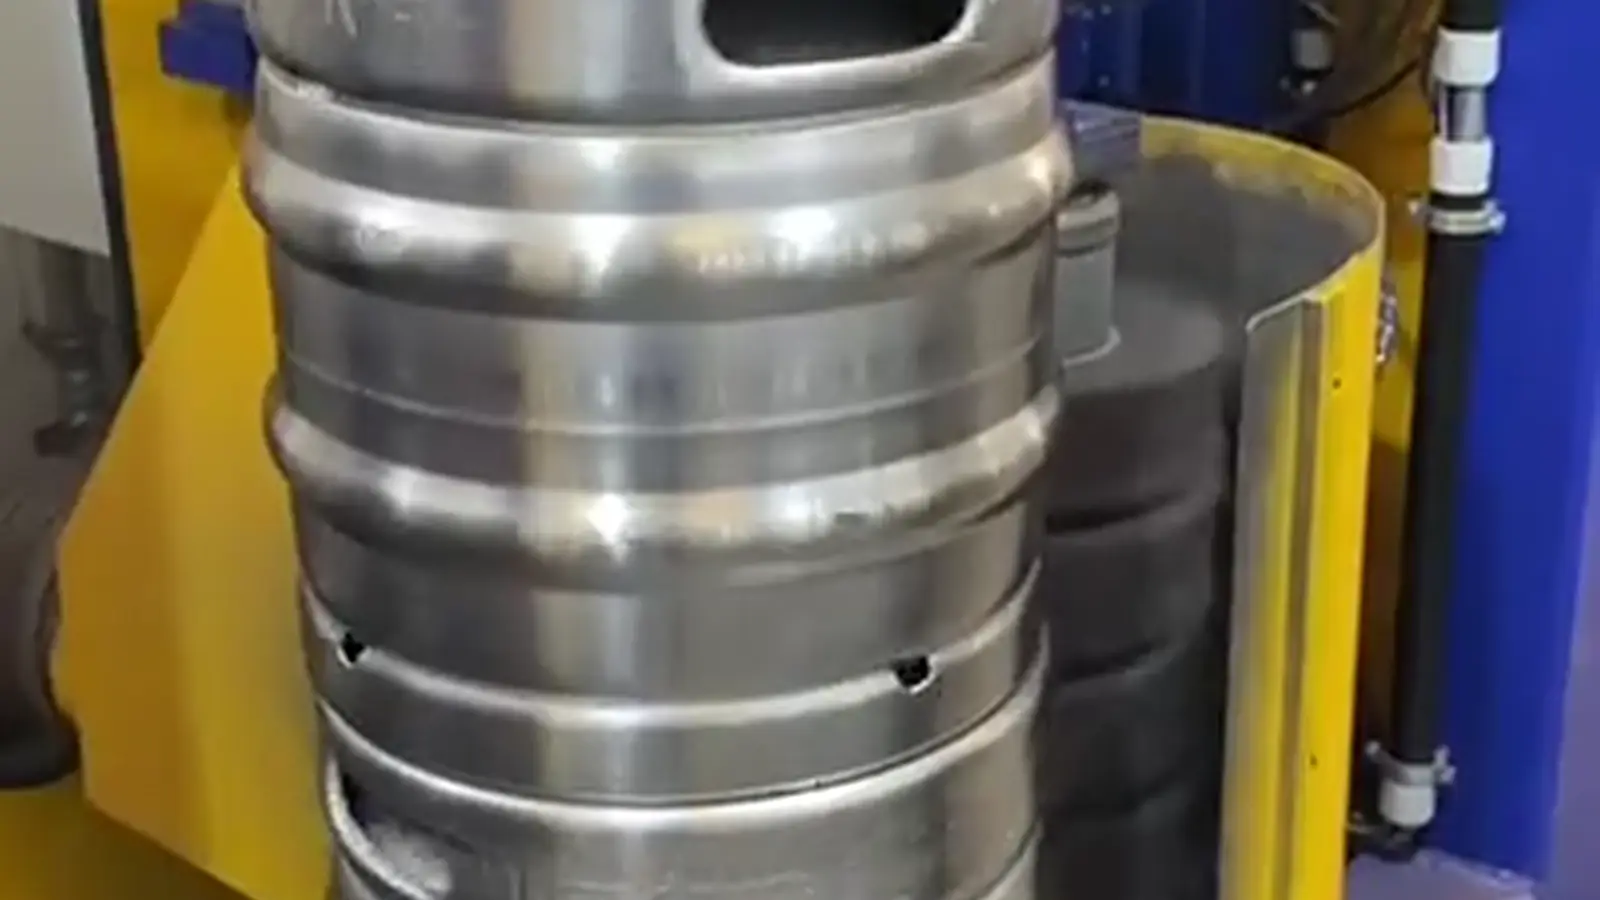
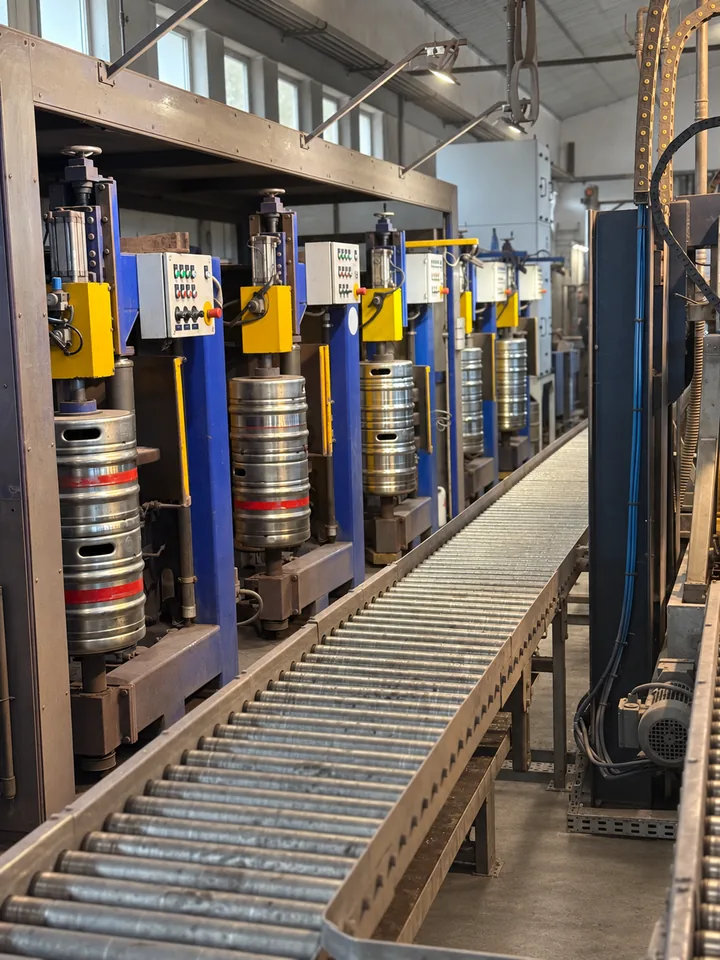
Die Ringe oben und unten tragen das ganze Stapelgewicht. Sind sie verbogen, steht das Fass schief, verkantet in der Waschanlage und lässt sich nicht mehr sicher stapeln. Gerichtet wird mechanisch, gegen eine Lehre.
Geometrie prüfen
Höhe, Durchmesser, Rundheit gegen die Sollmaße der Bauform. Das ist der Punkt, an dem sich entscheidet, ob ein Fass überhaupt weitergeht – ein eingedellter Boden oder ein verzogener Mantel sind Ausmusterungsgründe, kein Reparaturfall.
Muffe richten
Die Muffe ist das Gewindeteil im Fasshals. Steht sie schief, sitzt das Fitting schief, dichtet nicht sauber und wird beim Ankuppeln einseitig belastet. Eine verbogene Muffe ist der häufigste Grund, warum ein sonst intaktes Fass ausgemustert wird – und der Grund, warum man bei der Eingangsprüfung zuerst dorthin schaut.
Erst wenn die Form stimmt, beginnt die eigentliche Aufbereitung.
Reinigen heißt nicht spülen
Neutralisieren
Reste aus dem vorherigen Einsatz – Bier, Reinigungsmittel, Fremdmedien – werden chemisch neutralisiert, bevor irgendetwas anderes passiert. Ein Fass, das mit Laugenrest in die nächste Stufe geht, verfälscht sie.
Innenreinigung
Durch das Fitting, mit den Medien und Temperaturen, die das Fitting verträgt. Wie das im Schnitt aussieht, haben wir in sechzehn Schritten animiert.
Bierstein entfernen
Der eigentliche Prüfstein. Bierstein ist Calciumoxalat mit Proteinanteil, unlöslich in Wasser und nur mit Säure zu lösen. Er ist rau und rissig – und genau dort überdauern Mikroorganismen, wo kein Reinigungsmittel hinkommt. Wer diesen Schritt schwach fährt und danach mit Dampf sterilisiert, brennt den Rückstand ein. Aus einem Reinigungsproblem wird ein dauerhaftes.
Außenreinigung und Polieren
Polieren gilt als der kosmetische Schritt. Ist es nicht. Die Politur glättet die Oberfläche und macht sie homogen – und erst darauf sitzen elektrolytische Gravur und Laserbeschriftung sauber und bleiben gut lesbar. Auf einer stumpfen, ungleichmäßigen Oberfläche wird jede Kennzeichnung fleckig.
Zwei Nebenwirkungen kommen dazu. Die geglättete Oberfläche bietet Schmutz weniger Angriffsfläche. Und ein poliertes Fass zeigt Dellen, Kratzer und Korrosionsansätze, die vorher unsichtbar waren – Polieren ist damit auch Prüfvorbereitung. Am Ende sieht das Fass nahezu neuwertig aus.
Ein Schritt, der auf keiner Liste steht
Wo geschweißt wurde, gehören Beizen und Passivieren dazu. Beizen entfernt Anlauffarben, Verunreinigungen und eingebettetes Fremdeisen; Passivieren baut die schützende Chromoxidschicht wieder auf, die Edelstahl erst korrosionsbeständig macht. Sie braucht rund vierundzwanzig Stunden bis zur vollen Wirkung. Gemeint ist ausdrücklich der Schweißvorgang – eine Volumenreduktion, ein Muffentausch, eine Nahtreparatur. Nach dem Polieren braucht es das nicht. Der amerikanische Branchenverband führt beides als Pflicht, auch ausdrücklich für aufgearbeitete Fässer und nicht nur für neue.
Wo unsere Arbeit aufhört – und warum das Absicht ist
Die sieben Schritte oben beschreiben, was eine Generalüberholung technisch umfasst. Nicht alles davon machen wir. Das ist eine bewusste Grenze, und sie sollte vor der Beauftragung klar sein.
Bei uns läuft die Innenreinigung als Vorreinigung. Wir reinigen grob vor, untersuchen jedes Fass auf Bierstein und andere Ablagerungen und entfernen, was wir finden – die Säure setzen wir dabei punktuell ein, dort wo der Belag sitzt. Einen durchlaufenden Reinigungszyklus mit Lauge und Säure fahren wir nicht, und wir sterilisieren nicht.
Der Grund ist praktisch, nicht kaufmännisch. Ein Fass, das sterilisiert das Werk verlässt und beim Kunden drei Wochen auf der Palette steht, ist beim Anstechen nicht mehr steril. Restwasser im Fass genügt: Wo Feuchtigkeit bleibt, siedelt sich wieder etwas an, und niemand sieht es dem Fass von außen an. Eine Sterilisation auf Vorrat verkauft eine Sicherheit, die unterwegs verfällt.
Deshalb gehören die Reinigung mit Lauge und Säure und die Sterilisation unmittelbar vor die Abfüllung. Dort laufen sie ohnehin: Jede Kegabfüllanlage reinigt und sterilisiert das Fass im selben Takt, in dem sie es füllt. Ein zweiter Durchgang im Aufarbeitungswerk wäre nicht nur wirkungslos, er wäre doppelte Chemie und doppelter Energieeinsatz für nichts.
Was das für die Übergabe bedeutet
Was wir liefern, ist ein Fass in einem Zustand, der die Reinigung in der Brauerei zulässt: innen blank genug, dass das Reinigungsmittel überall hinkommt, und ohne Bierstein, unter dem sonst etwas überdauert. Genau das ist der Nutzen der Biersteinentfernung – sie stellt her, was die CIP-Anlage der Brauerei braucht, um zu wirken. Wenn Ihre Fässer nach der Aufarbeitung nicht durch eine eigene Anlage laufen, sagen Sie uns das vorher. Dann ist es ein anderer Auftrag.
Das Fitting ist eine eigene Baustelle
Der Behälter ist ein Stück Edelstahl ohne bewegliche Teile. Das Fitting ist eine Mechanik aus Gummi, Stahl und Federn, die bei jedem Umlauf angekuppelt, durchströmt, mit heißer Lauge gespült und mit Dampf beaufschlagt wird. Es verschleißt – und deshalb hat es einen eigenen Ablauf.
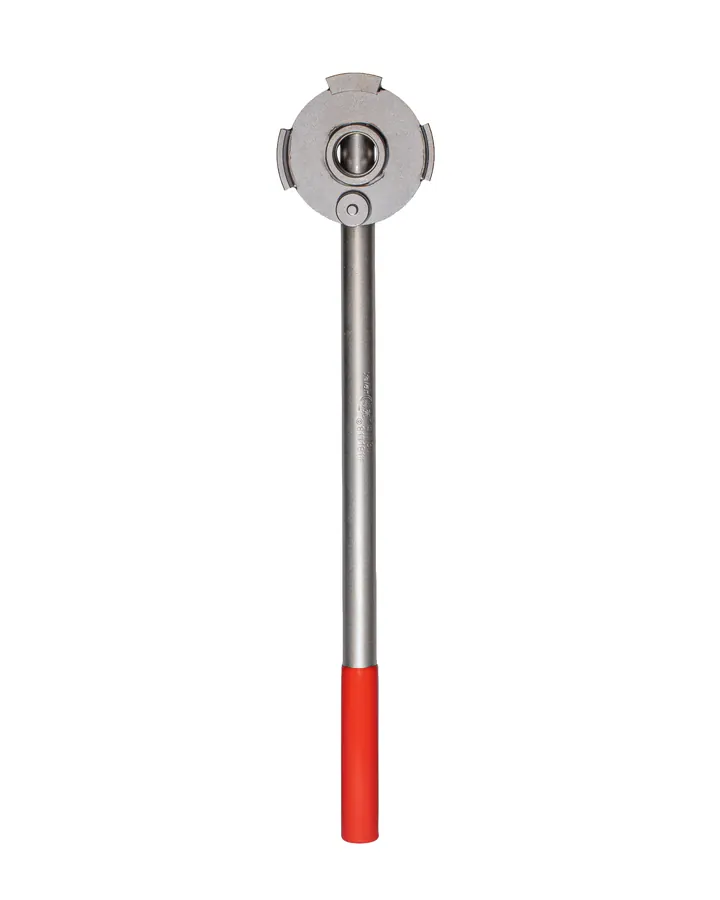
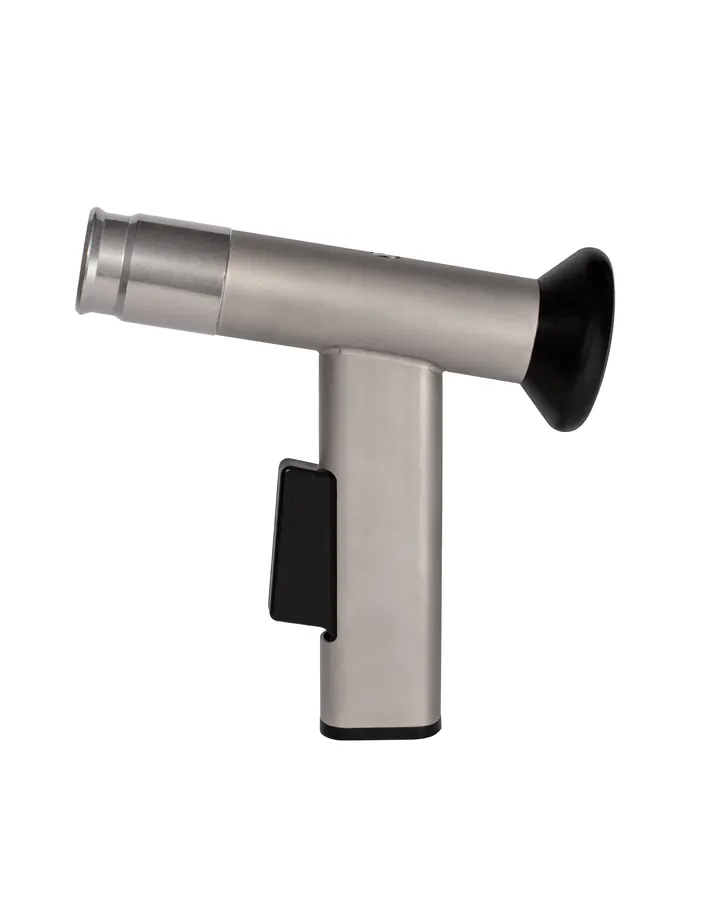
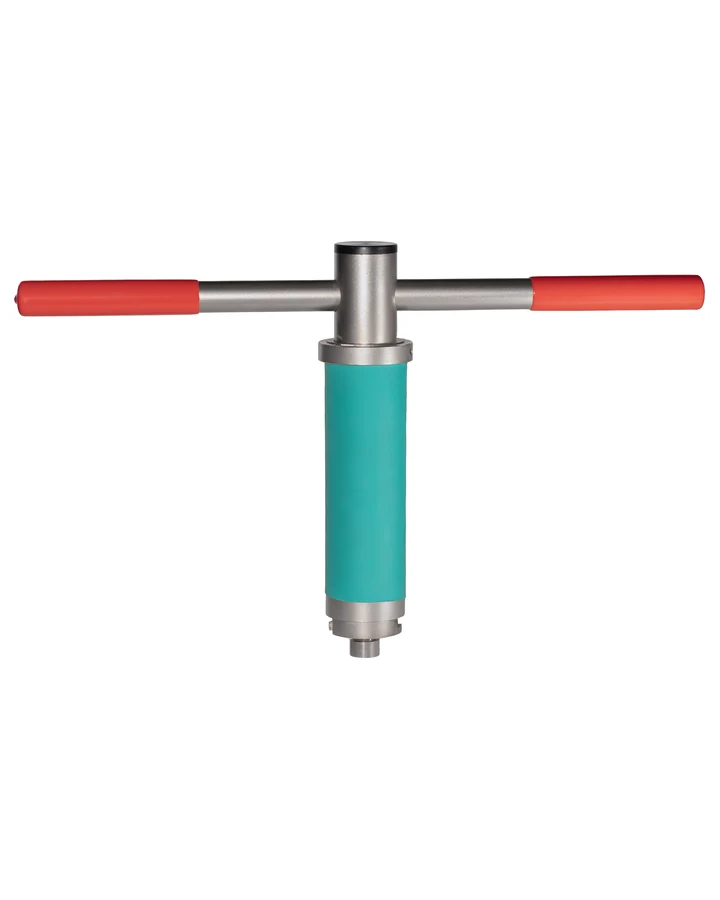
Drei Werkzeuge, drei Aufgaben. Mit dem Dekompressionsschlüssel wird das Fass zuerst entlüftet – ein leeres Fass ist nicht drucklos. Bei kleinen Stückzahlen dreht man damit auch gleich das Fitting auf; ab einer gewissen Menge ist ein Aufschraubadapter mit einer Halbzoll-Ratsche die deutlich bessere Wahl. Die Montagepistole löst den Sicherungshaken am Flachfitting Typ A: Erst danach lässt sich das obere Gehäuseteil abnehmen und das Fitting aus dem Fass holen – bei einem Fitting mit Sicherungshaken kommt man ohne sie nicht weiter. Der Demontageschlüssel gehört zum Korbfitting Typ S mit Sicherung.
Ausbau und Eingangskontrolle
Vor dem Ausbau wird der Restdruck abgelassen. Ein leeres Fass ist nicht drucklos – der Gleichgewichtsdruck des gelösten Kohlendioxids stellt sich immer wieder ein und steigt mit der Temperatur. Dafür gibt es ein eigenes Werkzeug, und es wird benutzt.
Zerlegen und vermessen
Jedes Einzelteil gegen die Toleranz. Hier zeigt sich der Unterschied zwischen Instandsetzung und Reinigung: Ein Ventilteller, dessen Sitz eingelaufen ist, wird durch keine noch so gute Dichtung wieder dicht.
Ultraschallbad
Reinigung der Einzelteile mit lebensmittelechten, biologisch abbaubaren Mitteln. Ultraschall erreicht Spalten und Nuten, in die kein Strahl kommt – genau die Stellen, an denen sonst Rückstände bleiben.
Verschleißteile ersetzen
Dichtungen werden getauscht, nicht gereinigt. Bei jeder Fittingüberholung erneuern wir grundsätzlich die Vierkantdichtung und das CO₂-Ventil. Eine Dichtung, die schon einmal gewölbt war, ist vorgeschädigt, auch wenn sie im Moment noch dicht ist.
Federn bleiben dagegen in aller Regel drin. Sie werden auf einem Federprüfstand gemessen; getauscht wird nur, was die Kennlinie verloren hat – meist ein Fitting, das mit Gewalt tiefer heruntergedrückt wurde, als vorgesehen ist. Das kommt selten vor.
Montage
Sicherungsringe grundsätzlich neu. Ein wiederverwendeter Sicherungsring ist die klassische Ursache für ein Fitting, das sich im Betrieb löst.
Endprüfung mit kalibriertem Drehmoment
Eingeschraubt wird mit dem Drehmoment, das der Fittinghersteller für den jeweiligen Typ vorgibt, und mit kalibriertem Werkzeug. Eine Zahl für alle gibt es nicht – Flach, Korb, Kombi und Draft liegen unterschiedlich. Als Größenordnung nennt der Branchenverband für geschraubte Fittings rund 55 ft-lbs, also etwa 75 Nm, und ein Nachziehen mit rund 35 ft-lbs, etwa 47 Nm. Maßgeblich bleibt das Datenblatt des Herstellers.
Zu locker heißt undicht. Zu fest heißt zweierlei: ein beschädigtes Muffengewinde – und das ist ein Ausmusterungsgrund – oder eine gequetschte Gehäusedichtung, die danach nicht mehr dichtet. Beides sieht man dem Fass von außen nicht an.
Prüfdruck und Tauchbecken
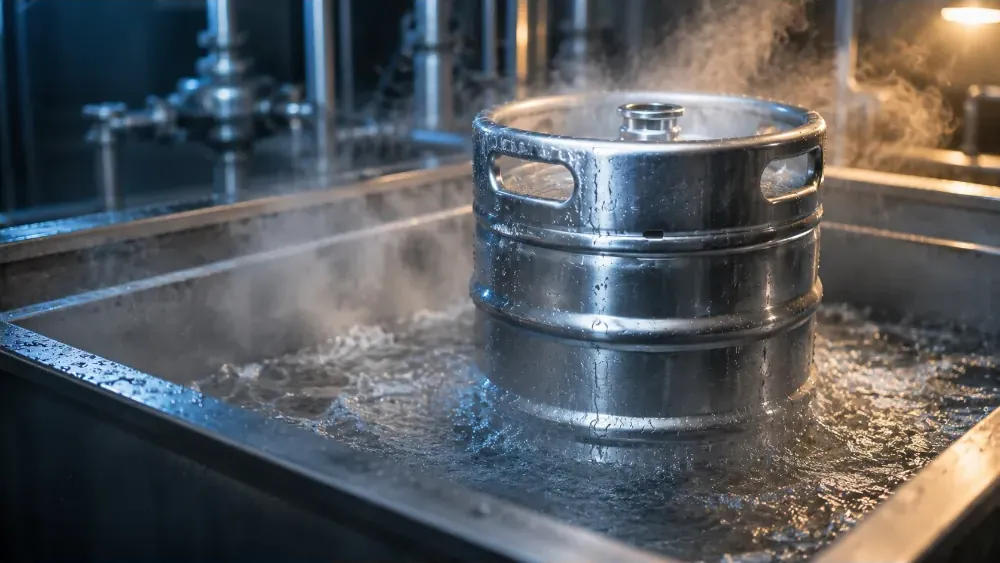
Erst wenn das Fitting im Fass sitzt, wird geprüft. Das komplette Fass wird mit Prüfdruck beaufschlagt und anschließend getaucht. Undichtigkeiten zeigen sich dann als Blasen – am Fitting selbst, am Fittingsitz und am Fasskörper.
Eine kleine Leckage an einer Schweißnaht oder unter dem Fittingsitz findet man auf keinem anderen Weg zuverlässig. Ohne Tauchbecken bleibt sie unsichtbar, bis das Fass beim Kunden steht.
Wer das Fitting regelmäßig selbst ausschraubt
Kleinere Brauereien ohne eigene Kegreinigungsanlage reinigen nicht über den Füllzapfkopf, sondern schrauben das Fitting jedes Mal heraus. Das ist ein gangbarer Weg, hat aber eine Folge, die gern übersehen wird: Die untere Gehäusedichtung ist im Grunde ein Einwegteil. Sie wird beim Anziehen verformt und dichtet beim zweiten Einbau nicht mehr zuverlässig.
Wer so arbeitet, sollte diese Dichtung als Verbrauchsmaterial einplanen und auf Lager legen. Sonst wird aus einer Reinigung ein undichtes Fass.
Die Zahl, die in keiner Norm steht
Der Branchenverband empfiehlt, Fitting und Steigrohr nach sieben bis acht Jahren generalüberholen zu lassen – bei ruppigem Umgang früher. Das ist die Angabe, die in der Praxis am häufigsten gerissen wird, und die häufigste Ursache dafür, dass ein intaktes Fass wegen eines verschlissenen Ventils ausgemustert wird. Mehr dazu in Wie viele Umläufe hat mein Fass noch?
Sieben bis acht Jahre sind eine Obergrenze, kein Zielwert. Ein Blick auf die Fittinge gehört in jede Sichtprüfung, und was auffällt, wird vorher getauscht – oft reicht die Dichtung. Eine defekte Dichtung heißt Bierverlust, und das ist bares Geld. Dazu kommt, was ein undichtes Fass beim Kunden anrichtet: Der Ärger kostet mehr als der Dichtungssatz.
Zwei Eingriffe, die kaum jemand kennt
Volumenreduktion
Auf unserer eigenen Liste steht „Volumenreduktion von 50 l auf 30 l oder 20 l" als einzelner Punkt, ohne ein Wort dazu. Dabei ist es der weitreichendste Eingriff des ganzen Katalogs.
Gemeint ist die Änderung des Nennvolumens innerhalb derselben Bauform: Der Mantel wird gekürzt und neu verschweißt, das Fass wird niedriger, der Durchmesser bleibt. Aus einem 50-Liter-EURO-Keg wird ein 30-Liter-EURO-Keg mit denselben 395 Millimetern Durchmesser.
Wann sich das lohnt: wenn sich die Gebindestruktur verschoben hat. Viele Betriebe haben in den letzten Jahren Bestände an 50-Liter-Fässern, die sie nicht mehr los werden, während die Nachfrage bei 30 Litern liegt. Ein Umbau ist dann günstiger als Verkauf plus Neukauf – und die Fässer bleiben im eigenen Kreislauf. Da geschweißt wird, gehören Beizen, Passivieren und Druckprüfung zwingend dazu.
Eine Einschränkung gehört dazu, die man vorher kennen sollte: Für die Kürzung wird ein Stück aus dem Mantel herausgetrennt, und danach müssen zwei neue Schweißnähte gesetzt werden, damit die Rollringe an ihrer Position bleiben. Sauber gelingt das nur an Fässern, die nicht zu stark verbeult sind. An einem verzogenen Mantel läuft schon der Schnitt nicht rund, und die Naht danach auch nicht. Mit einem gewissen Ausschuss ist deshalb immer zu rechnen.
Wem das zu unsicher ist: Wir kaufen 50-Liter-Fässer auch an und liefern im Gegenzug 30er. Für viele Betriebe ist das der ruhigere Weg zum selben Ziel.
Reparatur der Kunststoffummantelung
Bei PU-ummantelten Fässern gilt eine beschädigte Ummantelung meist als Totalschaden. Ist sie nicht: Fehlstellen lassen sich im Gussverfahren mit PU-Schaum ausbessern, gebrochene Griffe über ein Stützgerüst rekonstruieren, Kopf- und Fußringe bei teilummantelten Bauarten tauschen.
Ein Hinweis, der dazugehört: Unter der Ummantelung sitzt bei vielen Bauarten die Berstscheibe, unten an der Bodenkalotte. Austritte an dieser Stelle sind von außen nicht zu sehen – die Fachliteratur zur Keginspektion führt „hinter PU-Ummantelungen austretendes Produkt" ausdrücklich als eigene Prüfaufgabe, für die es Zusatztechnik braucht. Wer ummantelte Fässer aufarbeitet, muss dafür eingerichtet sein.
Kennzeichnung – der Schritt, der über die Rückkehr entscheidet
Am Ende der Überholung steht die Kennzeichnung, und sie wird gern als Kosmetik behandelt. Sie ist es nicht: Ein Fass ohne lesbare Eigentümerkennzeichnung ist auf dem Rückweg ein Fundstück ohne Adresse.
| Verfahren | Haltbarkeit | Wofür |
|---|---|---|
| Maschinelle Prägung | dauerhaft, überlebt jede Reinigung | Seriennummer, Eigentümer |
| Elektrolytische Gravur | dauerhaft, mit Graustufen darstellbar | Logo, Schriftzug, Codes |
| Metallplakette | lange, aber lösbar | Nachträgliche Kennzeichnung |
| Farbring, Banderole | begrenzt | Sortentrennung im Umlauf |
| RFID-Transponder | abhängig von der Anbringung | Maschinelle Verfolgung |
| Aufkleber | überlebt die Waschanlage nicht | Nichts, was dauern soll |
Warum das zusammenhängt: Der ökologische und der wirtschaftliche Vorteil eines Mehrwegfasses entsteht nicht bei der Herstellung, sondern über die Umläufe. Ein Fass, das nicht zurückfindet, spielt seine Herstellung nie ein. Was Kegschwund wirklich kostet rechnet das durch.
Die Fragen, nach denen Sie fragen sollten
Wenn Sie eine Überholung vergeben, unterscheiden zwei Punkte die Angebote – und keiner davon steht auf den Listen.
- Werden die Dichtungen getauscht oder nur gereinigt? „Fitting überholt" kann beides heißen. Vierkantdichtung und CO₂-Ventil gehören bei jeder Überholung neu.
- Wird nach dem Schweißen gebeizt und passiviert? Wo geschweißt wurde, liegt unter der Anlauffarbe eine chromverarmte Zone. Bürsten entfernt sie nicht – es arbeitet die Oxidpartikel eher ein.
Und eine Frage zur Sicherheit
Fragen Sie, womit druckgeprüft wird. Die Prüfung erfolgt am gefüllten Fass, mit Wasser oder einem anderen Medium – niemals an einem leeren, nur luftgefüllten Fass. Bei gleichem Druck und Volumen verhält sich die gespeicherte Energie von Luft zu Wasser wie etwa 14.000 zu 1. Wer mit Luft prüft, arbeitet mit einer Bombe.
Kurz gefasst
Eine Generalüberholung ist in ihrem Kern kein Reinigungsvorgang, sondern eine Wiederherstellung der Geometrie mit anschließender Erneuerung aller Verschleißteile. Die Reinigung ist notwendig und trotzdem der einfachste Teil.
Die zwei Punkte, an denen sich Qualität entscheidet, stehen auf keiner Prozessliste: der Tausch der Dichtungen statt ihrer Reinigung und das Beizen und Passivieren nach jedem Schweißvorgang.
Newsletter
Neue Fachbeiträge, sobald sie fertig sind
Etwa einmal im Monat: neue Beiträge, neue Rechner, was sich an Normen und Verpackungsrecht bewegt – und Angebote aus unserem Programm.
Weiterlesen
Was in der Waschanlage vor der Überholung passiert und woran Fässer dort scheitern: Was in der Kegwaschanlage passiert