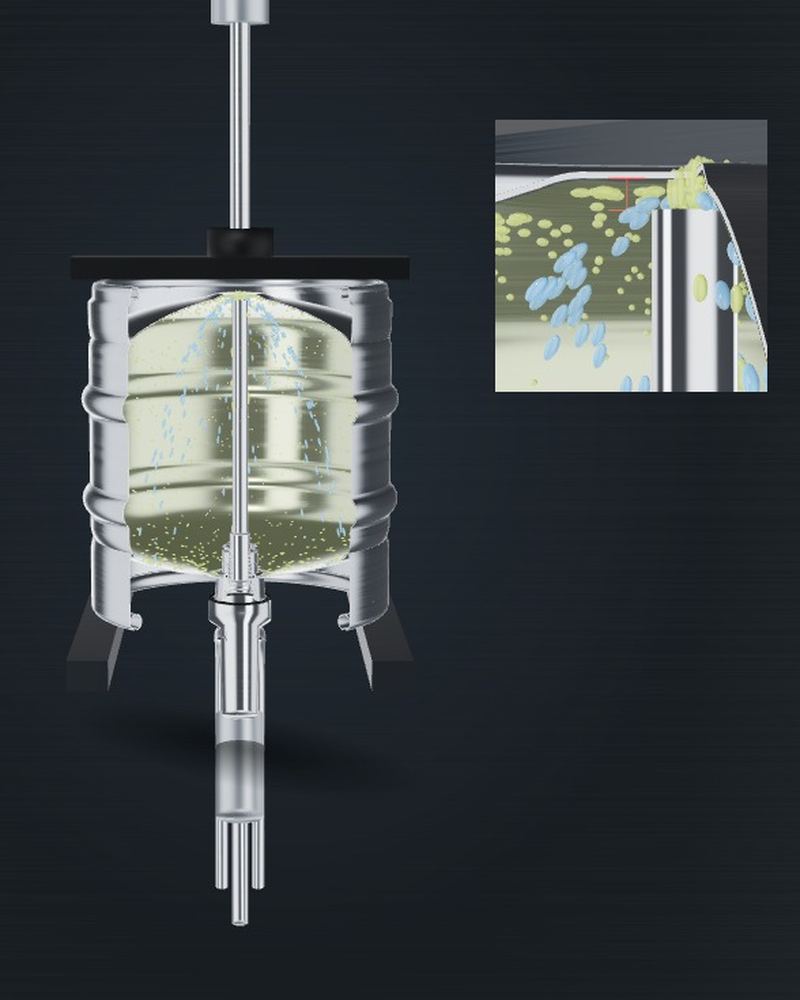
Outil · Schéma technique
Le fût est alors à l’envers, la tête de nettoyage ouvre les deux soupapes du plongeur, et le milieu entre par le tube plongeur et ressort par le canal annulaire – en deux niveaux de pression, parce qu’un seul n’atteint pas tout le fût. Seize étapes, vérifiables avec leur source, et avec les valeurs limites au-delà desquelles on détruit les plongeurs.
Qui pratique ce nettoyage – et quand. Ce qui est montré ici est le déroulement d’une laveuse de fûts dans la brasserie, immédiatement avant le remplissage. C’est exactement là qu’il appartient : la stérilité n’est pas un état qu’un fût conserve, mais un état valable pour l’instant présent. Cette page est un exemple de référence de ce à quoi un tel nettoyage devrait ressembler.
Ce n’est pas notre déroulement. Les fûts qui sortent de notre reconditionnement sont grossièrement prénettoyés et débarrassés de la pierre de bière et des dépôts – ils ne sont ni stériles ni prêts au remplissage. Le nettoyage final à la soude et à l’acide ainsi que la stérilisation sont toujours nécessaires du côté du client, juste avant le remplissage. Pourquoi il en est ainsi est expliqué dans l’ encadré de la page sur la remise à neuf.
Pourquoi deux niveaux de pression
Le milieu n’a qu’un seul chemin pour entrer dans le fût : par le tube plongeur. Il sort en haut, à l’extrémité du tube – et ce qui se passe ensuite dépend uniquement de la pression appliquée. C’est pourquoi une installation de nettoyage change de niveau de pression à l’intérieur d’une même étape.
Haute pression. Le jet fuse du tube plongeur jusqu’au puisard, s’y brise et redescend le long des parois intérieures. Toute la surface du corps est ainsi mouillée, et l’impact apporte sa part mécanique – c’est la part du nettoyage que la chimie seule n’assure pas. Pour la soude et l’acide, c’est précisément cette phase qui fait la différence entre « traité chimiquement » et « vraiment propre ».
Basse pression. Le milieu ne sort maintenant que de justesse du tube, retombe à l’extrémité du tube et coule à l’extérieur du tube plongeur, jusqu’au plongeur. On nettoie ainsi la seule surface que le jet haute pression manque systématiquement : la face extérieure du tube plongeur et la transition vers le corps du plongeur. La pierre de bière s’y fixe de préférence, parce que le tube est en permanence baigné par la bière en exploitation.
Qui ne travaille qu’à haute pression obtient un fût à paroi propre et à tube plongeur encrassé. Qui ne travaille qu’à basse pression obtient l’inverse. Dans le schéma ci-dessus, on peut commuter entre les deux : pour les quatre étapes humides, la représentation alterne automatiquement entre les deux phases.
Cette description provient de notre propre pratique d’exploitation. Des valeurs de pression concrètes ne figurent pas ici – elles dépendent de l’installation, de la taille du fût et du type de plongeur.
Valeurs limites
C’est la partie qui ne figure dans aucun guide de nettoyage et que vous voyez tous les jours à l’atelier. Un grand fabricant de plongeurs indique des limites supérieures explicites dans un document de séminaire de la Brewers Association – qui va au-delà casse les joints et les ressorts.
| Milieu / grandeur | Valeur limite | Ce qui se passe sinon |
|---|---|---|
| Vapeur | 135 °C, 2 min max. | Le caoutchouc se décompose, se détache du noyau métallique |
| Soude | 80 °C, 10 min max., ≤ 3 % | Gonflement et déformation des joints |
| Acide | 80 °C, 10 min max., ≤ 3 % | idem |
| Force d’appui de la tête de nettoyage | 250 kp max. | expressément citée comme cause de fûts non étanches |
| Force de serrage | 2.500 N max. | Le joint torique est détruit |
| Course de la soupape à bière (système D) | 8 mm | « A longer stroke can damage the beer spring » |
| Course de la soupape CO₂ (système D) | env. 6 mm (maximum) | Une course excessive endommage le ressort de la soupape |
| Cône de centrage | Remplacement à partir de > 64,2 mm Ø | Décentrage, mauvais acheminement du flux de nettoyage |
| Jeu bague de bonde de fût / rebord d’empilage | 8,5 mm ± 1,5 | Cote de référence pour les bondes déformés |
| Nettoyants chlorés | à éviter | attaquent les joints du plongeur, corrodent l’acier inoxydable |
Sources : indications d’un grand fabricant de plongeurs, publiées par la Brewers Association (« A Practical Approach to Refillable Kegs ») ainsi que dans les Proceedings de MBAA/ASBC 2014 ; remarque sur le chlore d’après ProBrewer. Les valeurs de course et de force sont étayées pour le système D.
Chimie
Les valeurs suivantes proviennent du livre blanc sur le nettoyage de l’un des plus grands fabricants européens de fûts. Elles complètent les paramètres de process des exploitants de pools de fûts précisément là où ceux-ci ne donnent qu’un chiffre sans justification.
C’est ce qu’indique le livre blanc. Le cadre découle du droit général de l’hygiène alimentaire – du règlement relatif aux bonnes pratiques de fabrication des matériaux destinés à entrer en contact avec des denrées alimentaires, du règlement cadre 1935/2004 et du règlement sur l’hygiène des denrées alimentaires 852/2004. Ce qui en découle concrètement pour un fût, c’est le remplisseur qui le fixe, non l’organisme de normalisation.
C’est pourquoi les paramètres publiés par les exploitants de pools, les fédérations et les fabricants diffèrent les uns des autres – et c’est pourquoi chaque chiffre doit être accompagné de l’indication de qui l’a établi.
Concentration d’acide. Un exploitant de pool indique 0,25 à 0,4 % v/v, le fabricant 0,2 à 0,4 %. Limite supérieure identique, limite inférieure cinq centièmes en dessous, dans les deux cas sans justification.
Durée de vapeur. L’exploitant de pool indique 60 secondes. Le fabricant n’indique aucune durée, seulement la « durée nécessaire » à 110 à 135 °C. Notre valeur de 60 secondes reste donc une indication isolée.
Condensat résiduel. L’exploitant de pool et la fédération indiquent de façon concordante 40 à 80 ml. Dans la documentation du fabricant, seize documents ne contiennent pas une seule valeur à ce sujet.
Réglage de la tête
La tête de remplissage et de nettoyage ouvre les valves en les enfonçant. Jusqu’où elle peut le faire est une donnée de construction du plongeur, pas une question de réglage. Sur le plongeur à tête plate type A et sur le plongeur type G, la course de la valve est de 9 à 12 mm. Les têtes de remplissage et de nettoyage sont réglées au milieu de cette plage ; aucune tête ne doit enfoncer la valve davantage.
Sur le plongeur à tête creuse type S, la valve n’est pas seule à bouger. À l’ouverture, tout le tube plongeur descend d’environ 7 mm – c’est pourquoi la distance au fond y est de 14 mm et non de 9 mm comme sur le type A. Sur le plongeur Draft type D, le tube descend lui aussi, de la valeur de la course de la valve.
Pour le nettoyage, cela a deux conséquences. La tête doit correspondre au type, sinon elle n’ouvre pas complètement les valves ou les enfonce au-delà de leur course. Et pendant le nettoyage, l’extrémité du tube se trouve plus bas dans le fût qu’au repos : le film basse pression parcourt donc toute la longueur du tube.
| Type de plongeur | Distance au fond |
|---|---|
| A · plongeur à tête plate | 9 mm |
| G · plongeur type G | 9 mm |
| S · plongeur à tête creuse | 14 mm |
| D · plongeur Draft | 14 mm |
| M · plongeur combi | 15 mm |
Valeurs d’après AOBAOSI, plans d’ensemble JM-AX-02, JM-GX-02, JM-SX-02, JM-D2-01 et JM-MX-02. Seul le plan correspondant à votre commande fait foi. Les valeurs de course et de force du tableau ci-dessus sont documentées pour le système D.
Newsletter
Environ une fois par mois : nouveaux articles, nouveaux calculateurs, ce qui évolue dans les normes et le droit des emballages – et des offres de notre gamme.
Saisissez au moins deux caractères.