Naar de inhoud springen

Hulpmiddel · Technisch schema

Hoe een keg via de fitting wordt gereinigd

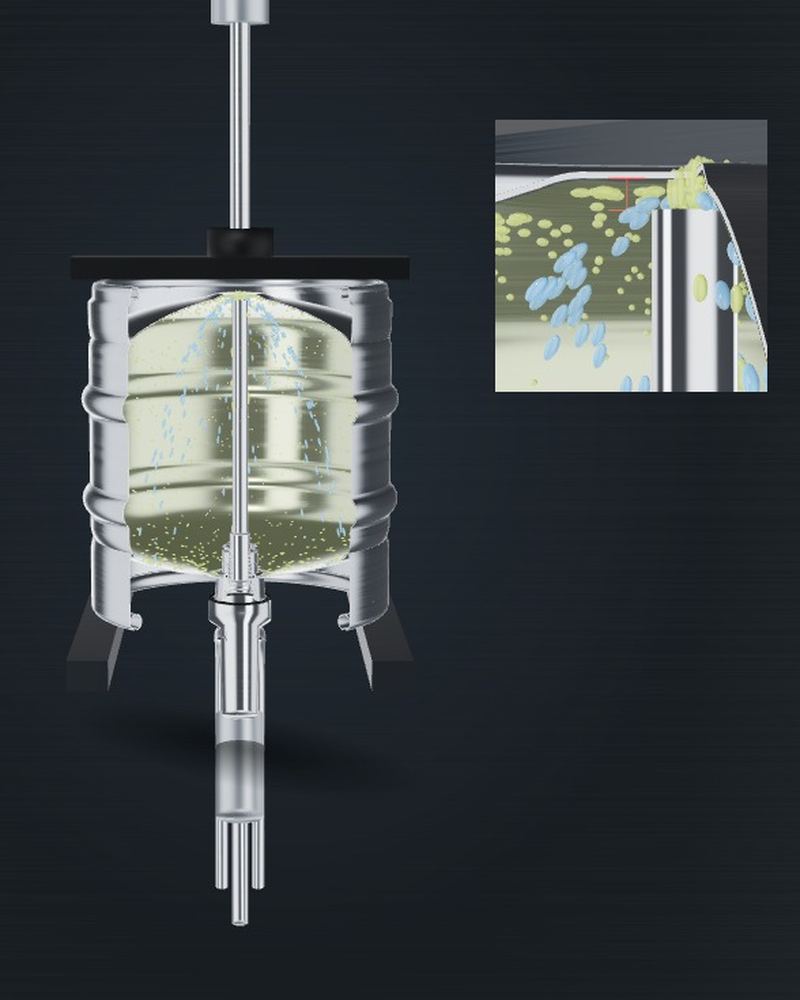
Het fust staat daarbij op zijn kop, de reinigingskop drukt beide kleppen in de fitting open, en het medium loopt via de stijgbuis naar binnen en via het ringkanaal weer naar buiten – in twee druktrappen, omdat één alleen niet het hele fust bereikt. Zestien stappen, navolgbaar met bron, en met de grenswaarden waarboven u fittingen vernielt.

Wie deze reiniging draait – en wanneer. Wat hier wordt getoond, is het verloop van een kegwasinstallatie in de brouwerij, direct vóór het vullen. Precies daar hoort het thuis: steriliteit is geen toestand die een fust behoudt, maar een toestand voor het moment. Deze pagina is een referentievoorbeeld van hoe zo'n reiniging eruit zou moeten zien.

Niet ons proces. Fusten die uit onze opwerking komen, zijn grof voorgereinigd en van biersteen en afzettingen bevrijd – zij zijn niet steriel en niet vulklaar. De afsluitende reiniging met loog en zuur en de sterilisatie zijn altijd aan de klantzijde vereist, direct vóór het vullen. Waarom dat zo is, staat in het kader op de pagina over de algehele revisie.

Stap 1
Doorsnede van een op zijn kop staande keg met aangekoppelde vul- en reinigingskop
Lucht Water Loog Zuur Stoom CO₂ Bier Hoge druk · straal tot aan de sump
1 / 16

    Waarom twee druktrappen

    Eén druk volstaat niet om een keg schoon te krijgen

    Het medium heeft maar één weg het fust in: door de stijgbuis. Bovenaan het buiseinde treedt het uit – en wat er dan gebeurt, hangt alleen af van de druk waarmee wordt gedraaid. Daarom wisselt een reinigingsinstallatie binnen dezelfde stap van druktrap.

    Hoge druk. De straal schiet uit de stijgbuis tot aan de sump, breekt daar op en loopt langs de binnenwanden naar beneden. Zo wordt het hele manteloppervlak bevochtigd, en de inslag werkt mechanisch mee – dat is het deel van de reiniging dat de chemie alleen niet levert. Bij loog en zuur maakt juist deze fase het verschil tussen “chemisch behandeld” en “werkelijk schoon”.

    Lage druk. Nu komt het medium nog maar net uit de buis, valt aan het buiseinde terug en loopt aan de buitenkant van de stijgbuis naar beneden, tot aan de fitting. Daarmee wordt het ene vlak gereinigd dat de hogedrukstraal systematisch mist: de buitenzijde van de stijgbuis en de overgang in het fittinglichaam. Biersteen zet zich daar het liefst vast, omdat de buis in bedrijf voortdurend door het bier wordt omstroomd.

    Wie alleen met hoge druk draait, krijgt een fust met een schone wand en een beslagen stijgbuis. Wie alleen met lage druk draait, krijgt het omgekeerde. In het schema hierboven is dat om te schakelen: bij de vier natte stappen wisselt de weergave automatisch tussen beide fasen.

    Deze beschrijving komt uit de eigen bedrijfspraktijk. Concrete drukwaarden staan hier niet – die hangen af van installatie, keggrootte en fittingtype.
    Grenswaarden

    Vanaf hier vernielt de reiniging de fitting

    Dat is het deel dat in geen enkele reinigingsgids staat en dat u dagelijks in de werkplaats ziet. Een toonaangevende fittingfabrikant noemt in een seminarstuk van de Brewers Association uitdrukkelijke bovengrenzen – wie daarboven draait, maakt afdichtingen en veren kapot.

    Medium / grootheidGrenswaardeWat er anders gebeurt
    Stoom135 °C, max. 2 minRubber ontleedt, laat los van de metalen kern
    Loog80 °C, max. 10 min, ≤ 3 %Zwellen en vervormen van de afdichtingen
    Zuur80 °C, max. 10 min, ≤ 3 %idem
    Aandrukkracht reinigingskopmax. 250 kpuitdrukkelijk genoemd als oorzaak van lekkende fusten
    Klemkrachtmax. 2.500 NO-ring wordt vernield
    Kleplift bierklep (D-systeem)8 mm“A longer stroke can damage the beer spring”
    Kleplift CO₂-klep (D-systeem)ca. 6 mm (maximum)Overlift beschadigt de klepveer
    CentreerconusVervangen bij > 64,2 mm ØDecentrering, verkeerde leiding van de reinigingsstroom
    Spleet fustnekring / stapelrand8,5 mm ± 1,5Referentiemaat voor verbogen halzen
    Chloorhoudende reinigersvermijdentasten fittingafdichtingen aan, corroderen roestvast staal

    Bronnen: opgaven van een toonaangevende fittingfabrikant, gepubliceerd via de Brewers Association (“A Practical Approach to Refillable Kegs”) en in de Proceedings van MBAA/ASBC 2014; chlooraanwijzing van ProBrewer. De lift- en krachtwaarden zijn voor het D-systeem onderbouwd.

    Chemie

    Zeven opgaven die bijna niemand noemt

    De volgende waarden komen uit het reinigingswhitepaper van een van de grootste Europese kegfabrikanten. Zij vullen de procesparameters van de poolexploitanten aan op precies die plaatsen waar daar alleen een getal zonder onderbouwing staat.

    • Boven 80 °C wordt de loog slechter, niet beterDe aanbevolen loogtemperatuur ligt op 50 tot 70 °C. Daarboven slaat opgelost vuil weer uit en laat het zich daarna moeilijker verwijderen. Heter is hier dus niet schoner.
    • Het zuur hoort niet in elke cyclusFosforzuur 0,2 tot 0,4 % v/v bij 50 tot 70 °C – maar uitdrukkelijk periodiek, naar waterhardheid, niet na elk gebruik. Dat is het punt met de grootste gevolgen voor chemicaliënverbruik, taktijd en afvalwater.
    • pH-papier meet de verkeerde grootheidDe concentratie is alleen via titratie te bepalen. De pH-waarde zegt iets over de sterkte van de base, niet over haar hoeveelheid – een uitgewerkte loog kan nog steeds pH 13 aangeven.
    • Het restgas moet er volledig uitNatriumhydroxide en kooldioxide reageren tot natriumwaterstofcarbonaat. Dat schuimt in de installatie en laat zich moeilijk uitspoelen. Daarom staat het ontgassen aan het begin en niet ergens anders.
    • Biersteen is calciumoxalaatGeen kalk, geen eiwit. Hij treedt bij ongefilterd bier duidelijk sterker op – en heeft daarom het zuur nodig dat de loog alleen niet vervangt.
    • De stoom wordt via de druk ingesteld1,0 tot 2,2 bar geven 110 tot 135 °C. Wie de druk kent, kent de temperatuur – een tweede thermometer is daarvoor niet nodig.
    • De sump moet bereikbaar blijvenDe stijgbuis moet tot in de sump reiken, maar niet zo dicht bij de bodemdom dat de spoelstroom wordt gehinderd. De maattoleranties van fust, klep en stijgbuis zijn daarmee een reinigingsthema, geen louter montagethema.
    Er is geen norm die de kegreiniging voorschrijftRechtssituatie

    Dat staat zo in het whitepaper. Het kader volgt uit het algemene levensmiddelenhygiënerecht – de verordening over goede fabricagepraktijken voor materialen met levensmiddelencontact, de kaderverordening 1935/2004 en de levensmiddelenhygiëneverordening 852/2004. Wat daaruit concreet voor een keg volgt, bepaalt de vuller, niet de normsteller.

    Daarom wijken de gepubliceerde parameters van de poolexploitanten, de brancheverenigingen en de fabrikanten van elkaar af – en daarom hoort bij elk getal de vermelding wie het heeft opgesteld.

    Drie punten waarop de bronnen elkaar tegensprekengetoetst

    Zuurconcentratie. Eén poolexploitant noemt 0,25 tot 0,4 % v/v, de fabrikant 0,2 tot 0,4 %. Bovengrens gelijk, ondergrens vijf honderdsten lager, in beide gevallen zonder afleiding.

    Stoomtijd. De poolexploitant noemt 60 seconden. De fabrikant noemt helemaal geen tijd, alleen de “noodzakelijke duur” bij 110 tot 135 °C. Onze waarde van 60 seconden blijft daarmee een losse opgave.

    Restcondensaat. Poolexploitant en branchevereniging noemen eensluidend 40 tot 80 ml. In het materiaal van de fabrikant staat daarover in zestien documenten geen enkele waarde.

    Instelling van de kop

    Hoe ver een reinigingskop het ventiel mag indrukken

    De vul- en reinigingskop opent de ventielen door ze in te drukken. Hoe ver dat mag, is een constructiemaat van de fitting en geen kwestie van instellen. Bij de vlakke fitting type A en de drievlaksfitting type G bedraagt de kleplift 9 tot 12 mm. Vul- en reinigingskoppen worden op het midden van dat bereik gezet; verder mag geen kop het ventiel indrukken.

    Bij de korffitting type S beweegt niet alleen het ventiel. Bij het openen zakt de hele stijgbuis ongeveer 7 mm – daarom is de bodemafstand daar 14 mm en niet 9 mm zoals bij type A. Bij de Draft-fitting type D zakt de stijgbuis bij het openen eveneens, over de kleplift.

    Voor het reinigen heeft dat twee gevolgen. De kop moet bij het type passen, anders opent hij de ventielen niet volledig of drukt hij ze voorbij hun lift. En tijdens het reinigen staat het buiseinde dieper in de keg dan in rust – de lagedrukfilm loopt dus over de volle buislengte.

    FittingtypeBodemafstand
    A · vlakke fitting9 mm
    G · drievlaksfitting9 mm
    S · korffitting14 mm
    D · Draft-fitting14 mm
    M · combifitting15 mm

    Waarden volgens AOBAOSI, samenstellingstekeningen JM-AX-02, JM-GX-02, JM-SX-02, JM-D2-01 en JM-MX-02. Bindend is de tekening bij uw eigen order. De lift- en krachtwaarden in de tabel hierboven zijn voor het D-systeem gedocumenteerd.

    Nieuwsbrief

    Nieuwe vakartikelen, zodra ze klaar zijn

    Ongeveer eenmaal per maand: nieuwe artikelen, nieuwe rekenhulpen, wat er beweegt op het gebied van normen en verpakkingsrecht – en aanbiedingen uit ons programma.

    Na het verzenden ontvangt u een e-mail met een bevestigingslink. Pas met die klik bent u aangemeld (double opt-in). Verzending via Brevo, afmelden met één klik in elke uitgave.

    Contact