Herramienta · Esquema técnico
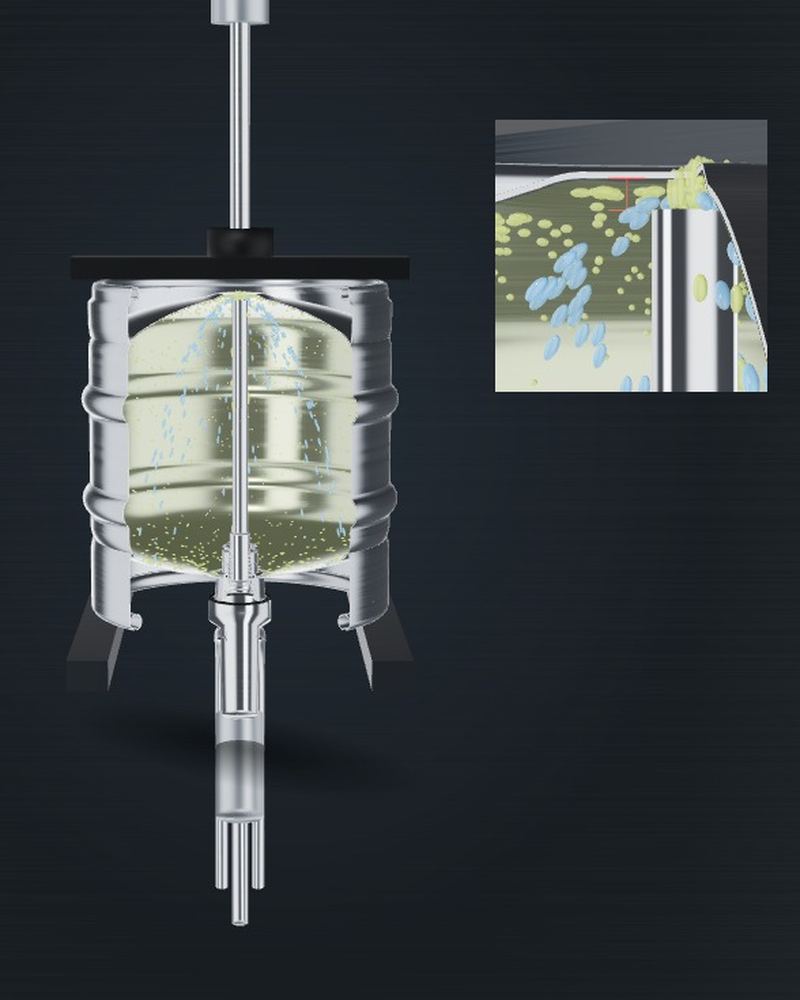
El barril está colocado boca abajo, el cabezal de lavado abre ambas válvulas del espadín, y el medio entra por el tubo extractor y sale de nuevo por el canal anular – en dos niveles de presión, porque uno solo no alcanza todo el barril. Dieciséis pasos, verificables con su fuente, y con los valores límite a partir de los cuales se destruyen los espadines.
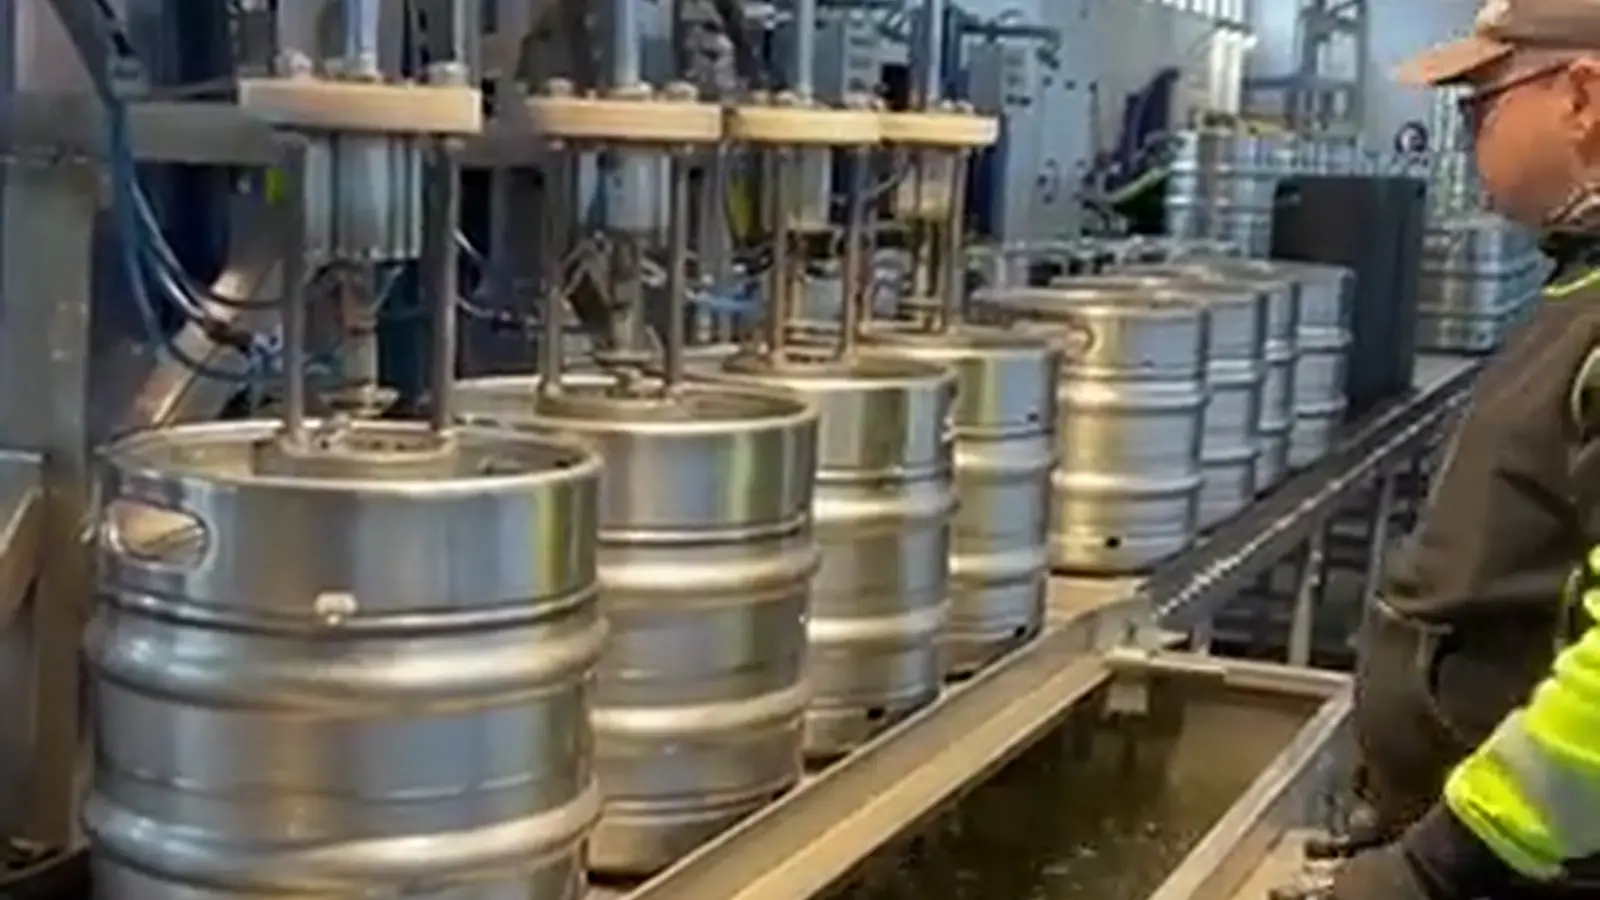
Quién realiza este lavado – y cuándo. Lo que aquí se muestra es el desarrollo de una instalación de lavado de barriles en la cervecera, inmediatamente antes del llenado. Es justo ahí donde corresponde: la esterilidad no es un estado que un barril conserve, sino uno del momento. Esta página es un ejemplo de referencia de cómo debería ser un lavado de este tipo.
No es nuestro proceso. Los barriles que salen de nuestro reacondicionamiento están prelavados de forma somera y libres de piedra de cerveza y depósitos – no están estériles ni listos para el llenado. El lavado final con solución cáustica y ácido y la esterilización son siempre necesarios por parte del cliente, justo antes del llenado. Por qué es así se explica en el recuadro de la página de la revisión general.
Por qué dos niveles de presión
El medio tiene un único camino hacia el interior del barril: el tubo extractor. Sale arriba, por el extremo del tubo – y lo que ocurre a continuación depende únicamente de la presión con la que se trabaje. Por eso una instalación de lavado cambia el nivel de presión dentro del mismo paso.
Presión alta. El chorro sale disparado del tubo extractor hasta el fondo del barril, allí se rompe y baja por las paredes interiores. Así se moja toda la superficie del cuerpo, y el impacto colabora mecánicamente – es la parte del lavado que la química por sí sola no consigue. Con la solución cáustica y el ácido es justamente esta fase la que marca la diferencia entre «tratado químicamente» y «realmente limpio».
Presión baja. Ahora el medio apenas sale del tubo, cae de nuevo en el extremo del tubo y baja por fuera del tubo extractor hasta el espadín. Así se lava la única superficie que el chorro de alta presión falla sistemáticamente: la cara exterior del tubo extractor y la transición al cuerpo del espadín. La piedra de cerveza se fija preferentemente allí, porque durante el servicio la cerveza fluye constantemente alrededor del tubo.
Quien trabaja solo con presión alta obtiene un barril con la pared limpia y el tubo extractor incrustado. Quien trabaja solo con presión baja obtiene lo contrario. En el esquema de arriba se puede conmutar: en los cuatro pasos húmedos la representación alterna automáticamente entre ambas fases.
Esta descripción procede de la propia práctica de la empresa. Aquí no figuran valores concretos de presión – dependen de la instalación, del tamaño del barril y del tipo de espadín.
Valores límite
Esta es la parte que no figura en ninguna guía de limpieza y que usted ve a diario en el taller. Un fabricante líder de espadines indica límites superiores explícitos en un material de seminario de la Brewers Association – quien los sobrepasa rompe juntas y muelles.
| Medio / magnitud | Valor límite | Qué ocurre si no |
|---|---|---|
| Vapor | 135 °C, máx. 2 min | El caucho se descompone y se desprende del núcleo metálico |
| Solución cáustica | 80 °C, máx. 10 min, ≤ 3 % | Hinchamiento y deformación de las juntas |
| Ácido | 80 °C, máx. 10 min, ≤ 3 % | ídem |
| Fuerza de apriete del cabezal de lavado | máx. 250 kp | se menciona expresamente como causa de barriles con fugas |
| Fuerza de sujeción | máx. 2.500 N | Se destruye la junta tórica |
| Carrera de la válvula de cerveza (sistema D) | 8 mm | „A longer stroke can damage the beer spring" |
| Carrera de la válvula de CO₂ (sistema D) | aprox. 6 mm (máximo) | Un recorrido excesivo daña el muelle de la válvula |
| Cono de centrado | Sustitución a partir de > 64,2 mm Ø | Descentrado, desvío del flujo de lavado |
| Holgura entre el aro del cuello y el borde de apilado | 8,5 mm ± 1,5 | Medida de referencia para cuellos deformados |
| Limpiadores con cloro | evitar | atacan las juntas del espadín y corroen el acero inoxidable |
Fuentes: datos de un fabricante líder de espadines, publicados a través de la Brewers Association («A Practical Approach to Refillable Kegs») así como en los Proceedings de MBAA/ASBC 2014; la indicación sobre el cloro procede de ProBrewer. Los valores de carrera y de fuerza están documentados para el sistema D.
Química
Los valores siguientes proceden del whitepaper sobre limpieza de uno de los mayores fabricantes europeos de barriles. Complementan los parámetros de proceso de los operadores de pool justo en los puntos en los que allí solo figura una cifra sin justificación.
Así consta en el whitepaper. El marco se deriva del derecho general de higiene alimentaria – del reglamento sobre buenas prácticas de fabricación de materiales en contacto con alimentos, del reglamento marco 1935/2004 y del reglamento de higiene alimentaria 852/2004. Lo que de ello se sigue concretamente para un barril lo determina el envasador, no el organismo de normalización.
Por eso los parámetros publicados por los operadores de pool, por las asociaciones y por los fabricantes difieren entre sí – y por eso a cada cifra le corresponde la indicación de quién la ha establecido.
Concentración de ácido. Un operador de pool indica del 0,25 al 0,4 % v/v, el fabricante del 0,2 al 0,4 %. Límite superior igual, límite inferior cinco centésimas por debajo, en ambos casos sin justificación.
Tiempo de vapor. El operador de pool indica 60 segundos. El fabricante no indica ningún tiempo, solo la «duración necesaria» a 110 hasta 135 °C. Nuestro valor de 60 segundos sigue siendo, por tanto, un dato aislado.
Condensado residual. El operador de pool y la asociación indican de forma coincidente de 40 a 80 ml. En el material del fabricante no figura al respecto ni un solo valor en dieciséis documentos.
Ajuste del cabezal
El cabezal de llenado y lavado abre las válvulas hundiéndolas. Hasta dónde puede hacerlo es una medida constructiva del espadín, no una cuestión de ajuste. En el espadín plano tipo A y en el espadín triangular tipo G la carrera de la válvula es de 9 a 12 mm. Los cabezales de llenado y lavado se ajustan al punto medio de ese intervalo; ningún cabezal debe hundir la válvula más allá.
En el espadín tipo S no se mueve solo la válvula. Al abrirse, todo el tubo extractor desciende unos 7 mm, y por eso la distancia al fondo es allí de 14 mm y no de 9 mm como en el tipo A. En el espadín tipo D el tubo también baja, lo que mide la carrera de la válvula.
Para el lavado eso tiene dos consecuencias. El cabezal debe corresponder al tipo; si no, no abre del todo las válvulas o las hunde más allá de su carrera. Y durante el lavado el extremo del tubo queda más abajo dentro del barril que en reposo: la película de baja presión recorre entonces toda la longitud del tubo.
| Tipo de espadín | Distancia al fondo |
|---|---|
| A · espadín plano | 9 mm |
| G · espadín triangular | 9 mm |
| S · espadín tipo S (Sankey europeo) | 14 mm |
| D · espadín tipo D (Sankey estadounidense) | 14 mm |
| M · espadín combinado | 15 mm |
Valores según AOBAOSI, planos de conjunto JM-AX-02, JM-GX-02, JM-SX-02, JM-D2-01 y JM-MX-02. Solo es vinculante el plano correspondiente a su pedido. Los valores de carrera y fuerza de la tabla anterior están documentados para el sistema D.
Newsletter
Aproximadamente una vez al mes: nuevos artículos, nuevas calculadoras, novedades en normativa y en legislación de envases – y ofertas de nuestra gama.
Escriba al menos dos caracteres.