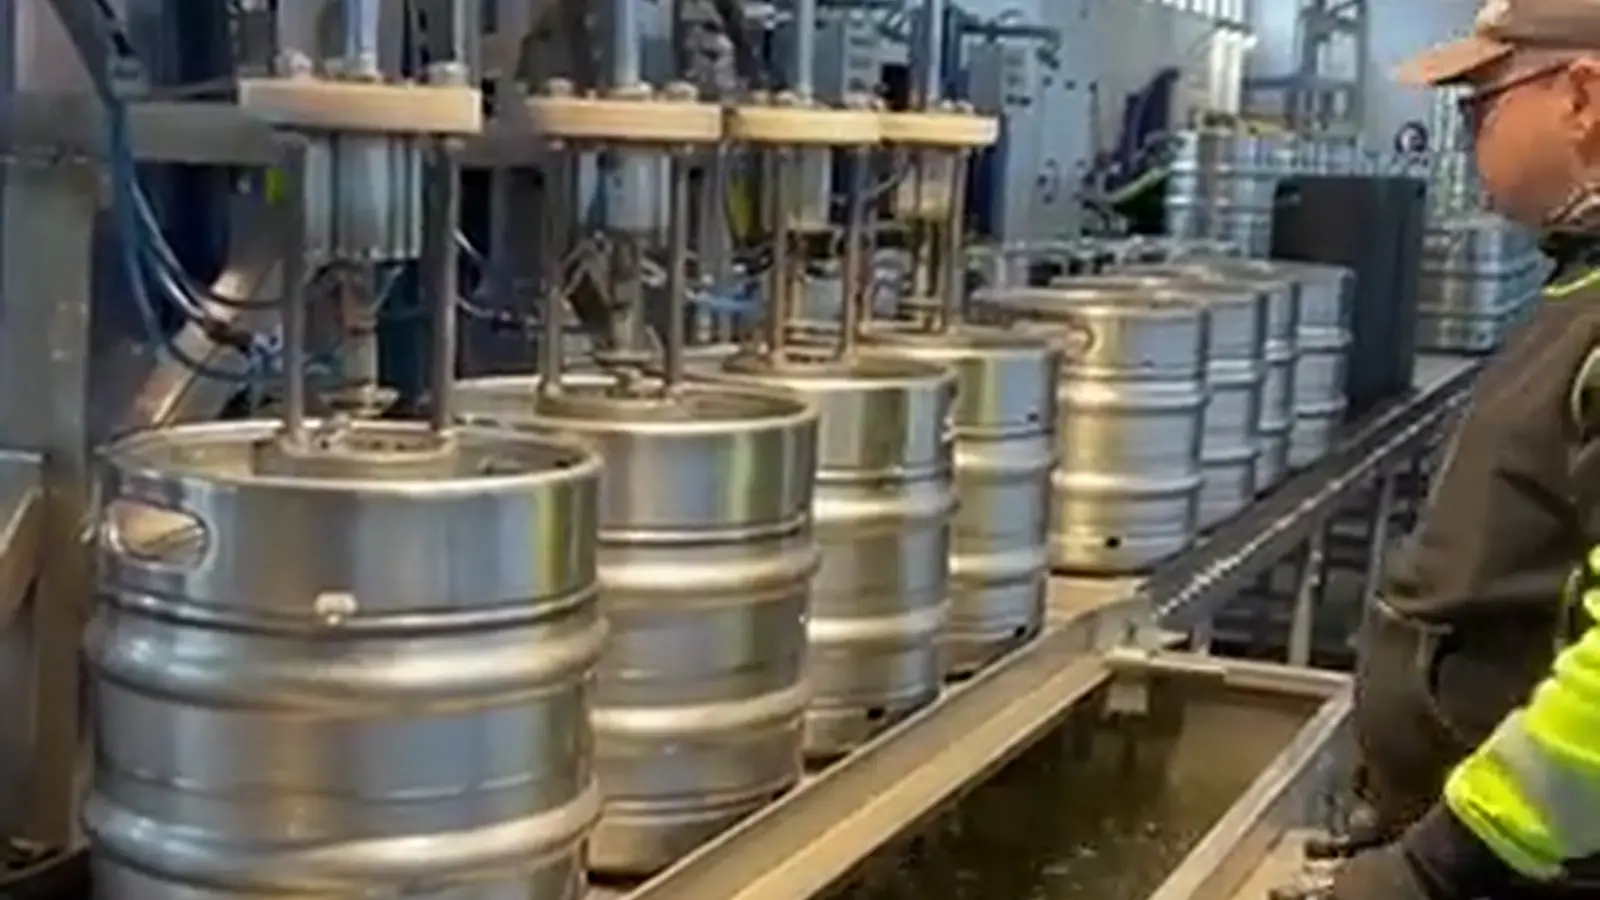
Un fût a exactement une ouverture
C’est la phrase dont tout le reste découle. Un tank a un trou d’homme, une bouteille a une bonde large, un fût a un tube plongeur de douze millimètres de diamètre intérieur et rien d’autre. Chaque goutte de soude, chaque goutte d’acide et chaque mètre cube de vapeur doit passer par ce seul tube – et ressortir par le même chemin.
Qui a cela une fois devant les yeux comprend immédiatement pourquoi le nettoyage des fûts est un métier à part et pourquoi des fûts peuvent y échouer.
Ce que fait réellement l’installation
La séquence est la même depuis des décennies, indépendamment du fabricant et de la taille de construction. Les chiffres correspondants figurent dans la ligne directrice de la Brewers Association américaine, la seule source librement accessible qui indique des concentrations et des températures :
| Étape | Fluide | Valeurs |
|---|---|---|
| Expulser la bière résiduelle | CO₂ ou air | – |
| Prérinçage | Eau | – |
| Soude | alcalin | 2 % v/v · 50–70 °C |
| Rinçage intermédiaire | Eau | – |
| Acide | acide | 0,2–0,4 % v/v · 50–70 °C |
| Rinçage final | Eau chaude | 50–70 °C |
| Vapeur | vapeur saturée | 1,0–2,2 bar · 110–135 °C |
Pour l’étape de vapeur, la ligne directrice indique comme valeur typique 135 °C pendant une minute – et pose une condition qui passe souvent inaperçue dans la pratique : la vapeur doit être saturée. La vapeur surchauffée a un moins bon transfert de chaleur ; elle atteint la température, mais pas l’effet.
Une soude chlorée au-delà de 65,6 °C (150 °F) peut gravement endommager l’acier inoxydable. C’est exactement dans la fenêtre de température dans laquelle l’étape de soude fonctionne de toute façon. Qui emploie un produit chloré et utilise ce faisant la moitié supérieure de la fenêtre de température endommage ses propres fûts – et ne le voit que des années plus tard sous forme de corrosion par piqûres.
La même idée se retrouve du côté de l’installation de tirage : les guides d’hygiène pour les installations de tirage de boissons prescrivent expressément que le produit de nettoyage peut être acide ou alcalin, mais non chloré.
Deux niveaux de pression – le point qui décide du résultat
Ce qui suit est un savoir d’exploitation issu de notre propre atelier. Cela explique davantage sur les résultats de nettoyage que n’importe quelle indication de concentration.
Le fluide sort à l’extrémité supérieure du tube plongeur – donc, parce que le fût est suspendu tête en bas, en bas. Ce qui se passe ensuite dépend uniquement de la pression :
Haute pression
Le jet frappe jusqu’au puisard, s’y brise et redescend le long des parois intérieures. Il mouille toute la surface du corps et participe mécaniquement. C’est l’étape qui rend la paroi propre.
Basse pression
Le fluide ne sort que de peu du tube, retombe et s’écoule à l’extérieur du tube plongeur jusqu’au plongeur. Il nettoie exactement la surface que le jet haute pression manque systématiquement.
Qui ne travaille qu’à haute pression obtient une paroi propre et un tube plongeur encrassé. Qui ne travaille qu’à basse pression, le contraire. Les deux erreurs sont fréquentes, et les deux sont invisibles de l’extérieur.
Les quatre étapes humides sont concernées : prérinçage, soude, acide et rinçage final. Dans le schéma de nettoyage animé, la représentation alterne automatiquement entre les deux niveaux à ces endroits.
Nous n’indiquons délibérément pas de valeurs de pression concrètes. Elles dépendent de l’installation, de la taille du fût et du type de plongeur, et un chiffre issu d’une autre exploitation ne serait ici pas une aide, mais une source d’erreurs.
La pierre de bière – et pourquoi elle se dépose précisément sur le tube plongeur
La pierre de bière n’est pas de la saleté au sens courant. C’est un dépôt minéral qui se forme là où des composants de la bière rencontrent une surface et ne sont pas éliminés à temps. Elle est dure, elle est difficile à mouiller, et elle est le support de prédilection de tout ce qui vient ensuite : un dépôt offre aux micro-organismes une protection contre la soude et l’acide, qui agiraient immédiatement sur de l’acier inoxydable lisse.
Et elle se fixe, selon notre observation, de préférence à l’extérieur du tube plongeur. La raison figure trois paragraphes plus haut : c’est la surface que le jet haute pression n’atteint pas. Un fût à paroi propre et à tube encrassé n’est pas un constat rare, mais la conséquence typique d’une installation qui ne connaît qu’un seul niveau de pression.
À quoi on le remarque avant de le voir
Pas au fût, mais à la bière. Un dépôt qui porte des germes se manifeste par une durée de conservation raccourcie, bien avant que quelqu’un découpe un fût. Qui a des retours présentant des écarts de goût et a déjà contrôlé de bout en bout l’installation de tirage devrait aussi soupçonner les fûts.
Le contrôle : 100 millilitres
Il existe un indicateur étonnamment concret pour savoir si une installation travaille proprement – et il n’a rien à voir avec la chimie. C’est la quantité d’eau résiduelle dans le fût après le lavage :
| Point de mesure | Valeur cible | Limite |
|---|---|---|
| Après le lavage, fût de 50 à 60 litres | 40–80 ml | au maximum 100 ml |
| Après la tête de remplissage | – | moins de 50 ml |
Plus d’eau résiduelle signifie : le fût n’a pas été entièrement vidé ou n’a pas été suffisamment soufflé au gaz. Cela dilue la bière de manière mesurable et apporte de l’oxygène. Le chiffre est donc un bon indicateur d’installation – il peut être déterminé avec une balance, sans laboratoire.
Et le contrôle microbiologique
La ligne directrice décrit aussi un procédé pour cela : introduire un litre de liquide stérile – de la bière si possible – par une soupape stérilisée, le partager en trois échantillons de 100 millilitres chacun, le filtrer sur membrane et l’incuber en aérobiose et en anaérobiose. Le double essai est le point important : une partie des germes d’altération de la bière pousse en l’absence d’oxygène, et qui n’incube qu’en aérobiose les manque.
Une contradiction que nous ne pouvons pas résoudre
Pour la concentration d’acide, les indications publiées divergent largement :
| Source | Indication |
|---|---|
| Brewers Association, Performance Guidelines | 0,2–0,4 % v/v |
| Un pool de fûts américain, indication d’exploitation | 0,25–0,4 % |
| Un forum professionnel américain pour brasseurs | 1,5–2,0 % |
C’est un facteur allant jusqu’à dix. Nous donnons les deux indications. Qui règle une installation prend l’indication du fournisseur de produits chimiques et non celle d’un article.
L’autre côté : l’installation de tirage
Le fût le plus propre ne sert à rien si la conduite derrière ne suit pas. Les intervalles correspondants figurent dans la DIN 6650-6 et sont librement accessibles par les guides d’hygiène de la branche :
| Boisson | Intervalle de nettoyage |
|---|---|
| Boissons prêtes à consommer, jus de fruits, nectar, lait | 1 jour |
| Bière sans alcool | 1–7 jours |
| Bière | 7 jours |
| Vin, boissons sans alcool carbonatées | 7–14 jours |
| Sirop, spiritueux | 30–90 jours |
| Eau, eau de table | 90–180 jours |
Deux points en sont régulièrement négligés. Premièrement : la tête de fût est rincée et désinfectée à chaque changement de fût, et non seulement lors du nettoyage hebdomadaire – et une tête de fût désinfectée n’est raccordée que lorsque le produit s’est évaporé. Deuxièmement : lors du nettoyage hebdomadaire, la tête de fût est démontée en pièces détachées, et les joints toriques sont ensuite graissés de manière fine et uniforme.
C’est aussi l’endroit où naissent les dommages aux fûts : une tête de fût présentant une bavure ou une arête vive entame à chaque accouplement le joint de soupape du plongeur. Le dommage se montre plus tard sur le fût, non sur l’outil. Quelles formes de têtes de fût existent figure à part.
Quand un fût ne redevient plus propre
Il existe un point où le nettoyage n’aide plus. Trois constats y conduisent :
- Corrosion par piqûres sur le corps ou sur le puisard. Le plus souvent conséquence d’un produit chloré ou de chlorures dans l’eau de rinçage. Dans un creux se trouve un dépôt qu’aucun jet n’atteint.
- Un tube plongeur avec un dépôt adhérent. Réparable – mais pas par un lavage plus long, plutôt par démontage et remplacement. C’est une opération d’atelier, pas un paramètre d’installation.
- Un cordon de soudure avec une fissure ou une fente. Une fente est un réservoir. Elle ne peut pas être vidée par rinçage, parce qu’aucun jet n’y pénètre et qu’aucun écoulement ne la traverse.
Tous trois sont des constats pour la remise à neuf, non pour la laveuse. Ce qui s’y passe réellement et à partir de quand cela vaut encore la peine figurent dans des articles distincts.
Notre position
La plupart des problèmes de nettoyage que nous voyons ne sont pas des problèmes de chimie. Ce sont des problèmes d’écoulement : le chemin du fluide dans le fût est autre que ce que l’exploitation suppose, et c’est pourquoi c’est toujours la même surface qui reste encrassée.
Avant que quelqu’un augmente la concentration – et attaque ainsi les fûts –, un coup d’œil sur la conduite de la pression en vaut la peine. Un fût que l’on traite en alternance à haute et à basse pression se contente de moins de chimie qu’un fût qui ne connaît qu’un seul niveau.