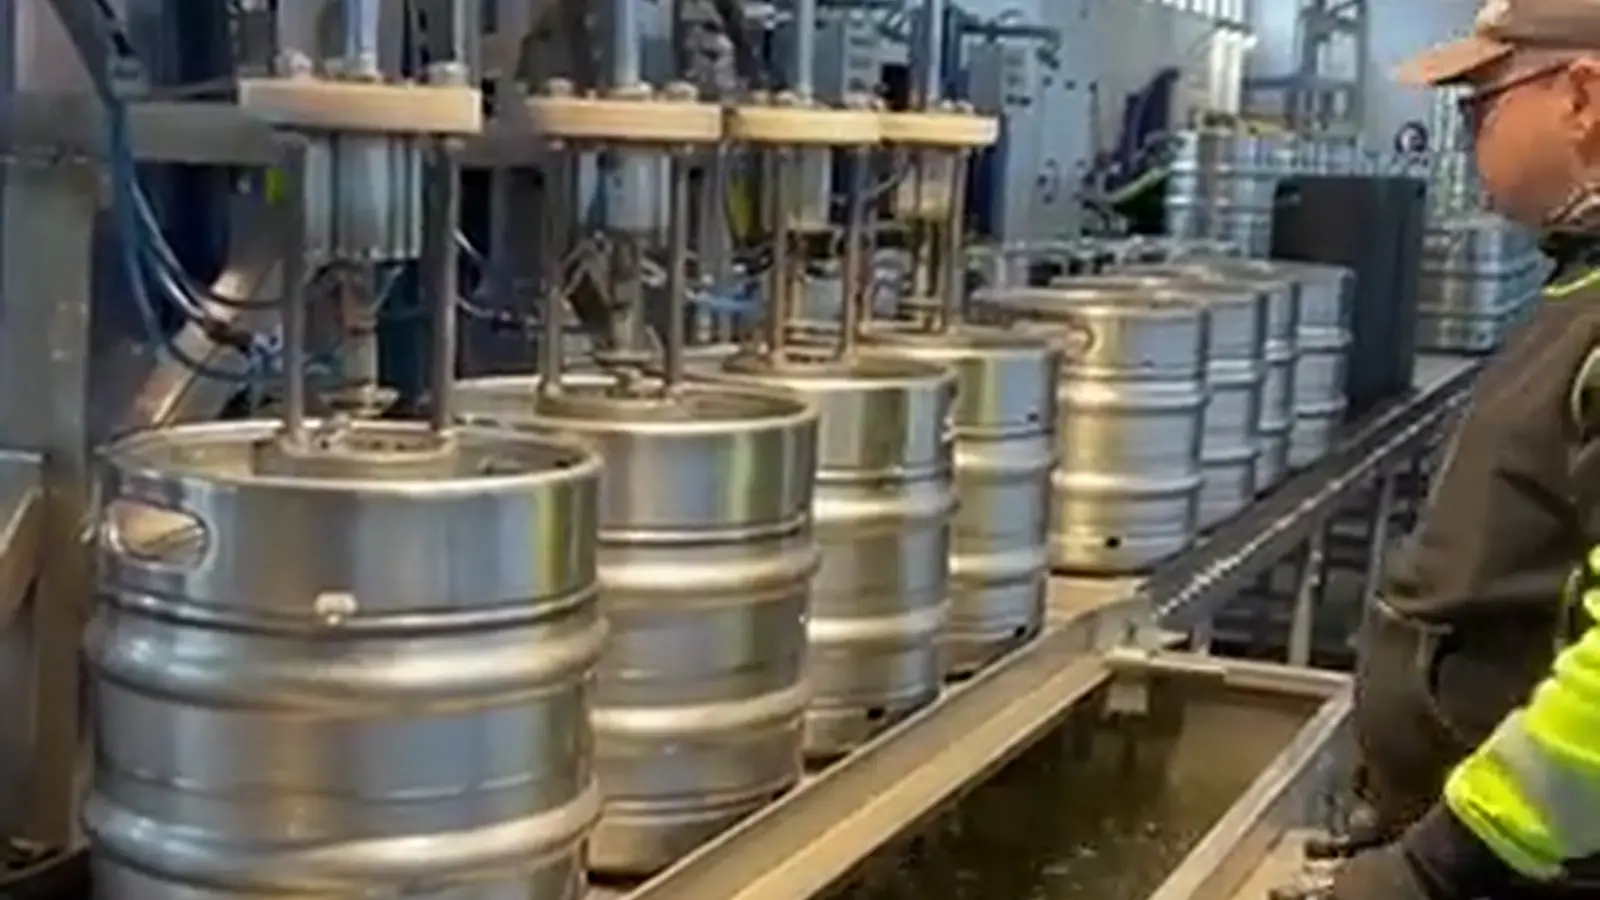
Een fust heeft precies één opening
Dat is de zin waaruit al het andere volgt. Een tank heeft een mangat, een fles heeft een wijde hals, een keg heeft een stijgbuis van twaalf millimeter binnendiameter en verder niets. Elke druppel loog, elke druppel zuur en elke kubieke meter stoom moet door die ene buis – en langs dezelfde weg er weer uit.
Wie dat eenmaal voor ogen heeft, begrijpt meteen waarom kegreiniging een vak apart is en waarom fusten erop kunnen stuklopen.
Wat de installatie werkelijk doet
De volgorde is al tientallen jaren dezelfde, ongeacht fabrikant en bouwgrootte. De cijfers erbij staan in de richtlijn van de Amerikaanse Brewers Association, de enige vrij toegankelijke bron die concentraties en temperaturen daadwerkelijk noemt:
| Stap | Medium | Waarden |
|---|---|---|
| Restbier uitstoten | CO₂ of lucht | – |
| Voorspoelen | Water | – |
| Loog | alkalisch | 2 % v/v · 50–70 °C |
| Tussenspoeling | Water | – |
| Zuur | zuur | 0,2–0,4 % v/v · 50–70 °C |
| Eindspoeling | Heet water | 50–70 °C |
| Stoom | verzadigde stoom | 1,0–2,2 bar · 110–135 °C |
Voor de stoomstap noemt de richtlijn als typische waarde 135 °C gedurende één minuut – en stelt een voorwaarde die in de praktijk vaak ondersneeuwt: De stoom moet verzadigd zijn. Oververhitte stoom draagt de warmte slechter over; hij haalt de temperatuur, maar niet het effect.
Chloorhoudende loog boven 65,6 °C (150 °F) kan roestvast staal zwaar beschadigen. Dat is precies het temperatuurvenster waarin de loogstap toch al draait. Wie een chloorhoudend middel gebruikt en daarbij de bovenste helft van het temperatuurvenster benut, beschadigt zijn eigen fusten – en ziet het pas jaren later als putcorrosie.
Dezelfde gedachte staat aan de kant van de tapinstallatie: de hygiënerichtlijnen voor drankentapinstallaties schrijven uitdrukkelijk voor dat het reinigingsmiddel zuur of alkalisch mag zijn, maar niet chloorhoudend.
Twee drukstanden – het punt dat het resultaat bepaalt
Het volgende is bedrijfskennis uit onze eigen werkplaats. Het verklaart meer over reinigingsresultaten dan welke concentratieopgave ook.
Het medium komt aan het bovenste uiteinde van de stijgbuis naar buiten – en dus, omdat het fust ondersteboven hangt, onderin. Wat er daarna gebeurt, hangt alleen van de druk af:
Hoge druk
De straal slaat tot tegen de sump, breekt daar open en loopt langs de binnenwanden naar beneden. Hij bevochtigt de hele mantelvlakte en werkt mechanisch mee. Dat is de stap die de wand schoon maakt.
Lage druk
Het medium komt net uit de buis, valt terug en loopt aan de buitenkant van de stijgbuis naar beneden tot aan de fitting. Het reinigt precies het vlak dat de hogedrukstraal stelselmatig mist.
Wie alleen met hoge druk draait, krijgt een schone wand en een aangeslagen stijgbuis. Wie alleen met lage druk draait, het omgekeerde. Beide fouten komen vaak voor, en geen van beide is van buiten te zien.
Het gaat om de vier natte stappen: voorspoelen, loog, zuur en eindspoeling. In het geanimeerde reinigingsschema wisselt de weergave op deze plaatsen automatisch tussen beide standen.
Concrete drukwaarden noemen wij bewust niet. Die hangen af van installatie, fustgrootte en fittingtype, en een getal uit een ander bedrijf zou hier geen hulp zijn, maar een bron van fouten.
Biersteen – en waarom hij juist op de stijgbuis zit
Biersteen is geen vuil in de gewone zin van het woord. Het is een minerale aanslag die zich vormt waar bierbestanddelen op een oppervlak komen en niet op tijd worden verwijderd. Hij is hard, hij is slecht bevochtigbaar, en hij is de voorkeursondergrond voor alles wat daarna komt: een aanslag biedt micro-organismen bescherming tegen loog en zuur, die op glad roestvast staal meteen zouden werken.
En hij zet zich, naar onze waarneming, bij voorkeur aan de buitenkant van de stijgbuis vast. De reden staat drie alinea's hierboven: dat is het vlak dat de hogedrukstraal niet bereikt. Een fust met een schone wand en een aangeslagen buis is geen zeldzame bevinding, maar het typische gevolg van een installatie die maar één drukstand kent.
Waaraan u het merkt voordat u het ziet
Niet aan het fust, maar aan het bier. Een aanslag die kiemen draagt, laat zich merken als een kortere houdbaarheid, lang voordat iemand een fust opensnijdt. Wie retourfusten met smaakafwijkingen heeft en de tapinstallatie al heeft doorgemeten, moet ook de kegs verdenken.
De controle: 100 milliliter
Er is een verrassend concreet kengetal voor de vraag of een installatie goed werkt – en het heeft niets met chemie te maken. Het is de hoeveelheid restwater in het fust na het wassen:
| Meetpunt | Streefwaarde | Grens |
|---|---|---|
| Na het wassen, keg van 50 tot 60 liter | 40–80 ml | hoogstens 100 ml |
| Na de vulkop | – | minder dan 50 ml |
Meer restwater betekent: het fust is niet volledig geleegd of niet voldoende met gas uitgeblazen. Dat verdunt het bier meetbaar en brengt zuurstof mee. Het getal is daarom een goede indicator voor de installatie – het is met een weegschaal te bepalen, zonder laboratorium.
En de microbiologische controle
De richtlijn beschrijft ook daarvoor een werkwijze: een liter steriele vloeistof – het liefst bier – via een gesteriliseerde klep inbrengen, in drie monsters van elk 100 milliliter verdelen, over een membraan filtreren en aeroob en anaeroob bebroeden. De dubbele aanzet is het punt: een deel van de bierschadelijke kiemen groeit zonder zuurstof, en wie alleen aeroob bebroedt, ziet ze over het hoofd.
Een tegenspraak die wij niet kunnen oplossen
Bij de zuurconcentratie lopen de gepubliceerde opgaven ver uiteen:
| Bron | Opgave |
|---|---|
| Brewers Association, Performance Guidelines | 0,2–0,4 % v/v |
| Een Amerikaanse kegpool, bedrijfsopgave | 0,25–0,4 % |
| Een Amerikaans vakforum voor brouwers | 1,5–2,0 % |
Dat is een factor van wel tien. Wij geven beide opgaven. Wie een installatie instelt, neemt de opgave van de chemieleverancier en niet die uit een artikel.
De andere kant: de tapinstallatie
Het schoonste fust helpt niet als de leiding erachter niet wordt bijgehouden. De intervallen daarvoor staan in DIN 6650-6 en zijn via de hygiënerichtlijnen van de branche vrij toegankelijk:
| Drank | Reinigingsinterval |
|---|---|
| Kant-en-klare dranken, vruchtensap, nectar, melk | 1 dag |
| Alcoholvrij bier | 1–7 dagen |
| Bier | 7 dagen |
| Wijn, gecarboniseerde alcoholvrije dranken | 7–14 dagen |
| Siroop, gedistilleerd | 30–90 dagen |
| Water, tafelwater | 90–180 dagen |
Twee punten daaruit worden regelmatig over het hoofd gezien. Ten eerste: De tapkop wordt bij elke fustwissel gespoeld en gedesinfecteerd, niet pas bij de weekreiniging – en een gedesinfecteerde tapkop wordt pas aangesloten wanneer het middel is verdampt. Ten tweede: bij de weekreiniging wordt de tapkop in losse onderdelen uit elkaar genomen, en de O-ringen worden daarna dun en gelijkmatig ingevet.
Dat is ook de plek waar fustschade ontstaat: een tapkop met een braam of een scherpe kant snijdt bij elke koppeling in de klepafdichting van de fitting. De schade blijkt later aan het fust, niet aan het gereedschap. Welke bouwvormen van tapkoppen er zijn, staat apart.
Wanneer een fust niet meer schoon wordt
Er is een punt waarop reinigen niet meer helpt. Drie bevindingen leiden daarheen:
- Putcorrosie op de mantel of in de sump. Meestal het gevolg van een chloorhoudend middel of van chloriden in het spoelwater. In een putje zit aanslag die geen straal bereikt.
- Een stijgbuis met vastzittende aanslag. Te herstellen – maar niet door langer te wassen, wel door uitbouw en vervanging. Dat is een handeling voor de werkplaats, geen installatieparameter.
- Een lasnaad met een scheur of een spleet. Een spleet is een reservoir. Hij laat zich niet leegspoelen, omdat er geen straal in komt en er geen stroming doorheen gaat.
Alle drie zijn bevindingen voor de algehele revisie, niet voor de wasinstallatie. Wat daarbij werkelijk gebeurt en vanaf wanneer dat nog loont, staat in afzonderlijke artikelen.
Ons standpunt
De meeste reinigingsproblemen die wij zien, zijn geen chemieproblemen. Het zijn stromingsproblemen: de weg van het medium in het fust is een andere dan het bedrijf aanneemt, en daarom blijft steeds hetzelfde vlak aangeslagen.
Voordat iemand de concentratie verhoogt – en daarmee de fusten aantast –, loont het de drukvoering te bekijken. Een fust dat afwisselend met hoge en lage druk wordt gedraaid, komt met minder chemie toe dan een fust dat maar één stand kent.